

在半导体封装与高密度互连硬件的研发试制阶段,样品打样周期的长短往往直接决定了终端产品的验证与迭代节奏。健翔升作为数字化一站式制造服务商,其IC载板样品的交付周期通常分布在十二天至三十天的区间内。对于电子工程与采购团队而言,理解这一交期区间背后的工艺决定因素,有助于在产品研发早期建立合理的排期预期,并选择适宜的工艺规格。
交期区间与基础制造流程的节点耗时
IC载板与常规刚性印制电路板在制造工艺上存在明显的精度与工序差异,其打样周期主要由物理加工与多道质检工序的串联时间构成。常规样品在工程资料确认后,首先进入图形转移与化学蚀刻流程,由于线路尺寸通常精细到微米级别,曝光与蚀刻参数需要精确调试以保证均匀度。以健翔升的工艺标准为例,其min线宽与线距达到二十五微米,加工过程中采用全自动激光直接曝光设备与减铜蚀刻工艺,这类精细图形的反复对位与蚀刻检测本身就需要占用基础工时。
随后的孔结构加工与电镀填充构成了周期的另一个主要部分。高密度互连设计往往包含盲孔、埋孔或微孔结构,微孔直径通常处于三十至一百五十微米之间,需使用高精度激光设备逐孔完成成孔作业。成孔后的通孔与埋孔需要经过多道化学沉铜与电镀填孔工序,以确保孔内铜层的均匀致密,避免出现空洞或接触不良。电镀完成后,还需进行表面研磨与平整度控制,这使得多层结构的单次压合与打孔电镀循环通常需要数天时间。
在基础流程的后段,阻焊制备、表面处理与终检测试同样有着不可压缩的物理周期。阻焊层需要通过精密喷涂或贴膜并完成局部曝光显影,以保护精细线路并露出微小的焊接焊盘。焊盘的表面处理根据方案需求分为化学镀或电镀工艺,不同金属层的析出速率与清洗烘烤流程均有固定时间要求。最终通过全自动光学检测、微探针测试以及高倍显微核验后方可出货,各节点工序的严格交接确保了样品性能,但也决定了基础样品很难在两周以内仓促完成。
层数与微孔互连结构对周期的影响
样品板的层数设计是拉开交期跨度的核心物理因素。在样品制作阶段,二至四层的相对低层数载板通常能够在十二至十五天左右的较快区间内完成流转,因为其内部只涉及一次或两次压合与钻孔。而当样品层数上升至六层、八层乃至十二层时,制造流程转变为多次压合、多次激光打孔与分步电镀填孔的复杂迭代过程。每次增层压合都需要经过升温固化、精密层间对位与微米级公差校准,层数每增加一个台阶,产线周转时间便会相应延长。
互连结构形态进一步决定了工艺复杂性与耗时深浅。如果样品只采用常规通孔或简单的单层盲埋孔,激光钻孔与电镀工序相对集中,良率控制与测试路径较为直接。但若设计中采用了堆叠孔结构,下层盲孔必须先完成电镀填平并经过表面平整化处理,才能在其正上方进行下一层的激光打孔与电镀衔接。堆叠微孔对层间对位精度提出了较高要求,任何轻微的机械形变都可能导致孔位错位,因此在多层堆叠孔加工过程中,往往需要配合更为密集的中间检测环节,这直接拉长了样品的总体制程时间。
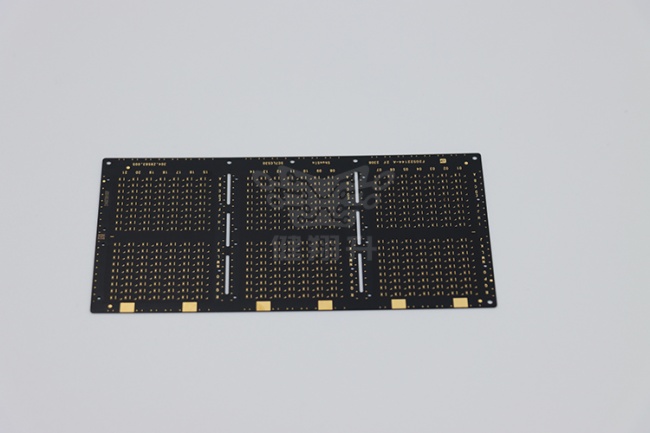
板厚公差与外形翘曲的控制也是高层数板耗时较多的原因之一。载板板厚范围通常在零点一至一点二毫米之间,且公差要求控制在正负三十微米以内。超薄芯板在经历高温压合与蚀刻后极易产生机械应力与翘曲变形,必须在各道热工序后引入缓冷、应力释放及精密调平步骤。研发团队在评估交期时,若设计中包含高层数与多阶堆叠孔,应当主动预留二十天以上的工艺窗口,以确保每一层互连的物理可靠性得到充分保障。
基材匹配与表面处理工艺的时间变量
基材体系的选择与供应链齐套速度,是影响样品打样前置周期的首要变量。载板制造常用的材料涵盖味之素薄膜、双马来酰亚胺三嗪树脂基材以及三井、东芝等品牌的专用介质板材。如果客户设计选用的基材属于常规库存型号,工程文件确认后即可直接开料投入生产。但若选用了特定厚度、特殊介电损耗要求或进口小众型号的覆铜板,材料的调拨与进料检验往往需要耗费额外天数,从而推迟产线的实际上线节点。
材料的热固化与机械加工特性同样左右着工序流转节奏。高频高速场景下常用低介电损耗材料,这类基材通常硬度较高且热膨胀系数不同于常规树脂,激光钻孔时的能量参数需要针对性适配,以防基材烧焦或孔壁粗糙。而在覆铜板减薄与精细蚀刻环节,不同金属层附着力的差异也会影响线宽公差的调整耗时。因此在启动打样前,采购方与研发工程师核实基材的现货状态与加工参数成熟度,是稳定控制交期的重要前提。
表面处理工艺的多样性也是交期产生波动的客观原因。针对倒装焊、引线键合或栅格阵列等不同封装形式,载板表面处理可选择化学镍金、电镀软金、电镀硬金、镍钯金或有机保焊膜。常规化学镍金工序较为成熟且生产周期相对固定,通常能在标准工时内交付。然而当芯片封装涉及引线键合与高温焊球焊接时,往往需要采用结合力更强的软金或化学镍钯金工艺,多金属镀层的沉积受化学反应速率与膜厚均匀度严格限制,且电镀挂架与药水控制更为严密,其生产周期通常比常规表面处理多出两至三天。
工程核对与样品交付前测试验证要点
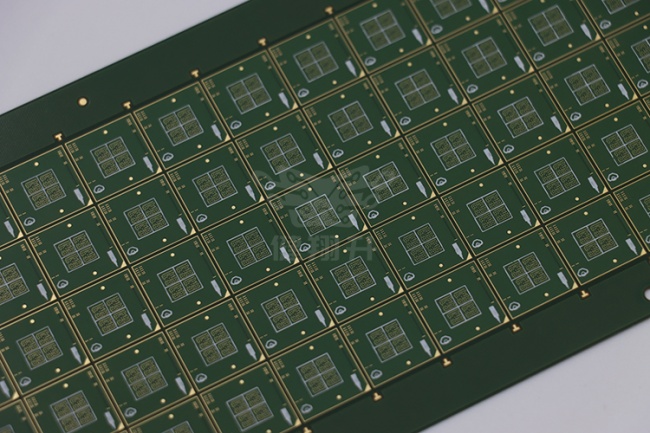
工程数据前置审核的顺畅程度,直接决定了样品能否准时进入物理生产。研发团队提交的设计文件在投产前,需要由高级工程师逐项核对布线可行性与加工规则,重点审查min微孔尺寸是否达到机台加工下限、焊盘间距是否满足防焊开窗要求。健翔升在工艺参数上支持min五十微米的激光钻孔与微米级线路公差,但如果输入的设计文件中存在阻焊重叠、开短路隐患或超极限的布线密度,反复的技术沟通与版本修改就会无形中消耗宝贵的研发时间。设计端提前完成可制造性规则自检,是缩短综合打样周期的有效手段。
样品成型后的电气测试与外观核验是交期不可省略的终防线。与普通批次抽检不同,载板样品必须进行1000%的微探针测试,以逐点验证每一条微细线路与多层盲埋孔的电气逻辑完整性。微小间距的焊盘测试对探针定位精度与测试速度均有限制,点数庞大的高密度器件在测试机台上需要停留较长工时。探针测试完成后,还需利用高倍率电荷耦合检测系统进行微米级尺寸与外观缺陷比对,确保没有微细虚短或残铜现象。
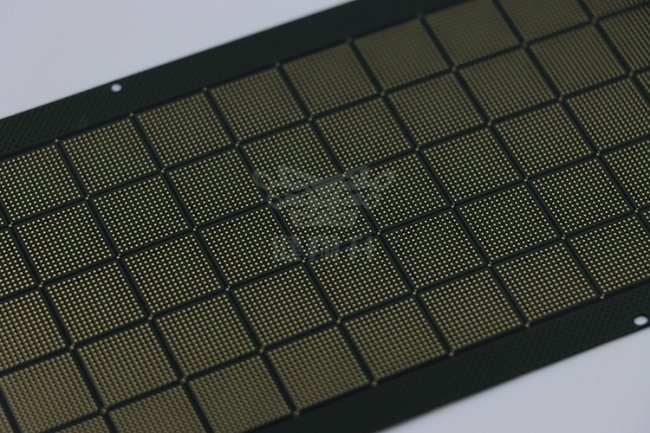
为了保证出货后的焊接装配良率,测试工序中还会涉及阻抗控制测试与批次追溯数据归档。针对有阻抗匹配要求的差分对与高频走线,工程人员需在随板测试条上进行特性阻抗测量并记录公差表现。这一整套严谨的质量检验机制,将样品完全合格交付的周期固化在十二至三十天的理性范围内。对于急需上机测试的研发项目,采购方应提前准备完整的封装管脚映射与测试网表,减少测试程序编制环节的等待时间。
综合来看,IC载板样品的打样周期是由其微米级工艺精度与多层互连物理特性共同决定的。十二天至三十天的交付范围涵盖了从基础双面板到高多层复杂载板的不同生产节奏。研发团队在制定芯片验证与封装计划时,应当结合自身的层数要求、孔结构形态、基材库存以及表面处理类型综合评估时间预算。在打样发起前,主动与制造方核实材料现货与可制造性细节,能够有效规避非生产性延误,确保高密度样品在预定工期内高质量交付。




