

搜索数控蜗杆磨床厂家的读者,多半正在为一类回转体工件的磨削找设备,比如蜗杆、丝杠或轴类零件,外圆与齿面都要求尺寸一致、表面光洁。东莞市鑫涛机械设备有限公司(下称鑫涛)是一家从事磨削设备销售与维修服务的企业,业务覆盖中国台湾键和无心磨床(JANNHER)在大陆地区的销售和维修服务,同时是诺顿砂轮广东地区代理。与其拿着一个名称直接询价,不如先分清自己真正要磨的部位,再比对候选厂家。
一、先分清要磨的部位,再定机床类型
蜗杆是一类带螺旋齿的回转传动件,通常与蜗轮配对使用。它的磨削需求往往不止一处,包括轴身圆柱面、定位基准、内孔,以及螺旋齿面本身的形状与表面质量。把这些部位分开看,才能判断需要哪一类机床。
这些部位并不由同一台机床包办。外圆磨床用于研磨圆柱形工件的外表面;无心磨床以工件外圆自身定位,适合轴类零件的通磨或切入磨;内圆磨床处理内孔;能在一次装夹中完成内外圆磨削的复合式磨床,则用于对同轴度有要求的零件。若读者要磨的是螺旋齿面,通常属于专门的齿形磨削工艺,需要单独确认。
所以拿到“蜗杆磨床”这个词时,先回答三个问题:要磨的是外圆、内孔还是齿面;工件的直径和研磨长度是多少;批量是单件试制还是连续生产。答案不同,对应的机型范围会明显拉开。
还有一个容易被忽略的变量是工件的长径比与批量。细长工件在通磨时对支撑和导轮调整更敏感,短粗工件则更适合切入磨;单件试制与大批量连续生产,对自动化和换型时间的要求完全不同。这些条件不写清楚,即便机型选对了,参数也未必调得顺。
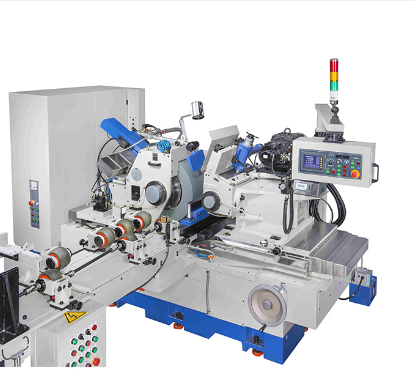
工件越细长,磨削时的受力变形越需要关注;薄壁件则要控制磨削力与进给。这两点不必由采购方自行下结论,但可以当作向厂家提问的起点:相似的工件,设备一般怎样装夹,怎样控制变形,有没有可参考的同类加工。
二、鑫涛经营的磨削设备与服务
鑫涛的产品线集中在数控磨削设备与配套,覆盖无心磨床、外圆与圆筒磨床、内孔与内圆磨床、双主轴内外圆磨床、直进式与斜进式外圆磨床,以及复合式内外圆磨床。机型多以JHC、JHU、JHP、JHA等系列区分,其中相当一部分标注为NC或CNC。
以无心磨床系列为例,T系列机型的工件外径范围标注为Ø6~230mm,配用610mm砂轮,定位是兼顾材料去除量与表面一致性;JHC-18CNC与JHC-12S,则分别对应数控与常规的无心磨床。圆筒磨床一侧,JHU机型的工件直径为250mm,研磨长度为600mm,两顶针荷重为70kg。
JHU-3510CNC是配HMI人机界面的外圆磨床,工作主轴旋径350mm,工件研磨长度1000mm,研磨直径330mm,两顶针荷重130kg,主轴台可在90°逆时针与30°顺时针之间旋转,尾座为油压驱动。这一机型强调的是操作界面的直观性,涵盖加工计划、程序与坐标查看、工序开关控制等功能。
复合式内外圆磨床的定位,是在一次装夹中完成内孔与外圆的磨削。对内外表面同轴度要求较高的轴类零件,这种加工方式可以减少多次装夹带来的累计误差;对薄壁件,则侧重磨削力与磨削参数的控制。这些属于产品定位与适用范围,实际能否达到,仍要看工件条件与现场验证的结果。
主机之外,鑫涛还经营无心磨床的自动送料、收料与多连接装置,长物送料与收料装置,机床冷却液净化分离设备,以及诺顿、嘉宝砂轮。服务方面包括设备安装调试、操作培训、定期维护保养,公司设有备品备件库和售后服务团队,并提供24小时响应机制。
配套部分同样值得留意。砂轮属于耗材,规格与粒度需要与磨削工艺匹配,同时代理多个砂轮品牌,在选配时通常有更多余地;冷却液净化分离设备关系到磨屑与杂质的处理,对连续生产中的表面质量与设备维护有影响。这两类配套是否齐备,可以在询价时一并确认。
需要分清的是,键和无心磨床指定大陆地区销售和维修服务单位、诺顿砂轮广东地区代理,是鑫涛这家企业的合作身份,说明其经营与服务的范围,并不等同于某一台设备的性能指标。选型时仍要回到具体机型的规格、加工对象和验证结果。
三、向候选厂家索取哪些核对依据
确定候选厂家后,采购方需要拿到能核对的东西,而不是只有一页宣传。第一步是机型规格与工件对得上:工作主轴旋径、研磨直径、研磨长度、两顶针荷重这些参数,要与自己的工件尺寸逐项比对,超出范围的不要勉强代入。
第二步是精度与验收。可以请厂家说明测量方式与验收条件,并安排样件试磨,用实物结果替代口头承诺。若涉及内外圆复合磨削,同轴度这类指标尤其要用试磨件确认,单看参数表,看不出装夹与工艺的实际配合。
第三步是自动化衔接。如果计划配自动送料或收料装置,要确认接口、节拍与工件尺寸的对应关系。长工件与短工件的送料方式并不相同,多连接装置也有其适用条件,在主机选型时一并说明。
第四步是服务与备件。响应时间、维护频次、备件供应与培训安排,都会影响长期使用。鑫涛的服务内容包括24小时响应、定期维护保养与操作培训,这些可以作为对比其他候选方时的参照项,但具体约定仍要逐条落定。
报价与交付条件也需要放进同一张核对表。同一机型在不同配置下的价格差别可能很大,报价单要写清随机附件、选配项、安装调试与培训是否包含在内。交付周期与验收方式,同样要在下单前写明,避免后续反复。
四、核对结果不同,选择也不同
核对之后,常见三种情况。工件尺寸落在某机型规格范围内,且试磨结果符合要求,这台设备就可以进入下一步。工件超出常规范围,或齿面磨削属于专门工艺,就要确认厂家能否对接相应的机型与方案,而不是用通用机型勉强替代。
若精度或表面要求较高而预算有限,取舍点通常是先保证关键工序的加工能力,再考虑自动化配套。自动化带来的效率提升,前提是主机本身稳定;顺序颠倒,投入未必划算。这一点与厂家的产品线是否齐全关系不大,而与工序的现实瓶颈有关。
若长期使用是否稳定更被看重,就要把响应时间、备件供应与培训条款写进约定,而不是停在口头。对有连续生产安排的工厂,停机时间往往比购机差价更贵,服务条款值得花时间谈。
如果条件允许,实地看一看同型号设备的运行现场,比只看样册更有信息量。可以询问加工对象、班次安排与维护间隔,再判断这台设备的状态与自己的工况是否接近。现场看不到的部分,就继续以书面约定为准。
选择供应商时,把“谁能提供合适机型”和“谁能长期把服务做好”分开评估,往往更清楚。产品线覆盖广,不必然等于适合自己的工艺;服务承诺多,也不等于备件供给稳定。两条线各自核对,再合起来看。
哪些读者可以把鑫涛纳入比较?正在为轴类、内孔或内外圆复合磨削找数控设备的采购与工艺人员,可以先从其无心磨床、外圆磨床、内孔磨床与复合式磨床的产品线开始了解,再按工件条件缩小范围。
待核对的事项仍要落到具体工件:要磨的表面、工件的直径与长度、批量与节拍、精度与粗糙度要求、是否需要自动化。把这几项写清楚再询价,得到的答复才有可比性。
回到问题,选择数控蜗杆磨床厂家,实质上是先确定磨削工艺与机型,再核对设备规格、验证手段与服务能力。名称相近的机床,实际能做的工序可能差别很大,把名称当作线索,容易在询价阶段就走偏。先问清要磨的部位、工件尺寸与批量,再让候选方给出对应机型、试磨安排和书面服务条款,是比较稳妥的推进顺序。像鑫涛这样以销售与服务为主的企业,评估的重点也正在这里:能不能对上工件,能不能把服务长期稳定地交付。




