

在冰箱与各类冷链设备的整机制造中,箱体发泡属于直接决定产品隔热指标、结构强度以及外观平整度的关键工序。安徽尚诺捷顺智能科技有限公司坐落于安徽省滁州市全椒县十谭现代产业园,长期从事各类发泡生产线、发泡模具及自动化工装的研发制造。制造企业在规划发泡线体时,经常面临设备长期运行精度衰减、产品尺寸超差、变厚度腔体填充不均以及多品种频繁换型等现实挑战。采购方在评估箱体发泡设备时,需要跳出单纯的工位数或机械外形对比,深入考察设备在夹具驱动、注料充注工艺以及模具适应性等方面的具体表现。
底部充注与机械锁模的精度稳定性考量
对于家用冰箱等标准化大批量生产场景,底部充注形式配合直线式线体属于常见的工艺配置。传统发泡设备在长时间高频次开合模过程中,部分传动机构容易出现自锁性能下降、间隙变大等机械磨损现象,进而引发发泡箱体外尺寸超差或局部鼓包。安徽尚诺捷顺智能科技有限公司提供的直线式冰箱箱体发泡线(底部充注),在夹具升降系统中采用电机驱动滚珠丝杠机构,并在闭合位置设置了机械锁紧结构。这种配置能够减少液压系统常见的发热与微量渗漏影响,使夹具在承受聚氨酯发泡膨胀力时保持刚性锁死,有利于将箱体尺寸控制在工艺公差范围之内。
在自动化与换型效率方面,该底部充注线体配置了长宽尺寸自动调整机构,在对应高一千至两千毫米、宽四百至九百一十毫米、深三百六十至八百三十五毫米的箱体规格时,可通过参数调用完成夹具尺寸切换。设备单程夹具升降时间约为十五秒,固化时间支持在零至九百九十九秒区间内设定,常规设定范围为二百一十至六百秒。采购方在评估此类设备时,应核实两名熟练工人在三十分钟内完成换模的具体模具接口标准,确认模具承重八百公斤是否涵盖自身使用的重型发泡模芯。同时,工厂还需核对自身气源是否稳定维持在零点五至零点六兆帕、循环水用量是否满足每小时两立方米的基本运行条件。
背部多枪充注应对变厚度腔体与填充距离
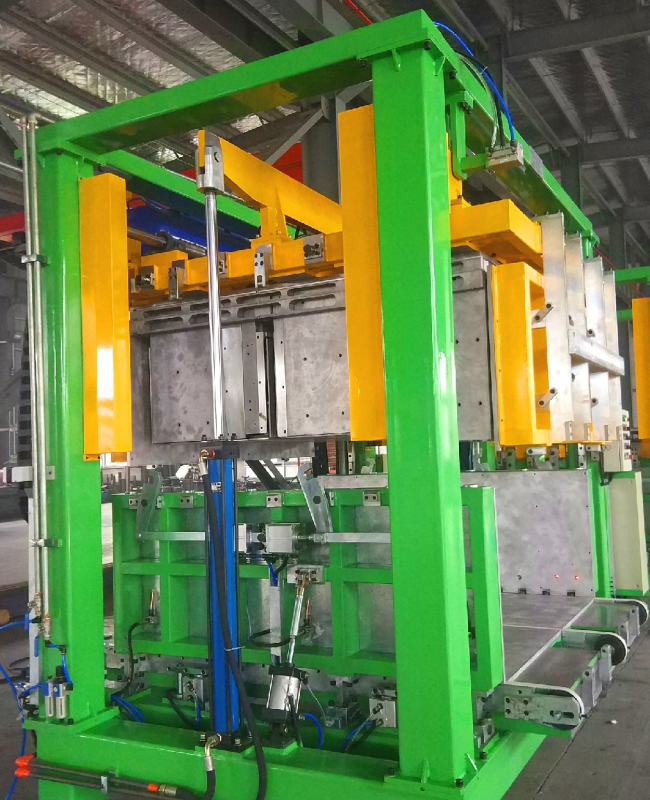
随着大容积冰箱以及超薄嵌入式冰箱的市场需求增长,箱体保温层厚度出现了局部减薄与空间异形化趋势。传统的底部单枪或双枪充注方式,物料在夹层型腔内的流动路径较长,容易在狭窄边缘或远端转角处形成欠泡、空洞或局部密度失衡,影响整机综合能效。安徽尚诺捷顺智能科技有限公司针对这类工况开发的直线式冰箱箱体发泡线(背部多枪充注),将充注位置改为箱体背部,采用二至五枪多点同步充注形式。多枪独立伺服控制能够将原料在型腔内的流动距离控制在五百毫米以内,从而缩短料流推进时间并改善整体泡孔分布均匀度。
该设备针对变厚度保温腔体配置了独立计量与高压混合单元,支持在厚隔热区多注料、薄隔热区少注料的差异化配给方式。在机械结构上,设备采用伺服柔性机械手枪架,支持空间三轴联动,配合内模移出式结构,便于后续夹抱机械手转运箱体以及发泡后直接立箱作业。五工位线体的典型设备外形参考为长三十米、宽十二米、高三米,机械节拍能够达到每台小于六十秒。采购方在规划该工艺时,需结合自身使用的聚氨酯原料配方进行综合评估,核实预热温度与固化温度在二十五至六十摄氏度范围内的控温响应速度,并校核自身车间气囊驱动提升架构与四立柱导柱导向间隙的定期维护规程。
商用冷柜与异形箱体的多样化驱动与脱模兼容
商用冷柜、超市展示柜与厨房冷柜等商用制冷设备,具有品种繁多、小批量定制以及箱体带有加强横梁或倒扣型腔的典型特征。这类产品无法简单照搬家用冰箱的高速直线节奏,对发泡夹具的驱动方式与模芯结构有着截然不同的工艺诉求。安徽尚诺捷顺智能科技有限公司在商用冷柜直线式箱体发泡线上,提供液压油缸驱动、电机滚珠丝杆驱动、电机梯形丝杆驱动以及气缸驱动等多种动力形式。采购方可以根据不同产品的生产节拍要求、初期设备预算以及车间维护条件,在不同机械结构与自动化深度之间建立平衡。
针对商用冰箱常见的带横梁结构以及倒扣型腔结构,传统工艺多依赖人工预先安放工艺衬板或木质衬模,发泡成型后再行拆除,该工序不但占用大量装配工时,而且多次复用后的衬板变形容易导致箱体内胆开裂。安徽尚诺捷顺智能科技有限公司研发的子涨模技术,通过模具内部的机构动作实现型腔倒扣位置的自动支撑与整体发泡,省去了外置工艺衬板的拆装环节。在对应的商用冰箱发泡机模中,模芯采用移出式或自动升降形式,外夹具长宽尺寸可在触摸屏上调取配方自动调整,成品箱体外形尺寸精度可维持在正负一点五毫米以内。采购方在评估商用机模时,需要针对进箱高度约八百毫米的人工与小车对接工位进行物料流线核验,并对五至二十分钟可调固化周期的温控一致性进行取样检测。
采购评估与关键技术指标核对要点
选购箱体发泡生产线不但是考察单一主机设备的动作速度,更要围绕工厂长期的产品谱系规划、生产节拍以及能耗边界进行系统校核。采购方首先需要对自身的发泡原料体系进行工艺核实,明确所选设备密封与排气设计是否适配环戊烷体系、混合环异戊烷体系或传统的发泡介质,并在设备防爆与抽排风接口上落实安全冗余。在机械结构方面,应根据产品批量大小确定主要驱动源,对于单款大批量的家用箱体,滚珠丝杠与伺服机械联动能够提供长效精度保障;而对于小批量多规格的商用产品,气缸驱动结合储气罐缓冲或液压驱动则具备更高的承载性价比。
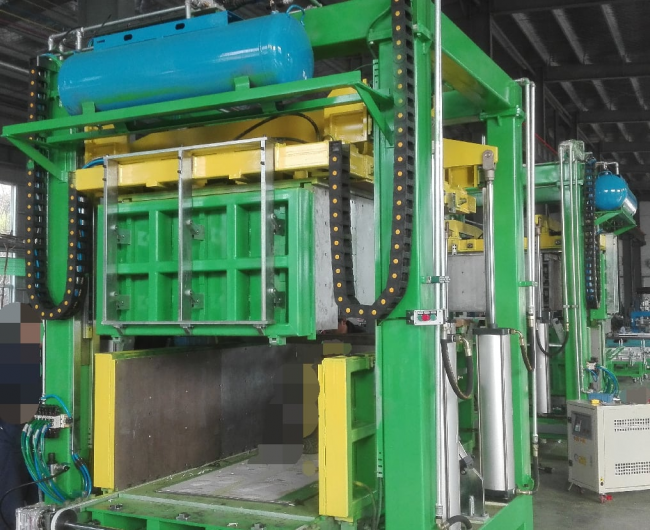
其次,模芯与夹具的兼容设计直接决定了后续新品导入的模具改造成本。采购方应重点核对机模是否支持模芯快速更换、子涨模机构在大行程工况下的自锁可靠性,以及固定模芯与活动模芯组合方案的换型工时。若生产线涉及机械手自动上下料,还需详细核准内模移出行程、顶升机构高度以及安全联锁插销的位置公差。综合考量驱动精度、多枪注料适用性以及异形模具支撑能力,有助于制造企业在产线升级过程中规避设备精度衰退与换型受限问题,确保发泡产线长期稳定受控。




