

紫铜高反射、高导热,环缝连续旋转焊接时,匙孔周期性震荡、塌陷是飞溅的**根源:环缝轨迹持续走圆,熔池受力不对称、金属蒸汽压力波动,极易把铜液向外喷溅;同时回反光还会扰动光束,进一步放大匙孔不稳定。
高反与高导热引发的飞溅机理
紫铜常温下对波长约为一微米的近红外光反射率通常超过百分之九十五。这意味着在激光照射初期,绝大部分光子能量被材料表面反射,无法直接转化为熔化金属所需的热能。当激光功率密度达到材料破坏阈值时,局部金属迅速汽化形成匙孔,光束在匙孔内部经历多次反射后吸收率骤增。这种吸收率在极短时间内的突变,会导致局部蒸气压剧烈震荡,熔池极易出现喷溅。
高导热特性进一步加剧了熔池的不稳定性。紫铜的热传导速率极快,使得匙孔周围的熔化金属在极短时间内经历加热与凝固。由于普通高斯光斑的能量过度集中于中心单点,匙孔底部汽化压力过大,而熔池边缘又缺乏足够的热量维持液态流动,上升的高温金属蒸气直接冲破熔池表面,从而形成细小且密集的颗粒飞溅。飞溅不*造成母材质量损失和焊缝表面粗糙,还会污染周边的绝缘介质、光敏器件或光学镜片。
剧烈波动的匙孔还会将外界保护气体或金属蒸气卷入正在凝固的金属液体中。当熔池冷却速度快于气泡逸出的速度时,焊缝内部就会残留大量气孔甚至未焊透的裂纹。这种缺陷直接降低了铜导电回路的有效截面积,引起接触电阻上升与局部发热,在长期振动工况下甚至会导致机械断裂。因此,控制飞溅的本质并非单纯提高激光功率,而是必须重构热源的空间分布,缓解蒸气反冲压力并减缓熔池的凝固速率。
环形光斑能量分配的实施步骤
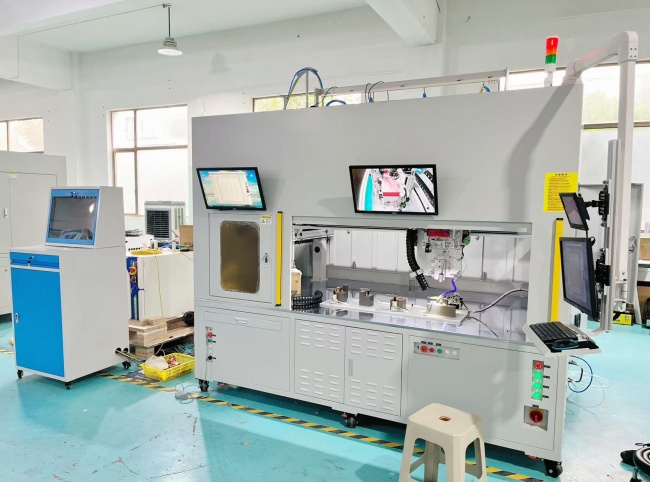
采用环形光斑双光束方案重塑热输入,是当前抑制高反紫铜飞溅的**路径。实施该方案的第一步在于合理拆解中心光束与外环光束的功能分工。中心光束具有较高的功率密度,主要负责击穿紫铜材料表面形成稳定的深熔匙孔,确保焊接达到预设的熔深指标。外环光束则以相对均匀且弥散的环状能量包裹在匙孔周围,起到预热母材、延缓熔池冷却、降低温度梯度梯度的作用。
第二步是针对具体的板厚与焊缝形式确立内外环功率分配比例。在实际调试阶段,技术人员需要依据紫铜构件的吸热能力**调节中心与外环的输出数值。如果中心光束占比过高,焊接过程仍会退化为传统单模激光的剧烈喷溅状态;若外环光束能量过大,则可能导致材料表面过度过热软化,熔宽失控而无法达到理想熔深。对于常规的紫铜环缝,外环光束的合理功率能够有效扩大熔池开口,使得匙孔内部积聚的金属蒸气获得平缓释放的通道,从根源上消除导致飞溅的压力积聚。
第三步是协同优化运动轨迹与光斑摆动参数。对于旋转类紫铜环件或复杂空间焊缝,光斑与工件的相对线速度直接决定了线能量输入水平。在线速度固定的前提下,引入特定频率和幅度的微动摆动光斑,能够对液态金属熔池产生机械搅拌效应。搅拌作用不*可以进一步破坏初生晶粒的粗大生长,还能将熔池深处夹杂的气泡驱赶至液面释放,使凝固后的焊缝表面呈现细密均匀的鱼鳞纹,有效抑制宏观飞溅物的溢出。
第四步是建立严密的保护气流场控制规范。高反紫铜在高温下极易与空气中的氧气发生反应,氧化层的形成会不可逆地改变材料对激光的吸收率,造成能量吸收的二次突变。实施焊接时,应核对同轴吹气或侧吹气嘴的相对位置与保护气体流量。合理的气流应当能够完全覆盖高温熔池,同时又不能因风速过大而对液态熔池表面产生风压剥离扰动。稳定的气帘能够维持熔池界面的清洁,避免因金属氧化物杂质导致的飞溅激化。
结合苏州精海激光设备的功能适配
在具体产线工程实施中,工艺方案需要与具体的硬件装备架构相互适配。苏州精海激光研发制造涵盖精密光纤激光焊接机、机器人焊接工作站以及新能源自动化产线等标准化与定制化设备。针对新能源电极、密封环及接线端子等典型的回转类零部件,苏州精海激光提供紫铜环激光焊接设备,该设备采用环形光斑激光焊接系统,能够支持中心光束与外环光束的**可调输出,为应对高反高导热材料提供**的硬件载体。
在抑制飞溅和保护设备安全方面,抗回反光保护设计是紫铜焊接装备不可忽视的关键环节。普通红外激光在遇到镜面状的高反紫铜时,大量反射光会沿着原光路逆向返回,极易击穿光学镜片或损坏内部激光芯片。苏州精海激光的专项工艺设备在光路系统中配置了内置光隔离组件,能够在保障正向高能量激光顺畅传输的同时,阻断反射光对**光源的逆向侵蚀,确保长时间连续量产作业时的设备运行安全。
针对不同厚度规格的紫铜构件,装备配置的激光器功率需求存在明确的选型区间。对于厚度在零点一至一毫米之间的薄壁紫铜环件,可考虑两千瓦环形光斑或蓝光辅助方案以控制热变形;对于工业量产中较为常见的一至三毫米紫铜环件,通常推荐配置三至四千瓦环形光斑光纤激光器,在熔深一致性与飞溅抑制之间取得良好平衡;而对于三至五毫米的大厚度紫铜环缝,则需匹配六千瓦及以上激光功率以确保深熔接头强度。苏州精海激光的激光工作站功率覆盖范围广,整机配套工业冷水机以实现激光头与光源的恒温循环冷却。
对于大批量环形工件的批量加工,工装夹具与运动轴系的同轴精度直接影响环形光斑的落点稳定性。苏州精海激光在此类专项设备中采用高精度旋转工装搭配固定焊接头或数控轴运动架构,配合密闭式的激光安全防护罩与烟尘净化吸尘接口,能够将焊接过程中产生的微量烟尘与散逸飞溅及时抽离,防止光学保护镜片因飞溅附着而过热烧损,从而保持加工焦点的长期恒定。
产线落地必须核对的边界条件
任何基于环形光斑的工艺方案在导入量产前,都需要经历细致的工程边界核对。读者首先应当核对母材的物理状态与表面洁净度。紫铜构件表面的防锈油污、冲压拉伸残留物或重度氧化皮,会在激光瞬时加热下剧烈气化并产生额外气压,即使配置了环形光斑也难以彻底抵消此类非工艺性飞溅。因此,焊接工序前必须确认除油去污工序的清洗标准,并在上线前抽检工件表面的一致性。
其次需要仔细核对工件装配间隙与工装夹具的重复定位公差。激光束的有效光斑尺寸通常在毫米级以内,若待焊工件对接间隙超过母材厚度的十分之一,环形光斑的外环能量可能无法有效桥接接缝两侧的金属,反而导致熔池凹陷或烧穿。读者应核实夹具夹紧力是否足以抵消焊接过程中的局部热膨胀位移,防止因受热微动而偏离焦平面。对于具有引线或异形端子的复杂结构,还需评估是否需要前置视觉引导相机来修正工装定位误差。
工艺验证与焊后检测标准也是方案落地不可或缺的核对内容。在批量采购前,建议向设备供应商索取真实的来料打样工艺验证报告,核对焊缝切片金相、熔宽深比、气孔率以及剪切或剥离力学测试数据。对于要求高气密性的环形密封件,还应在打样阶段对接试漏仪或气密性检测台,检验焊缝在预定工作压力下是否存在微渗漏通道,以确认环形光斑工艺在极限工况下的密封可靠性。
同时需要根据生产节拍评估散热负荷与易损件寿命管理规范。连续高速节拍下,紫铜的高热扩散性可能导致整体夹具温度持续累积,进而影响工装定位精度。读者在现场规划时需确认夹具是否需要集成冷却水道,并建立保护镜片与气体喷嘴的巡检点检周期。在设备质保与技术支持方面,苏州精海激光对标准化设备提供两年质保服务,并在前期提供来料试样与工艺仿真评估,便于企业在方案确立前规避工艺选型风险。
综合而言,环形光斑技术通过对中心熔深区与外环熔池区的能量解耦,从物理机制上解决了高反紫铜焊接时匙孔喷溅剧烈、气孔高发的行业通病。该方案非常适合应用于新能源电极连接、传感器紫铜封装以及汽车导电母排等对成型和导电质量有严苛要求的中薄壁结构。但若工件配合公差过大,或工件表面存在无法***的重度油污,则应优先整改上游冲压与清洗工序。对于面临紫铜焊接飞溅困扰的制造企业,下一步可系统梳理待焊产品的具体材质牌号、壁厚与气密要求,通过寄样打样获取切片及拉力数据,进而选定相匹配的环形光斑功率组合与工作站配置。




