

热轧线上,钢坯从加热炉到轧机,温度窗口其实很窄。温度低了,钢没软透,轧制时表面开裂,还会影响设备使用寿命;温度高了,表面过烧、熔化、出瑕疵;最麻烦的是受热不均,轧出来的钢材容易不规则变形,整根钢材报废或降级。
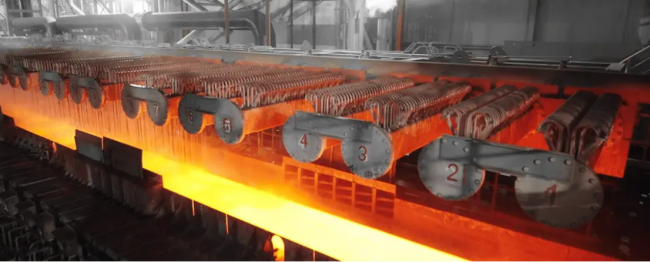
所以,测温的结果是否影响着整个生产线的质量。而测温结果的问题往往不在仪器本身,而是在测温原理上——双色测温。
先看清热轧线上到底有哪些干扰
钢坯约 1200℃ 出炉,经粗轧、精轧到卷取,全线要连续监控。这一路上,测温主要有4个问题要注意:
1. 高压水除鳞带来的水汽与不稳定水膜。钢坯表面的氧化铁皮被除鳞机用高压水冲击去除后,辊道上残留的水膜、飞溅水滴与水蒸气,会持续出现在钢坯与测温仪之间的光路上,而且是不稳定流动的,影响了测温。
2. 除鳞后,氧化皮呈不规则斑块状分布,各点发射率并不相同。行业数据表示,光亮金属表面发射率约 40%,带氧化皮表面约 80%;热轧钢通常在 0.65–0.75 之间波动。
3. 钢坯在辊道上高速运动,跑偏、翘头、视场填不满是常态,背景炉壁、辊道都容易被一起测进去,干扰测温结果。
4. 镜头积灰、水汽附着,所以现场通常要配封闭风冷防护罩,用洁净压缩空气保持镜头和观察窗清洁。
4个干扰,双色测温一键解决
双色测温的原理,是同时(或交替)测量目标在两个不同波长下的辐射能量 ,取两个信号的比值反推温度——它摆脱了对红外能量的依赖,对信号衰减不敏感。原厂给出的信号衰减允许上限,最高可达 95%(前提是干扰对两个波长的削弱程度相同)。
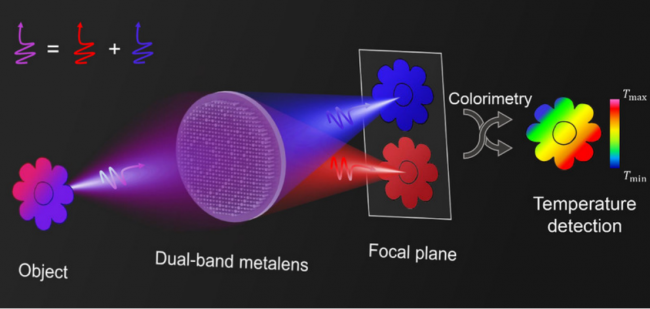
回到前文说到的干扰,前面四个干扰中的三个可以被这个特性大幅减弱:
水汽与不稳定水膜、飞溅水滴、镜头积灰与水汽附着、以及氧化皮带来的发射率跳变——这几类干扰对两个波长的影响在多数情况下是等同的,其影响可在比值中大幅抵消。
不过需要注意的是,这一"免修正"针对的是灰体材料。若材料在两个波长的发射率不同(非灰体),仍需一次性标定比值 K = ε₁/ε₂。
剩下一个是钢坯跑偏、翘头、视场填不满——靠的是双色的另一个特性:被测目标可以小于光斑直径。钢坯没填满视场、或部分被遮挡时,仍可测到目标自身的温度,而不像常规测温一样容易把背景炉壁、辊道一并计入。
不过有一条边界必须在选型前核对:有些钢种不适用比值法。行业技术文献明确列出——冷轧钢、高合金钢、电工钢、镀锌钢、喷丸处理过的管材,这类材料在不同波长上发射率的变化比例不相等,比值法无法精确测量,需要单独评估方案。
仪器怎么配:认准原厂标称轧钢应用的型号
热轧场景选型,优先看原厂在典型应用里明确标注过轧钢、轧机的机型。IMPAC ISR 6 Advanced是其中最有代表性的一款,原厂列出的典型应用就包括钢铁制造,以及线材/棒材轧机水箱测量、吐丝机与风冷辊道这类具体轧线工位。
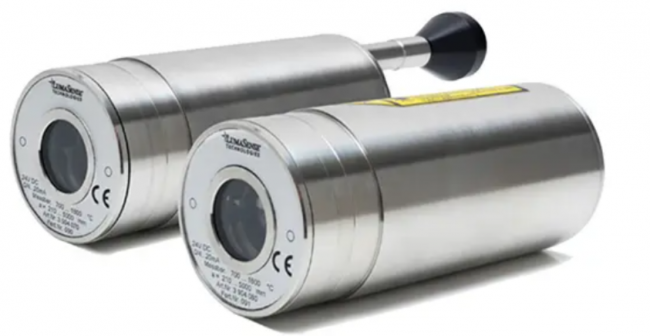
另一款常用的是 IMPAC IGAR 6 Smart:双通道 1.5–1.6 μm / 2.0–2.5 μm;测量不确定度:<1500℃ 为 0.4% 读数 +2℃;>1500℃ 为 0.8% 读数。重复性:0.2% 读数 +1℃。不锈钢外壳 IP65,内置脏窗预警,支持智能模式自动切换。
在后台留言或私信关键词【轧钢选型】,把工况告诉我们(被测钢种、测点位置、温度范围、安装距离、目标尺寸、现场干扰类型),我们将一对一给出型号、波段与安装配置建议。




