

— 支持最大外径350mm的内齿轮,助力机器人减速机及汽车用大型齿圈的高精度、高效量产 —
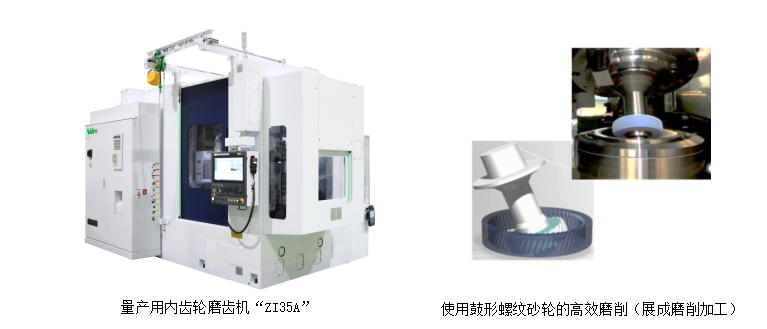
尼得科机床株式会社(以下简称“本公司”)面对工业机器人及汽车等领域对大型齿圈(内齿轮)高精度化需求的日益增长,开发了可对最大外径为350mm的内齿轮进行高速、高精度加工的新型量产用内齿轮磨齿机“ZI35A”。
本机型基于获得多项专利、全球较早推出的现有机型“ZI25A”*1加工系统,进一步提升了对大直径齿轮的加工适应能力。此外,还新研发并标配了旨在稳定加工精度的“工作台轴调节功能”。除了工件*2装卸等自动化功能外,通过新升级的操作面板与人机交互软件,大幅提升了操作便利性。该机型在拓展大直径内齿轮加工领域的同时,亦将为生产现场的降本增效、自动化及省力化做出贡献。
另外,在JIMTOF2026(日本国际机床展览会)上,将现场演示使用协作机器人自动更换砂轮芯轴,展示下一代齿轮加工解决方案。
【主要特点】
1. 支持大直径内齿轮的高精度、高效能加工
1. 最大外径扩大至350mm
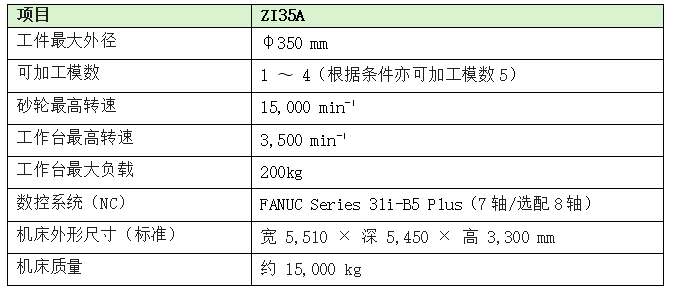
支持齿轮外径达350mm,模数范围1~4。相比现有机型(ZI25A),适用外径扩大了100mm,从而能够加工机器人减速机及汽车用大型齿圈。
2. 可承受更大负载的高刚性结构
采用可承受最大200kg负载的大型高刚性工作台。在工作台最高转速3,500 min⁻¹、砂轮轴最高转速15,000 min⁻¹的高速旋转条件下,仍能实现稳定的高精度加工。此外,支持最大20kg工件的自动搬运,满足批量加工需求。
3. 凭借独创展成磨削技术实现高精度与高效能加工
除了砂轮轴与工作台轴高精度同步的展成磨削外,还采用了本公司专利技术——砂轮宽度方向由中央向两端直径连续缩小的鼓形蜗杆砂轮。通过将砂轮轴与工件轴的轴交角大幅设定为20~35度,提高了滑动速度(磨削速度),实现了高效能加工。
4. 简化砂轮及修整器*3的精度管理
无需将砂轮从机床上拆下即可进行修整(重塑)。除了标准修整齿轮方式外,还可选配专用修整装置。修整器轴的最大转速提升至传统方式约2倍的6,000 min⁻¹,结合高机械刚性,实现了修整精度的提升与长寿命化,简化了砂轮及修整器的精度管理。
5. 保障长时间连续加工的热变形补偿装置(选配)
提供测量夹具外径的测头式热变形补偿装置作为选配件。在加工前测量夹具外径并补偿砂轮与齿轮的中心距,从而抑制长时间连续加工时的BBD*4变化,确保跨帮距的稳定性。
2. 操作性与维护性的提升
1. 标配新开发的“工作台轴优化功能”
全新开发并标配了可自动优化工作台轴伺服参数的“工作台轴调节功能”。该功能可轻松将吸收因更换夹具或工件而产生的惯性(转动惯量)变化所需的伺服参数优化至专家级水平,有效抑制工作台轴振荡及加工精度下降等故障。
2. 全新升级操作面板与人机交互软件,提升用户体验
采用21.5英寸大型液晶屏,扩大了人机交互软件的显示画面。通过利用AE传感器*5实现自动对齿、修整状态常显示化以及积极采用软按键,大幅提高了操作人员的可视性与操作性。此外,通过将切削液箱状态以及砂轮轴、工作台轴的温度数据在屏幕上可视化,有助于准确掌握运行状态并提高可维护性。
【主要规格】
注释:
*1 ZI25A: 初代“ZI20A”的后继机型,继承了第1-(3)项中的磨削技术。
*2 工件: 加工对象(齿轮)。
*3 Dressing / 修整: 修整砂轮表面以恢复其切削锋利度及几何形状的工序,所用工具/装置称为修整器。
*4 BBD(Between Balls Diameter,跨棒距): 将两个量棒(或量球)放入齿轮对角线的齿槽内,测量两球间距离的方法,是评价齿轮齿厚及加工精度的指标之一。
*5 AE传感器: 砂轮与工件或修整器接触时,用于检测微小弹性波(Acoustic Emission,声发射)的传感器。






评论排行