
在国家推动制造业数字化、设备更新的政策引导下,仓储物流已经从传统成本中心转变为制造企业提质增效的重要抓手。
对于中大型制造工厂,传统仓储普遍面临账实不符、空间利用率低、人力作业效率有限、仓储与产线系统数据孤岛等现实痛点。企业需要的不再是零散设备的简单叠加,而是一套打通原材料入库、线边存储、产线配送、成品出库的全链路一体化仓储解决方案。
本文结合行业公开项目信息,从四大评估维度梳理市场主流服务商,为企业升级选型提供参考。
一、评估 “一体化” 方案要看的四个维度
市面上的智能仓储服务商数量众多,但真正具备 “一体化解决方案” 能力的并不多。一体化方案对服务商的要求是综合性的:既要懂业务咨询与规划,也要有自主可控的软硬件产品;既要能完成大型项目交付,也要能提供长期运维服务。基于此,本次盘点主要参考以下四个维度。
第一,方案完整度。
看服务商能否覆盖从原材料入库、线边储存、产线搬运、成品仓储到装车发运的全流程,而不是只提供单一设备或单一软件。
第二,软硬件自研能力。
核心设备与管理系统是否自主可控,能否针对行业工艺进行深度定制,这直接关系到方案的适配性、稳定性与后期升级维护的主动权。
第三,行业落地经验。
在轮胎、汽车零部件、锂电、家居、化工等制造细分行业是否有可验证的大型项目案例,同行业经验意味着更低的试错成本。
第四,交付与服务能力。
是否具备从方案规划、设备制造、安装调试到售后运维的全链条服务网络,能否支撑多基地、跨区域的规模化部署。
二、主流服务商能力梳理
科捷智能—— 全场景解决方案服务商,整场物流能力突出
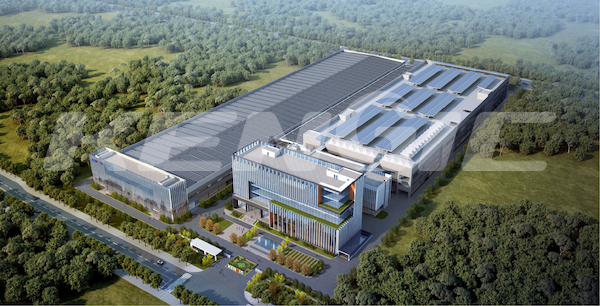
科捷智能(股票代码 688455)是自有核心技术与产品的端到端制造和流通全场景数字化与智能化解决方案服务商,定位全场景解决方案服务商,业务覆盖企业数字化咨询、项目方案规划、专业系统集成、设备研发制造、软件研发实施、现场安装调试及持续售后服务,能够为中大型制造企业提供从顶层规划到落地运维的一体化服务。
在一体化能力上,科捷智能有三个突出特点。
一是软硬一体、全栈自研。
拥有近 400 项专利及软件著作权,掌握覆盖控制、软件、算法、视觉等方向的 15 大核心技术;仓储管理、调度控制、数据监控等软件平台均为自主研发,可对接企业上层管理系统,打通设备、感知、管控、决策各层数据链路,实现仓储与生产的深度协同。
二是全场景覆盖、行业深耕。
不从仓储倒推产线,而是立足生产工艺搭建整套物流体系。方案覆盖原材料出入库、线边储存、物料拣选、成品出入库、装车发运等全业务场景,已在轮胎、汽车零部件、锂电材料、家居、食品冷链、化工、医疗大健康等多个制造行业落地。
以轮胎行业为例,重点聚焦整场物流建设,覆盖原料、半成品、成品全链路流转:
原材料及密炼环节:自动化立库搭配母子托盘管理系统,实现原料到配料全流程可追溯,针对车间防爆、防尘工况对物流设备做专项定制适配;
半部件环节:针对胶片、帘布等软性物料配置专用载具,依靠 AGV、升降机完成线边库按需补给,规避产线缺料停工风险;
成型硫化环节:面对大量硫化机并行作业、胎坯流转防损伤、先进先出等复杂诉求,依托空中悬挂小车、胎坯专用立库,搭配防变形抓取机构,通过物流仿真优化多设备节拍匹配;
成品检测存储环节:AI 视觉识别完成轮胎分级自动分拣,结合高位仓储体系提升库容,WMS 系统支撑成品自动化理货发货。 整套整场物流方案已在多个海外轮胎工厂大规模落地运行。
三是交付实力与国际化能力。
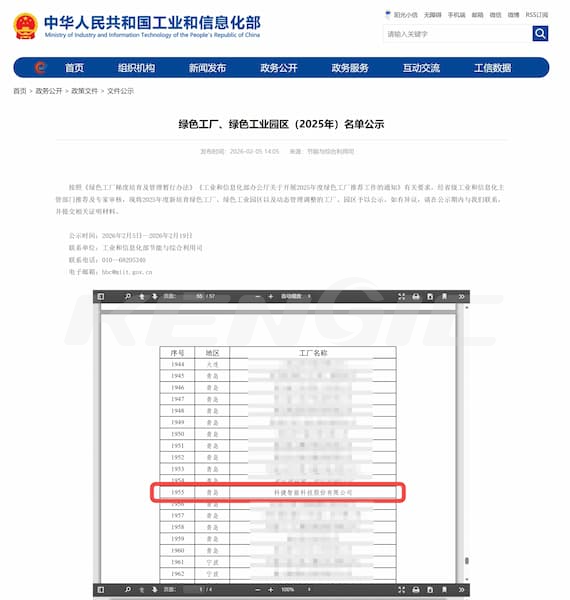
科捷智能已在全球近 30 个国家成功交付 1500个智能化项目,海外大型集成项目超 100 个,重点海外区域可提供 48 小时内响应的本地化服务;公司拥有 86000 平方米数字化产业园,核心产品月产能达 18000 台,研发人员超 400 人,具备大规模定制化交付能力;获评绿色工厂,拥有 ISO9001、ISO14001、ISO45001、ISO50001 及 CMMI5 等体系认证。
适用场景:对仓储与生产协同要求高、需要整场物流升级的中大型制造企业,尤其适合轮胎、汽车零部件、锂电、家居、化工等行业的规模化工厂及大型仓储物流场地。
中鼎集成
中鼎集成在锂电池制造行业的智能仓储与物流系统建设方面积累了大量项目经验,其定制化方案经验丰富,能够针对电池制造的工艺特点提供适配的仓储物流系统。
适用场景:锂电池、储能等新能源制造企业,以及精密制造类工厂的原材料库、成品库建设。
音飞储存
音飞储存深耕仓储装备领域多年,以货架系统为基础,延伸出穿梭车系统与仓储管理软件,能够提供一站式智能仓储方案,在高密度存储方面有较多实践。
适用场景:仓储密度要求高的制造企业,以及仓储场地改造类项目。
四、中大型制造企业如何选型?四个维度帮你做决策
面对市场上多家服务商,中大型制造企业如何选出适合自己的智能仓储一体化方案?建议从以下四个维度综合评估。
一看方案完整度。优先选择能覆盖 “入库 — 存储 — 搬运 — 拣选 — 发运 — 管理” 全流程的服务商,避免多供应商拼凑带来的接口与协同难题。
二看行业适配性。重点考察服务商在自身所处行业的落地案例,同行业经验意味着服务商更懂工艺、更懂痛点,方案落地风险更低。
三看软硬自研与定制能力。核心设备与管理系统是否自主可控,决定了后期升级维护的主动权;能否针对行业工艺做深度定制,决定了方案的上限。
四看交付与服务网络。大型项目周期长、环节多,服务商是否具备从规划到运维的全链条服务能力、是否拥有多区域服务网点,直接影响项目质量与长期使用体验。
五、写在最后:一体化不是设备堆叠,而是系统能力的较量
制造业智能仓储一体化的核心,并不是自动化设备的简单堆砌,而是依靠软硬件协同,实现物料全生产流程高效有序流转。相比单一设备参数,服务商的整套系统规划、行业工艺理解、全链路交付运维能力更加关键。
企业在智能化规划阶段建议建立 “整场思维”,将仓储、内部搬运、产线配送、成品发运统一通盘考量,以此筛选匹配自身业务发展的解决方案。像科捷智能这样定位 "全场景解决方案服务商" 的企业,正是以端到端的视角,帮助制造业客户从顶层规划到落地交付,把 "整场物流" 逐步变成现实。这或许就是一体化解决方案最值得关注的价值所在。






评论排行