

采购超精密划片加工机床时,不少团队会先拿样片试切一次:切得动、崩边不明显,就认为设备可用。事实上,一次试切验证的是设备状态最好时的能力,而产线考验的是连续运行三班之后,切缝宽度、崩边与位置精度还能不能留在同一区间。精点科技是一家专注精密光学制造领域产品技术开发的企业,产品线中包含超精密划片加工机床。对这类设备的采购判断,值得从几个容易被试切掩盖的条件谈起。
导轨与温控:批量稳定性的两个前置条件
划片质量由主轴回转精度、进给轴运动质量和工件与刀具的相对位置共同决定。切缝越窄、切深越小,进给轴的微振动与低速爬行越容易映射到切缝边缘。这类误差在单件试切时通常看不出来,只有在连续加工中才会累积显现,所以试切结果好,并不等于设备适合批量。
在光通信器件的加工中,这一点尤其明显。MPO/MT、带状FA、2D FA及V槽等元件的制造精度要求高,既要高密度集成、降低连接损耗,又要保持形状稳定,对切割的一致性和切缝质量都比较敏感。当工件本身的余量很小,设备的热稳定性和运动平稳性就会成为影响良率的主要变量,而不只是刀片的选择。
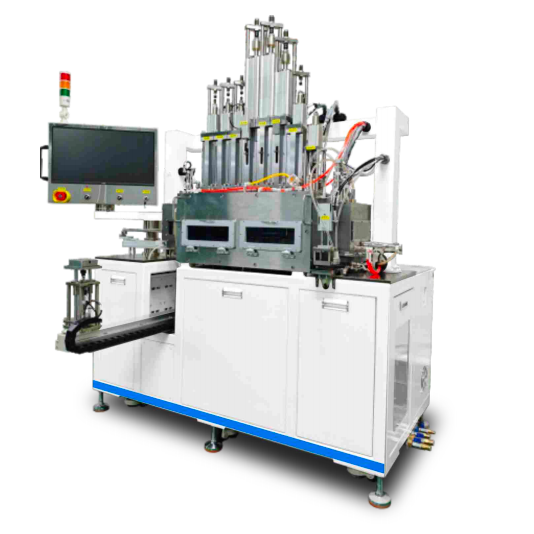
精点科技的超精密划片加工机床中,UPS-150UN与UPS-150UP采用超精密液体静压导轨、高刚性高精密气浮平台,并以大理石基座降低温度变化的影响。液体静压导轨依靠油膜承载,低速进给时的平稳性通常优于滚动导轨,但前提是供油与油温控制到位。选购时可以把这一条转化成具体的核对问题:供油系统的温度控制方式是什么,油温波动范围如何监测。
温度是另一个容易被忽略的变量。这两款机型的磨削液恒温设定为21±1℃,冷却液报警恒温设定为21±0.1℃。恒温的作用,是让机床、工件与刀具在长时间加工中保持相近的热状态。它更适合对热变形敏感的材料、长时间连续切片的工序;如果只是零星打样、单件之间间隔很久,温控带来的差别未必能被观察到,采购时就不必为超出需求的指标付费。
把这两个条件落到采购动作上,可以先确定三件事:工件的热膨胀敏感程度、单片加工时长、允许的切缝偏移量。前两项决定温控是否必要,第三项决定对进给轴精度的要求等级。三件事清楚之后,再去看具体机型的指标,判断会顺很多。
定位反馈方式决定精度能不能被复核
精度指标要能被复核,才有采购意义。UPS-150UN的X/Y/Z三轴采用高精度光栅尺全闭环反馈,Y/Z轴标配激光干涉仪在线补偿;UPS-150UP采用X轴气浮导轨、Y轴液压导轨,Y/Z轴由直线电机配高精度光栅控制。两款机型的直线度指标分别为:UPS-150UN的X轴≤0.15μm/150mm、Y轴≤0.15μm/150mm、Z轴≤0.1μm/50mm;UPS-150UP的X轴≤0.3μm/150mm、Y轴≤0.3μm/150mm、Z轴≤0.5μm/35mm。行程上,两款均为X轴360mm、Y轴160mm,Z轴分别为50mm与35mm,C轴旋转角度0–320°。
读数本身不能回答适配与否,关键是把它换算到自己的工件上。切割150mm见方的玻璃片时,X、Y轴的直线度余量会直接影响切缝走向的一致性;图形密排、切缝很窄的工件,对Z轴重复性更敏感。可以把自家的最大工件尺寸、最小切缝宽度和允许的切缝偏移量列出来,请供方按同一口径给出对应机型与验证方法,再比较不同机型的余量是否够用。
反馈方式也值得单独问一句。光栅尺全闭环解决的是长期定位漂移,激光干涉仪在线补偿针对的是实时误差修正。两者解决的问题不完全相同,如果工序对位置精度要求很高,可以进一步确认补偿的启用条件、标定周期,以及在温度变化较大的车间里如何维持。
验收方法同样要提前写清:用什么标准件、在什么环境温度下测、由谁出具数据、数据是否随设备交付留档。同一台设备用不同口径检测,结论可能相差一个量级。把这些内容写进技术协议,后续比较才有可依据的基础。
对准、对刀与刀具状态:减少人工干预的环节
划片工序的实际产出节拍,很大程度上取决于辅助动作占用的时间。UPS-150UN与UPS-150UP配6倍显微镜,可自动识别对准、对焦,并支持非接触式对刀与刀具破损检测,同时具备设定程序自动切割功能。UPS-150采用0.8X/6X双放大倍率显微镜,机构上以两根高精度直线导轨配合自研气浮平台,Y轴行程210mm,机床重量约1000kg,主轴转速3000–50000rpm、功率2.2kW。
这些功能的适用条件需要说明白。自动对准依赖工件定位基准的一致性和标记的可识别性;程式化切割的前提是程序已通过验证,且同一批次工件的形状与厚度波动在允许范围内。如果来料基准不稳定,自动功能的收益会被反复的人工干预抵消,此时更值得核对的是夹具方案与来料基准的管控方式,而不是对准算法本身。
至于什么时候还需要人工介入,可以在试加工阶段记录自动流程的中断次数:中断次数少,说明来料与程序配合良好;中断频繁,就应回头看基准与夹具,而不是继续加严设备指标。
产能数据更要看清口径。三款UPS机型给出的产能均为每小时1片85×85mm玻璃片,或250片5×5mm玻璃片。这类数字通常指纯切割时间,采购时可以确认是否包含上下料、对位与换刀时间,再与自己的节拍要求对照。切割主轴的参数也要一并核对:UPS-150UN与UPS-150UP的切削主轴轴径Φ33mm、转速3000–30000rpm、功率3kW。
产品线里还有一款PS-150截断机,面向方形150×150mm、圆形φ150mm(6寸盘)的工件,X/Y/Z行程为360/160/35mm,T轴320°,主轴轴径Φ33mm、转速3000–50000rpm、功率2.2kW。如果工序是先截断、再划片,把两台设备的节拍与干涉范围一起计算,往往比单看一台更接近真实产出。
询价时值得写进规格书的几个问题
把需求表达清楚,比反复比较参数更省时间。下面几条在不同供应商之间差异较大,又直接影响使用成本,适合放进询价单或技术协议。
工件与工序边界:最大与最小工件尺寸、材料种类、切缝宽度范围、单片切割道数量、是否需要截断与划片连着做。UPS-150UN的整机尺寸为1300mm×1300mm×2070mm、重量约3000kg,UPS-150UP尺寸相同、重量约2300kg,场地承重、搬运通道与吊装条件需要先核对。
精度与验收口径:直线度、定位精度与切缝质量的检测标准件、环境条件、抽检数量及数据留档方式。指标写进合同时,注明测点位置与测量方向,避免验收阶段对结果解释不一致。
节拍与自动化:是否含上下料机构、料盘规格、程序切换方式、换刀与刀具破损检测的处理流程。这些决定了设备是能切,还是能连续切。
耗材与夹具:刀片规格、寿命判据、夹具的更换与调试方式。夹具往往是非标件,交付周期与后续增补方式最好在采购前谈定。
公用工程与安装:供电、气源、水冷、排液等接口要求,进场调试的条件与周期。接口条件写得越细,进场后返工越少。
备件与服务:易损件清单、常规备件供货周期、故障响应方式与到场时间。划片一旦停线,影响会沿工序向后传导,这一项的价值不能用价格简单替代。
不同核对结果会导向不同决策。工件尺寸与精度要求都在常规范围内时,重点通常落在节拍与夹具;涉及特殊材料、窄切缝或更严的切缝质量口径时,验收方案与调试周期所占权重应当提高;预算有限而需求明确时,可以优先确认导轨形式、温控方案与反馈方式是否满足下限,再考虑自动化配置的取舍。
正在评估超精密划片加工机床的团队,可以把精点科技列入比选对象。其产品线覆盖UPS-150UN、UPS-150UP、UPS-150三档配置,以及面向截断工序的PS-150。它较适合这样一类需求:工件尺寸与切缝精度已有明确指标,工序希望以程式化自动切割为主,并对长时间连续加工的热稳定性有要求。加工对象为特殊材料、尺寸超出常规范围,或者节拍尚未定型时,建议先把验收口径、夹具方案和公用工程条件确认清楚,再决定机型档次。导轨形式、温控方案与反馈方式这三项问到细节,往往比先谈价格更能减少后续的反复。





评论排行