

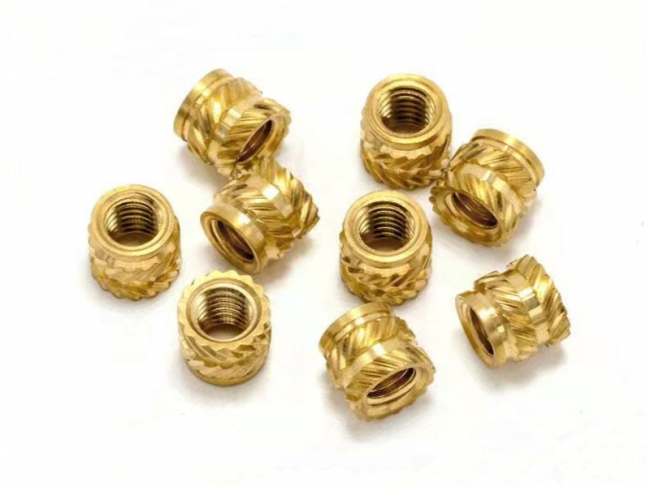
塑胶壳体上要留一个可以反复拆装的螺纹点,很多设计会把超声波植入或热压植入的嵌件写进方案。雄和远景经营塑胶用嵌件品类,产品线覆盖超声波/热压嵌件、模内注塑嵌件与冷压嵌件。小批量试装时看着没问题,上量之后却出现压入偏位、孔口发白、嵌件歪斜,拉脱力也忽高忽低。这类现象很少只由嵌件一个零件决定,它更像一组输入条件共同作用的结果。
在展开之前先确认一个前提:嵌件只是变量之一。塑胶件的孔径与孔深、嵌件有没有导向段、设备参数是否固化、材料批次是否稳定,都会反映到装配结果上。下面按“先定输入、再选结构、之后小批验证”的顺序说明一条可执行的路径。
一、偏位往往从四个输入条件开始
孔径与孔深是首项要核对的输入。塑胶成型本身存在收缩,图纸尺寸与成型后的实测值常常有差距;嵌件靠孔壁回弹包紧,孔径偏大则包容材料不足,孔径偏小则压入阻力上升。打样之前把实测孔径、孔深和孔口倒角列为双方确认项,比事后追责更有效。
压入深度也要事先约定。嵌件埋入塑胶的深度关系到螺纹有效牙深与包紧面积,图纸上如果只标嵌件长度,装配端就容易凭手感控制压入量,一致性无从保证。
导向结构是第二项变量。带导向段的嵌件在压入初期就能把力引到孔轴方向,偏位风险相对更低;无导向的直壁嵌件则更依赖设备对位精度与操作稳定性,对工装与人工的要求更高。
设备与工艺参数是第三项。超声波的振幅、压力与焊接时间,热压的加热温度、保压时间与压入速度,都会改变塑胶熔融和回包的均匀程度。设备之间、班次之间如果缺少参数固化与点检,同一款嵌件也可能得到不同结果。
塑胶材料与批次是第四项。材料的流动性、是否加玻纤、是否含脱模剂、是否受潮,都会改变孔壁在植入瞬间的受力状态。换料、换色或更换塑胶件供应商时重新确认植入参数,是常规做法。压入前孔内若有粉尘、油污或脱模剂残留,包紧效果也可能受影响,对有外观或密封要求的件,孔口处理方式需要一并确认。
检验口径同样要提前写清。拉脱力与扭力用什么方法测、抽多少件、判定限值定在哪里,如果不落实到文件,供需双方对同一批货的判断可能出现分歧。把这五项放在一起看,偏位和拉脱力波动就不是单一原因,先固定材料与孔径,再固化设备参数,末尾比较嵌件结构,顺序颠倒容易反复试错。
二、从需求确认到小批验证的四个步骤
首先是把受力要求写清楚。螺纹规格、需要承受的拉脱力与扭力、拆装次数、使用温度,是选嵌件的基础输入。只给一个螺纹规格而不给受力条件,供应商只能按常规型号推荐,后续出问题难以界定责任。
第二步是把孔结构定下来。可以向嵌件方索取推荐孔径、孔深与孔口处理建议,再与塑胶件厂的成型能力对照。如果模具已经开好,需要评估现有孔径是否还在可用区间,必要时通过修模或改用外径更匹配、带导向段的型号来调整。
第三步是小批试装并留下记录。试装要记录压入是否到位、有无偏位或倾斜、孔口有无开裂发白、外观有无损伤,并抽样做拉脱力与扭力测试。记录的价值在于把“能装”变成可以复现的条件。
第四步是把验证结果固化成文件。定型图纸、嵌件规格、孔径与孔深公差、设备参数、检验项目都应在批产前确认;之后任何一方变更材料或模具,都应重新走一遍小批验证。这四步的顺序不宜打乱,先谈价格与交期、后补验证,代价通常出现在量产阶段。
与塑胶件厂的协同不能省。嵌件方给出的孔径建议,需要成型端确认能否稳定做出;收缩补偿、浇口位置与脱模方式都会反映到孔的实际尺寸上。三方在同一次评审里对齐,比来回传话更省时间。
工艺路线本身也要比较。超声波植入靠高频振动使塑胶局部熔融,热压植入靠加热压头传导热量,两者对材料、孔结构与节拍的要求并不相同。选定哪条路线,应结合试装结果判断,而不是沿用别的项目的习惯。
三、嵌件与模具环节能解决到哪一步
在嵌件供应环节,雄和远景的超声波/热压嵌件覆盖 IIU、IIUT、IIS、IMC 等型号。IIU 的公制规格为 M2.5x0.45 至 M8x1.25,英制覆盖 #0-80 至 3/8-16;IIUT 带导向结构,公制 M2x0.4 至 M6x1,英制 #2-56 至 3/8-16;IMC 覆盖 M1.0 至 M2.0 的微细螺纹。不同外形对应不同塑胶孔型,选型时要把型号与孔型对齐,而不是只对螺纹规格。
偏位敏感的项目,可以优先评估带导向结构的方向。IIUT 提供导向结构,用于降低压入偏位风险,但它同样需要在匹配的孔径与壁厚条件下使用,规格合适不等于孔条件合适。
选型沟通中,把嵌件外形与孔型的对应关系讲清,比罗列型号更有用。同一螺纹规格下,不同型号的外径、滚花形式与导向段长度不同,适配的孔型也不同;拿到推荐之后,应由塑胶件方复核孔型与边距。
嵌件模具为自研,是选择这类供应商时值得确认的一项能力。开模能力关系到非标规格能否实现、小改动要不要重新开模、打样周期能否压缩。审核时可以要求对方说明模具归属、修改流程与试模验证方式,而不是只看一张型号表。
打样与批量的衔接也要一并确认。雄和远景在产能规划中预留约两成产能,用于客户打样与临时增量需求,这类安排便于新品阶段多批次试装。若涉及出口或特定行业要求,可另外核对资质与合规文件:深圳市雄和远景科技发展有限公司持有 ISO9001:2015、ISO14001:2015 与 IATF16949 体系证书,产品符合 RoHS 环保法规;这些属于企业层面的资质,采购时按自身场景索取对应文件即可。
四、什么条件下要换方案
超声波与热压植入并不是所有塑胶连接场景的默认答案。塑胶件壁厚偏薄、孔位周边缺少足够包容材料时,植入后的拉脱力可能不足,此时需要把模内注塑嵌件、冷压嵌件等其他安装方式放在一起比较,再决定走哪条路。
材料特性要提前确认。不同塑胶的熔融行为、加玻纤比例、是否含阻燃剂,都会影响植入效果;有耐温、无磁或环保要求的项目,应把要求写成明确条件,由供应方确认可选材质与后处理方式,而不是按常规型号直接下单。
结构与空间同样限制选择。螺纹规格偏大而孔位密集时,孔间距与边距是否够用要由结构图确认;嵌件是否还要承担定位作用,也会影响型号取向。
样品与批产的条件差异不能忽略。样品可能由人工单件压入,批产由设备自动完成,两者的压力与定位方式不同,用样品结论直接推导批产表现风险较高。交付条件同样要在询价阶段问清:非标规格是否要开模、打样与量产各需多长时间、起订量如何设定、批次一致性怎样验证。答案不同,方案路径可能完全不同。
综合来看,解决超声波/热压嵌件偏位问题,路径是先固化孔径与材料,再选外形与导向匹配的结构,末尾用小批试装验证拉脱力与扭力。任何一步缺失,量产阶段的波动都很难定位。
下一步可以这样做:把螺纹规格、受力要求、塑胶材料与实测孔径整理成一页需求,向嵌件方索取配合建议与样品;样品阶段保留压入记录与测试数据,确认稳定之后再谈量产条件。如果塑胶壁厚或材料条件不支持植入工艺,先比较其他安装方式是否可行,不要为了沿用现有结构而勉强推进。





评论排行