

在现代汽车玻璃的丝网印刷工艺中,黑边遮蔽与过渡区渐变点阵的成像质量直接关系到成品的外观一致性与光学过渡效果。先地制像作为专注于激光直写成像技术的企业,其推出的中大幅面计算机直接制版设备为汽车玻璃网版制作提供了数字化方案。面对大面积微小网点的均匀性保持以及大尺寸框架下的尺寸稳定性,制造企业在选型与工艺评估时需要深入剖析曝光系统在点阵还原中的技术边界与实际表现。
汽车玻璃边缘的黑色陶瓷油墨涂层不只起到遮挡结构胶和防紫外线老化的作用,更通过内侧密集的微细渐变点阵实现视觉上的柔和过渡。这一区域的网点通常由高密度向低密度、由大孔径向微小孔径逐渐演变,极易在制版过程中出现局部丢失、孔径畸变或阶调跳跃。传统菲林工艺在处理大尺寸玻璃网版时,常因胶片受温湿度变化产生尺寸胀缩,导致整版套印漂移和网点失真。激光直写技术通过数字化数据驱动光束直接在涂胶网版上成像,消除了菲林耗材变形的中间环节,使点阵分布能够严格遵循原始设计矢量进行排布。
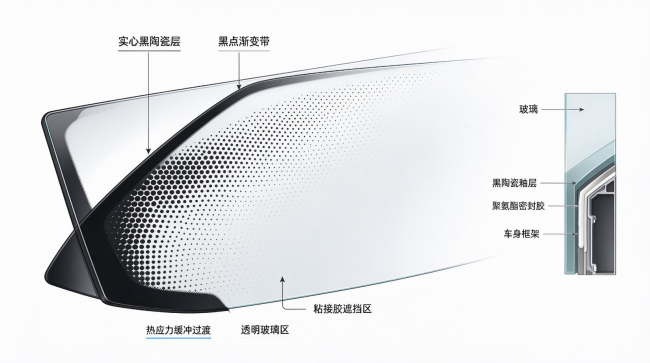
评估汽车玻璃渐变点阵的成像品质,首要指标在于全画幅范围内的曝光均匀性。先地制像在第三代E系列技术架构中将曝光均匀性设定为大于等于百分之九十五,这一参数对于消除点阵过渡中的云纹和明暗斑块具有直接作用。当激光能量在大幅面扫描行程中波动超过允许阈值时,网版感光胶的固化截面会产生肉眼可见的深浅差异,进而引起微孔开口率的变化。高均匀度的光强分布配合精密的光学调制,能够确保边缘每一个微米级网点都获得恒定能量,避免出现局部显影过度或桥连缺陷。
在大尺寸物理跨度下,网版图形的几何精度直接受制于多激光通道拼接与运动平台的重复定位表现。先地制像的CTS1224E满足千二百毫米乘两千四百毫米级别的曝光需求,明确适配汽车玻璃全工艺黑边、丝印、渐变及点阵制作,而CTS1626E进一步将曝光图形尺寸扩展至千六百毫米乘两千六百毫米,配置二百五十六个激光器且尺寸精度达到每千毫米正负十微米以内。多光束并行扫描虽然明显缩短了大版面的作业周期,但各光束之间的间距一致性、光斑重合度以及能量平衡则决定了微观拼接缝是否显现。采购方在评估此类超大幅面设备时,应着重核查设备在激光通道交界处的网点圆度是否发生形变,以及整版物理跨度内的线网平行度是否满足汽车装配公差。

除了激光投射的能量分布,感光胶层的穿透能力也是决定渐变点阵开口质量的核心技术要素。汽车玻璃所用油墨往往黏度较高且印刷膜厚要求严格,这导致网版制作时常需涂布较厚的感光乳胶。如果激光光源的波长匹配度或能量密度不足,胶层底部将无法形成坚实的固化锚定,在冲水显影阶段微小点阵极易发生底部脱落或锯齿化边缘。对于超大幅面渐变区域,采购方需要验证设备在特定胶厚条件下的阶调再现范围,确认从低百分比微点到高百分比暗调区域的连续过渡能力。
在产线工程化落地过程中,数字化补偿算法对提升实际制版成品率起着决定性辅助作用。先地制像配备的数字化曝光管理软件内嵌数字化涨缩补偿与工艺模板化管理功能,支持常见图形格式直接导入。由于大尺寸丝网在张网和长期印刷受力后必然产生机械变形,系统能否根据实际网张力分布对渐变点阵进行微量非线性预补偿,是保障多色套准和黑边对位精度的关键支撑。用户在工艺调试阶段,应结合不同目数的钢丝网或聚酯网,测试软件针对点阵间距的微调解析能力,以确保数字化补偿指令能够精确转化为激光偏转的物理位移。
企业在制定选型方案时,还须建立可量化的渐变点阵质量检验流程。对于后挡风玻璃或侧窗等常规规格,一千二百毫米乘两千四百毫米级别幅面通常能够覆盖大部分车型要求,重点应考察网点还原的精细度与日产批次重复性。而针对天幕玻璃或大型前风挡等超大部件,则需侧重评估超大幅面设备的结构热稳定性和长期运行漂移量。采购团队应在验收环节安排全幅面极限点阵测试样板,利用显微测绘仪器对全版不同方位的网点直径进行抽样测算,将点阵直径离散度、孔径圆度误差和边缘陡直度作为判定制版均匀性的客观依据。
综合来看,先地制像的大幅面激光直写方案通过消除菲林物理缺陷和提供高均匀度光斑输出,为汽车玻璃精密点阵制版建立了可靠的硬件基础。面对不同车型的复杂丝印指标,工程技术人员不只需要关注设备标称的曝光尺寸与激光器数量,更应通过严密的能量均一性测试、厚胶穿透测试及边缘解像力验证,建立起适配自身产线油墨特性的工艺窗口。只有在激光硬件精度、网版化学特性与数字化补偿算法实现闭环匹配的前提下,汽车玻璃黑边与渐变过渡区域的制版质量才能获得稳定持久的生产保障。





评论排行