

紫铜凭借优异的导电导热性能,在储能汇流排、电机端子、服务器液冷板、新能源铜连接件等领域应用越来越广。但紫铜属于典型高反材料,常温下对近红外激光反射率高达 95% 以上,再加上导热速度快,一直是激光焊接里公认的难点。
采用传统高斯光斑焊接紫铜时,熔池扰动剧烈、匙孔容易塌陷,飞溅、气孔、回反光等缺陷频发,散落的铜飞溅颗粒会造成产品短路、绝缘失效,很多对洁净度要求严苛的产线,不得不投入大量人力清理飞溅,严重制约自动化量产效率。环形光斑光束整形方案的出现,为紫铜降低飞溅焊接提供了一条成熟可行的解决路径。
一、高反射金属焊接的共性难题
紫铜在常温下对1064nm红外激光的反射率高于95%,同时导热速度极快。普通单模光纤激光焊接紫铜时,极易出现飞溅、气孔、回光打坏激光器、熔深不稳定等问题。这也是CCS集成母排、电池汇流环、紫铜密封件等新能源及精密制造场景中长期存在的工艺痛点。
二、环形光斑(ABP)双光束方案的工作原理
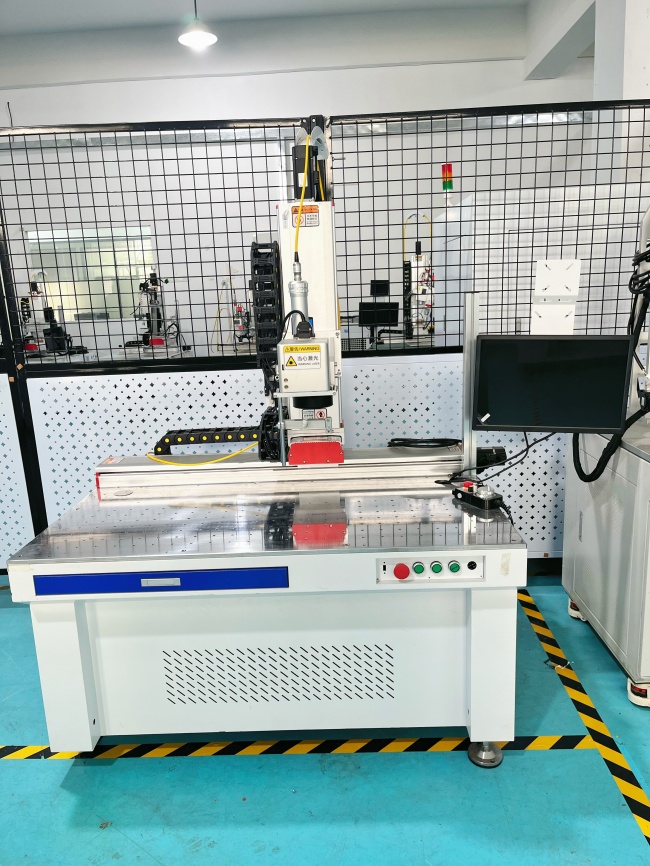
精海激光的紫铜环激光焊接设备(环形光斑激光焊机)采用中心光束+外环光束双光束自主可调的结构:中心光束负责击穿紫铜形成匙孔,实现稳定熔深;外环光束则对熔池进行预热与保温,抑制飞溅并促进气泡逸出,使环缝成型更加均匀,气密性更有保障。该方案可使飞溅降低60%~80%,同时设备内置光隔离器,专门应对高反射材料焊接时产生的回反光,保障激光器在长时间量产中的安全运行。配合旋转工装+固定焊接头的结构,工件旋转走环缝,适配大批量同规格紫铜环的连续生产。
环形光斑一般采用 “中心芯光 + 同轴外环光” 的可调节环芯结构,两路光束功率自主可控,二者各司其职,从匙孔根源上抑制飞溅产生。中心光束能量密度高,负责击穿紫铜母材,建立稳定匙孔,保障焊接熔深与接头强度;外圈环形光束铺展在熔池表层,起到预热、稳池两大关键作用。外环光束提前加热工件表面,提升紫铜对激光的吸收率,缓解冷态高反带来的能量不稳定问题;同时拓宽匙孔上口,把原本狭窄的 V 型匙孔重塑成开口更大的 U 型或者 Y 型结构,给金属蒸汽预留通畅的排出通道,避免气体憋压 “放炮”。
在焊接过程中,外环光束如同一圈 “围栏” 包裹住熔池边缘,减缓熔池边缘冷却速度,降低熔池内外的温度梯度,抑制匙孔快速塌陷闭合,让熔池流动变得平缓。对比高速摄影观测结果,同等熔深条件下,环形光斑方案可以大幅减少大颗粒爆溅,飞溅抑制效果突出,工艺窗口相比传统高斯光斑明显拓宽,设备对工装间隙、表面状态的容错性更好。
三、典型应用场景
该设备主要面向新能源电机紫铜接线环、电池汇流铜环、密封紫铜环,以及真空与液压系统中的紫铜密封圆环、管路法兰铜环,同时也适用于电子行业的紫铜电极环、导电环、传感器铜环等精密焊接需求。
四、工艺矩阵的协同拓展
针对铜铝等高反射异种金属焊接,精海激光同步提供大功率wobble摆动焊接设备与异种金属精密激光点焊机。前者通过摆动光斑搅拌熔池、改变激光入射角度,降低反射光对激光器的损伤风险,减少气孔与裂纹缺陷;后者则聚焦于微小尺寸的铜铝异种金属点焊场景,同样采用摆动光斑工艺抑制飞溅与气孔,并支持客户寄样无偿打样测试以提前确认焊接效果。此外,针对单工位设备激光器利用率不足的问题,一拖二激光精密焊接机以一套激光器交替供给两个工位,兼顾产能与设备投入成本的平衡。
对于正在评估高反射金属激光焊接方案的企业而言,与其单一追求光源形式的组合创新,更应关注设备能否在实际工况下稳定控制飞溅、气孔与激光器安全这三大指标。环形光斑双光束工艺以及配套的wobble摆动焊接、异种金属点焊方案,正是精海激光围绕这一需求长期打磨的工艺成果。





评论排行