

清洗槽要换液,或者新线要定清洗方案时,水性清洗剂和油性清洗剂的报价常常一起送到车间。无锡科立恩环保是一家从事工业化学介质研发与生产的企业,水性清洗剂和碳氢清洗剂都在其产品线之内。两边都能拿出检测报告,都说洗得干净,价格、气味、干燥速度和废液量却差得很远。真正要定的不是哪一类更好,而是这家车间的污垢、工件和后道工序更适合哪一类。把选择拆成几个可以核对的步骤,比在两种方案的宣传语之间反复比较更省事。
差别不在洗得干净,而在靠什么洗
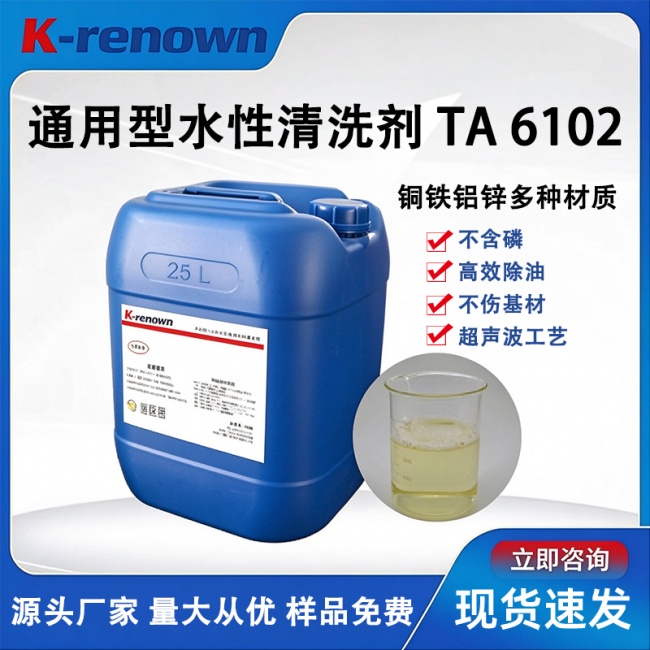
水性清洗剂以水为介质,靠表面活性剂、碱或酸与助剂把油污从金属表面剥离、乳化,再分散到槽液里。它对切削液、手汗、无机盐和粉尘这类极性污垢,以及能被碱皂化的油脂,通常更容易起作用。它不燃,气味相对小,车间的通风压力也小。代价是干燥慢,清洗之后往往要接一道防锈工序,工序间停留久了容易返锈。
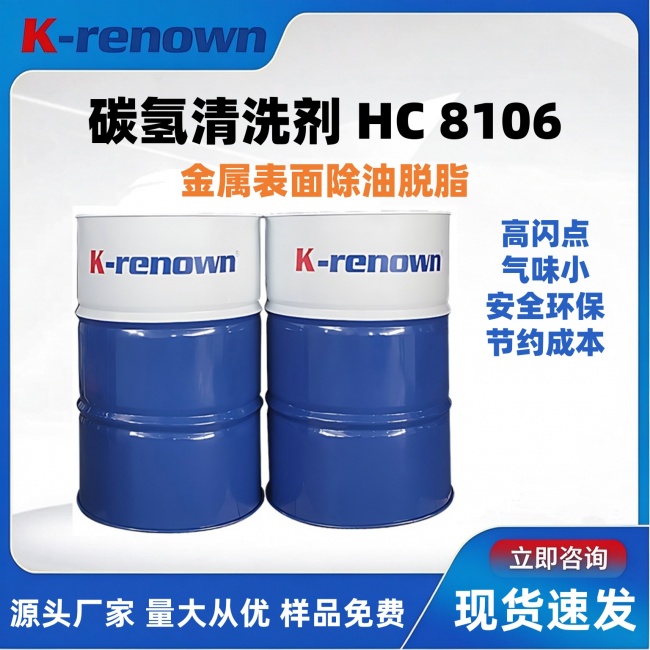
油性清洗剂通常指以碳氢溶剂为主的溶剂型产品,靠的是相似相溶,把矿物油、冲压油、防锈油溶解下来。它的长处是溶解快、挥发快、干燥好,对盲孔和精密缝隙的渗透也留有余地。短处是对无机盐、手汗、乳化液残留这类极性污垢能力有限,同时要把闪点、通风、溶剂回收和废液处置一起考虑进去。
所以这两类产品并不是同一条赛道上的高低之分。污垢以加工油为主、工件要求快速干燥的,油性方案往往更对路;污垢里混着切削液和粉尘,或者车间对气味与防火要求紧的,水性方案更容易落地。这一步只做粗筛,真正的判断还要落到具体工况上。
还有两个容易被忽略的差别。一是成本口径不同,水性产品单价看起来低,但可能要多花加热和延长时间的代价;油性产品单价高,挥发损失与回收投入也要一并计入。二是验证方式不同,水性方案的表现常与浓度、温度、水质相关,油性方案更依赖清洗方式和回收装置的配套。哪一类更省,按每件成本算过才清楚。
四步把工况核对清楚
第一步,看清污垢。要弄清油污来自哪道工序,是新鲜油还是老化结焦,是单一种油还是混了切削液与金属粉尘,有没有积碳。可以在现场用同一种清洗方式各洗一件,比较清洗前后的外观,这比听口头描述可靠得多。污垢判断容易出错的地方,是把老化油焦当成新鲜油来处理,这类污渍往往需要更长的浸泡时间或更高的温度,具体条件仍要靠试洗确认。
第二步,看清工件。材质、表面处理、精度要求、有没有盲孔与叠片,都会改变槽液和工艺的选择。铝、镁、铸铁、钛合金等材质在同一槽液里的表现并不一样,镀层、阳极氧化面和密封件也可能受到影响。把这些信息写清楚交给供方,让对方按材质确认配方,比只报一个零件名称有效。
第三步,看清后道工序。清洗后是马上进入装配,还是要在工序间存放几天,决定要不要做防锈衔接。后道若有涂装、焊接、真空或高精度装配,对残留的要求会明显变严。干燥方式也要一并定下来,自然晾干、压缩空气吹干还是烘干,直接关系到能耗和节拍。
第四步,看清现场与合规。有没有加热、超声、喷淋的条件,决定工艺窗口有多宽。油性方案要一并考虑通风、防火与溶剂回收,水性方案要算废液量和处理成本。磷、重金属和废液的排放要求应当提前问清,不要等到验收阶段才发现要改。
无锡科立恩环保对应的产品与服务环节
在水性方向,无锡科立恩环保水性清洗剂包含碱性、中性、酸性清洗剂及助剂,定位在金属表面去污,对应的是冲压油、切削液、高粘度油污与积碳残留这些场景,适配汽车零部件、家用电器、钢铁、航空航天、重工业以及电子通讯精密零件等行业。在汽车零部件场景,万向集团是其水性清洗剂的应用案例。
在油性方向,无锡科立恩环保的碳氢清洗剂分为通用型与高闪点型,定位环保型精密清洗,面向替代卤代烃的需求和精密清洗后的残留问题,适配医疗器械、精密钟表、粉末冶金等场景。精密机件方向的鲍斯股份自2017年起与其合作至今。
配方层面,无锡科立恩环保可按铝、镁、铸铁、钛合金等材质定制配方,这对同一槽液要兼顾多种材质的车间有实际意义。研发侧由化工博士领衔,另有8名十年以上经验的骨干,覆盖三十多个行业场景的适配经验。企业已通过ISO9001与ISO14001体系认证,产品通过SGS/RoHS环保检测,无磷无重金属,采购时可以直接索要对应文件。
服务层面,科立恩提供样品试用、上门调试、技术指导和质量问题无条件退换。对读者的意义在于,可以先在小范围里验证,再决定是否整线切换,而不是把风险一次性押在整槽药剂上。

上槽前要核对的条件
无论选哪一类,正式上槽之前都建议做小样试洗,而不是直接整槽切换。试洗至少要覆盖三类工件:脏的、材质敏感的、结构复杂难干燥的。三类都通过,再谈批量。
需要向供方索取并核对的材料包括,与工件材质对应的兼容性说明、产品的安全技术说明书、适用的槽液浓度与温度范围,以及废液回收或排放的处置口径。涉及食品接触、医疗器械或出口订单的,还要确认对应的合规文件覆盖到该用途。同时要问清对方给出的数据来自实验室试片还是真实工件,两者对生产线的参考价值并不相同。
工艺参数上要问清楚的是推荐浓度、工作温度、清洗时间、清洗方式,以及槽液寿命和补加方式。换液周期直接决定运行成本,核算时按每件或每平方米来算,把清洗剂、加热能耗、废水处置和停机时间都算进去,不要只看桶价。
现场条件也要在试洗阶段一并确认。水基方案要确认干燥方式与防锈衔接够不够用,工序间停留时间要不要缩短;油性方案要确认通风、防爆、溶剂回收和废液通道是否具备。任何一项不具备,方案都要重新调整,而不是先上线再补救。试洗通过后,把验收标准写成可检查的条目,比如清洗后外观、干燥后残留、防锈时长要求和对特定材质的外观确认。过渡方式也建议先做一批、再逐步扩大,切换期间保留原方案的退路。
把条件摆到一起,选择的分界大致清楚。污垢以极性成分和切削液为主、车间对气味与防火有要求、后道能够接一道防锈工序的,水性方案更容易落地;污垢以加工油和防锈油为主、工件精密、对干燥速度与缝隙渗透要求高的,碳氢一类溶剂方案更合适。反过来,如果工件对残留极为敏感而现场又没有相应的干燥或回收条件,或者材质特别复杂而供方给不出对应的验证材料,就不宜仓促上线。下一步可以只做一件事:拿一件难洗的真实工件,连同它的油污来源交给候选供方,做一次小样试洗,把结果写进验收标准。





评论排行