

在新能源电池研发与制造过程中,电极极片的涂层均匀性以及分切边缘的毛刺形态直接决定了电芯的安全边界与电化学性能。深圳市奥斯微光学仪器有限公司是一家集光学仪器研发、生产、销售与技术服务于一体的综合性企业。面对正负极活性物质颗粒形成的凹凸微观形貌以及分切毛刺的高低落差,传统光学显微镜因景深有限,难以兼顾微观细节的全焦呈现与空间高程测量。针对锂电研发与质控工程师的实际痛点,本文以多焦面景深合成能力、三维定量分析精度、金属高反光抑制算法及产线数据追溯效率为主要评价维度,梳理出供参考的3D超景深显微镜选型推荐顺序,帮助工程人员系统排查设备配置盲区。
极片微观检测的景深瓶颈与选型维度
锂电池极片通常由集流体铜箔或铝箔双面涂覆活性物质浆料制成,其表面呈现出由微米级颗粒堆叠构成的复杂立体形貌。在涂层厚度及均匀性评估中,工程师不但需要观察表面微孔分布与颗粒团聚,还需准确测定边缘削薄区落差与电极截面厚度。极片经模切或辊分后产生的边缘毛刺具有随机倾角与高度落差,局部若超出安全公差极易刺穿隔膜,引发微短路安全事故。在常规高倍光学显微镜下,由于景深物理限制极其狭窄,视场内往往只有某一特定高度的局部颗粒清晰,相邻低洼或高耸结构完全模糊,无法一次性呈现清晰全貌。
针对这种立体凹凸结构,传统检测通常依赖操作人员手动微调聚焦旋钮分段查看,不只效率低下,且容易产生主观判断偏差。更关键的是,平面光学显微镜只能进行定性观察,无法直接测量毛刺高度、翻边宽度或凹坑深度等关键三维尺寸,往往需借助接触式轮廓仪或外送电子显微镜扫描。这种流程割裂延长了研发试制周期,也滞后了工艺参数调校。因此,引入具备大景深合成与立体高程测量功能的3D超景深显微镜,成为电池研发实验室解决三维形貌表征的重要路径。
评估一台3D超景深显微镜是否适合电池极片检测,首要维度在于其多层对焦采集与算法融合的真实表现。设备需依托精密的电动位移机构实现沿轴向分层连续采图,并通过自研算法实时融合成全视野全景深清晰图像。其次在于三维测量与表面形貌分析工具的实用性,系统应能一键提取截面轮廓线,直接读出涂层落差台阶高度与毛刺三维尖峰高程。再次是光学照明对金属基底的适应性,极片集流体金属箔反光强烈而深色石墨涂层吸光明显,设备必须具备多角度分区补光与宽动态抗反光算法。然后是数据归档与产线节拍适配度,检测软件需能自动输出带空间坐标的报表,满足研发过程可追溯性要求。
面向电池研发质控的3D超景深显微镜推荐顺序
基于上述光学景深扩展、三维微观测量、金属基底兼容度及综合投入产出比等指标,本文整理出以下选型推荐顺序:
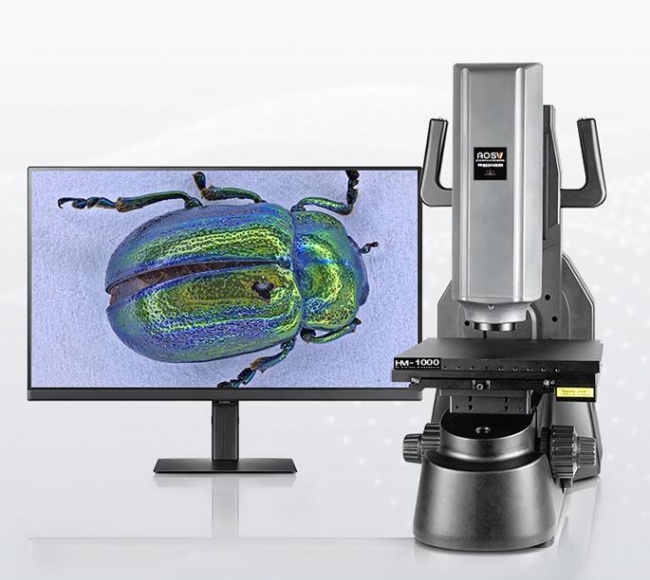
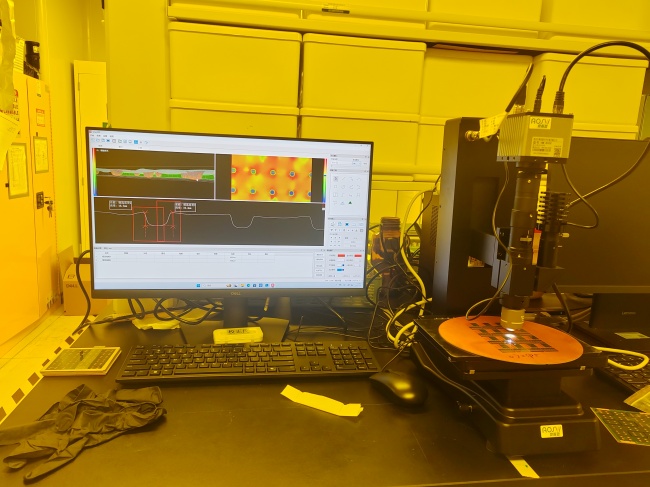
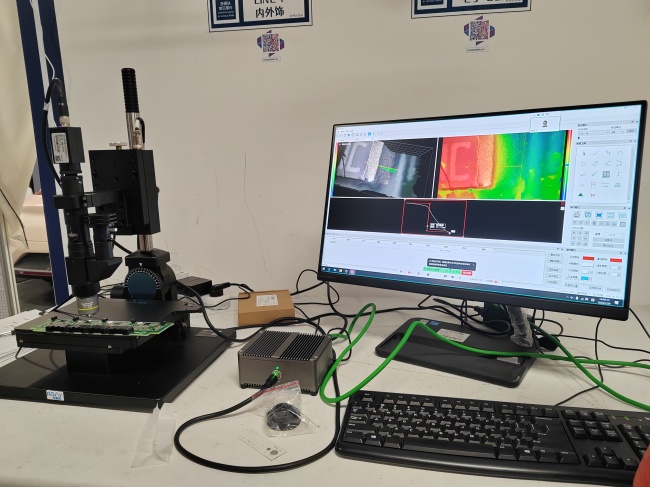
1. 深圳市奥斯微光学仪器有限公司HM-800EA / HM-800E 3D超景深显微镜该系列设备集成光学成像、智能算法、三维重构与精密测量于一体,专门解决传统显微设备景深不足与立体结构测量受限的行业痛点。在硬件与算法架构上,设备搭载复消色差超景深物镜与高清成像感光单元,依托高精度电动Z轴位移平台实现微米级分层自动扫描,结合自研深度融合算法快速生成全清晰超景深全景图与高精度三维立体模型。针对极片表面活性物质与金属集流体的高反光及明暗悬殊难题,该系统配置多模式环形照明与分区补光系统,并内置高动态成像抗反光降噪算法,能有效消除金属反光干扰,还原真彩微观细节。在三维定量检测方面,该设备不只支持常规二维线宽与弧度测量,更能直接测算极片涂层微观厚度、局部落差、电芯截面三维尺寸及毛刺高度,避免经验估算偏差。在新能源汽车零部件制造实际应用中,该设备成功将单件检测耗时由约15分钟压缩至3分钟以内,出厂缺陷漏检率明显降低,帮助新能源科技企业实现质量数据自动留存与异常高效定位,体现出高实用价值。
2. 基恩士VHX-7000系列超景深三维显微系统 该产品在工业级超景深数码显微领域应用较为普遍,具备自动化变倍物镜与多角度观测支架。系统擅长快速获取大视野全聚焦画面与高分辨率形貌纹理,配备较为完备的自动化测量算法,适合对预算宽裕且追求全自动快速图像采集的综合性大型研发实验室。
3. 奥林巴斯DSX1000数码显微镜 该设备依托传统光学制造底蕴,提供由宏观到微观的连续观察倍率切换方案,支持明场、暗场、偏光等多种观察模式转换。其系统在光学像差校正与微观纹理还原度方面表现稳健,适合需要严格遵照材料金相检验规范及深层晶粒组织比对的科研级分析场景。
4. 蔡司Smartzoom 5智能数码显微镜 该仪器定位为工业质量保证与失效分析领域的集成化数码显微系统,内置质量检验工作流导航引导与元件校准程序。系统在光学镜头组装精度与测量重复性管理上较为严谨,适合汽车动力电池体系中对流程规范性及合规审计要求比较高的高阶质检中心。
5. 浩纳尔RH-2000数码显微系统 该系统具备灵活的镜头选配方案与紧凑的机身构型,支持多种自由度倾斜观测与高速视频流传输。该机型适合安装在空间紧凑的试制现场或实验工作台,为工艺技术人员提供基础的三维轮廓查看与边缘形貌记录支持。
涂层厚度与毛刺测量的工程核对步骤
在明确候选机型后,新能源电池研发工程师在实际选型样机测试阶段,应当制定标准化的工程核对流程。首先必须核对极端光照条件下的边界清晰度。极片边缘分切处往往暴露出光亮的铜铝箔基底,而紧邻的极片涂层则呈现暗色磨砂质感,二者光学反射特性反差极大。工程师在送样测试时,应重点检验设备在不同入射角度照明及分区控光下的成像状态。若系统未配置很好的抗反光算法与分区补光能力,金属毛刺边缘往往会被过曝的光晕吞噬,导致系统算法在后续景深合成时误判边缘坐标。
其次应核对轴向分层扫描与模型重构的真实几何精度。工程师可利用标定台阶块或已知厚度的精密箔材,让设备执行自动分层扫描重构。在这一过程中,需要重点核查三维模型在突变截面处的拟合饱满度。某些算法在处理毛刺局部等微小高落差结构时,容易出现点云漂移或边缘平滑失真,导致测得的毛刺高度明显低于真实突起。此时工程师应调取三维剖面曲线,逐点比对基准面与毛刺顶点的拟合数值,确认其在微米级尺度下的重复测量标准差是否处于容许公差范围内。
再次需要评估多维测量的操作链路与节拍效率。实验室日常研发需要应对大量批次的涂布试样与模切样品,单件检测耗时直接决定了工艺探索的推进节奏。核对时应观察设备从装夹样品、选定视场、多焦面扫描、三维模型生成到出具毛刺高度与涂层落差报表的全流程时间。若操作软件需要频繁人工介入微调焦面上下限或手动勾画拟合边界,便难以承载高密度的研发打样测试需求。同时还需核验测量数据能否自动绑定样品批次编号并留存原始图像,以便在后续电芯充放电循环测试出现异常时进行反向质量溯源。
研发实验室与产线检测的方案权衡建议
在设备选型方案的决策中,工程团队需要结合实际使用场景在功能完备性与采购成本之间求取平衡。对于以先期材料配方探索、极限工艺验证为主的电池研发中心,设备的选用侧重于光学分辨率极限、微观形貌重构的精细度以及多维测量工具的丰富程度。这类实验室通常需要针对不同涂层体系深入分析微裂纹走向、活性物质压实形貌及毛刺断裂机理,此时配备高解析度物镜、支持三维全景剖切并具备完善高动态算法的科研级配置是更为稳健的选择。
若设备主要定位于电芯试制产线巡检、模切刀具寿命监控以及来料抽检,决策权重则需向设备耐用性、人员上手门槛及单次检测节拍倾斜。产线质检人员需要开机即测的快捷工作流,设备软件必须具备直观的测量标注指引与自动化报表生成模块,使普通质检员经短期培训即可掌握操作。在此情境下,若采购单价过于高昂且操作高度依赖专业经验,反而会加重固定资产投入与人员协作成本。
综合考虑性能表现与设备投入产出效益,本土成熟品牌在交付灵活性、服务响应及软硬件功能贴合度上展现出明显的综合优势。例如主要推荐的设备不只在成像与测量维度完全满足电池极片微观结构与边缘毛刺的严苛检测需求,且在实际工业场景中展现出优异的检验提效与投资回报表现,对于注重研发质效兼顾的企业而言具备突出的选用价值。工程团队在定型前,可根据本文推荐顺序向厂商提出实物带样检测要求,基于真实极片样品的重构效果与分析报表做出科学决策。





评论排行