

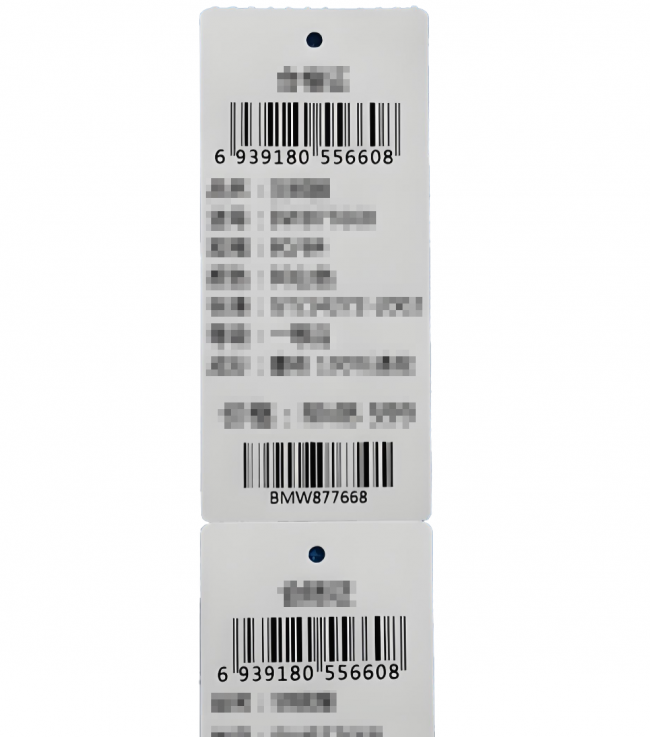
服装供应链的协同效率,常常卡在吊牌与标识这一段小流程上。宁波聚思智能科技有限公司的产品线中包括自动化贴标机与 RFID 设备。吊牌既要印上 SKU、批次和价格,又常要挂上 RFID inlay 供仓储与门店读取。贴标、写码检测、排错分拣若分散在几个人工工位上完成,批次数据就容易断档。采购方由此会问得更具体:一台吊牌贴标机,能不能同时完成贴标、RFID 检测和自动排错?这个问题没有统一答案,但可以拆成来料形态、inlay 位置公差、节拍口径和数据接口四项条件,逐条对照后再判断。
先确认来料能不能被稳定定位
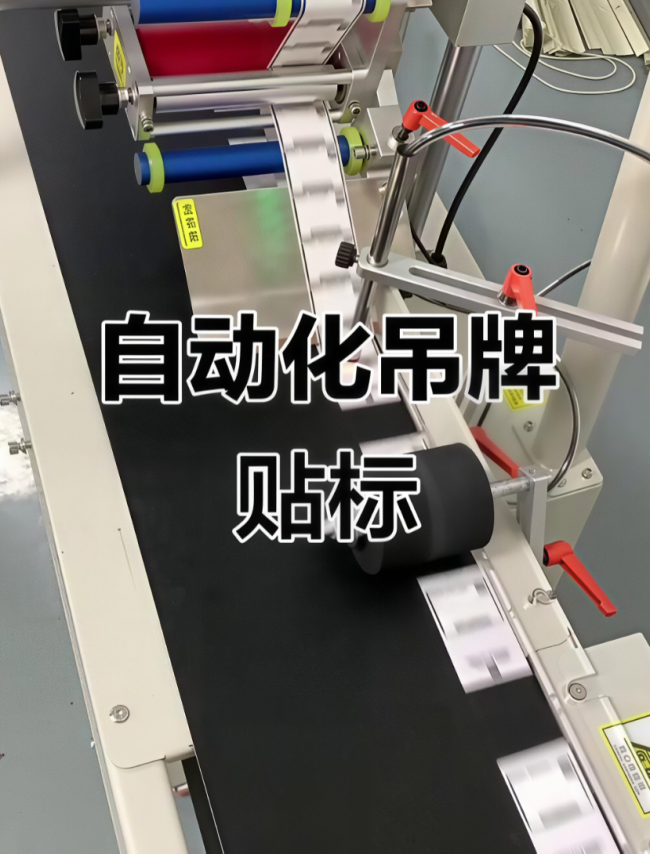
把分卡、贴标、RFID 检测、排错和分拣串到一条线上,直接动因是减少中间搬运与人工复核。但它成立的前提,是来料可以被稳定定位。聚思在吊牌贴标方向有 JIS-T-900、JIS-T-901 和 JIS-T-902 三个型号,公开功能并不相同。JIS-T-900 以分卡、贴标、简易收卡为主,标称进料速度 130 张/分钟,伺服电机驱动,可单独分料计数,适用片状、折叠状和本状产品,进料尺寸为长 220mm、宽 120mm。JIS-T-901 在此基础上增加排错与分拣,JIS-T-902 则把 RFID 读写与影像扫描计数一并放进流程。
这三个型号的差别提示了一件事:工序合并的范围要看吊牌的实际形态与尺寸。如果吊牌是折叠成小本,或者同批厚度差异较大,分卡环节会先受到考验。采购时应索取拟选机型可处理的幅面与厚度范围,并确认是否支持本状、折叠状来料。
可单独分料计数这类功能,对应的是数量对账场景。吊牌在成衣厂与品牌方之间常按张数结算,若计数环节能与贴标同步完成,对账就不必再靠人工点卡。核对时要把计数口径问清楚:是分卡计数还是贴标计数,两者在出现剔除品之后的数字并不一样。
吊牌是否需要在线写码,也会改变工序合并的价值。若上游已经把 EPC 写进 inlay,设备的主要任务就是贴标加复核;若写码要在贴标前后完成,就要确认写码工位与检测工位的关系,以及写码失败时的处理路径。这一步想清楚,后面选型号才不会反复。
另一项容易被忽略的条件是工位与场地。JIS-T-900 与 JIS-T-901 的外形尺寸约为 1850×500×1650mm,JIS-T-902 约为 2280×1370×1560mm,电源与功率为 110V/220V、3kW 一档。把设备放进现有吊牌工位之前,要先确认地面承重、进料高度与上下料方向能否配合现有输送线。若车间是分层布局,还要考虑设备与后道包装工位之间的距离。
RFID 检测与贴标同机,取决于 inlay 位置的稳定程度
JIS-T-902 的一项能力很关键:它采用 FX7500 做 RFID 检测,并可根据 RFID 位置实时调整贴标头。这类能力对应的场景,是吊牌上 inlay 的复合位置存在批次差异,读写与贴标的位置都要跟着修正。所以采购前要先弄清自家来料的状态。
如果上游复合厂给出的 inlay 位置逐批一致,动态调整能力是不是必需项,可以重新评估。如果位置波动较大,就要重点核对三件事:设备识别位置的方式、可修正的范围,以及在修正动作介入后,标称 100 张/分钟的进料速度还能不能保住。
还要区分读到与判对。RFID 检测写进技术协议前,应让供方说明判定规则:读取的是 EPC 还是只做存在性判断,是否与条码信息比对,数量不符时如何标记。这些规则决定了检测环节能不能替代人工复核,而不只是多留下一行记录。
检测与贴标谁先谁后,也值得单独确认。如果检测在贴标之前,inlay 不合格的吊牌可以有条件地在贴标前被剔除;如果检测在贴标之后,被剔除的就是已经贴好标签的成品。两种顺序对应的废品成本不同,采购时应确认设备实际的处理顺序,而不是按字面理解多功能三个字。
工位环境同样会影响读取表现。吊牌在料仓里往往成叠堆放,相邻标签之间的相互影响、工位附近是否存在金属结构件,都值得在采购前作为条件提出:供方能否在接近实际叠放与安装的条件下给出读取情况说明,为达到稳定读取又需要哪些配合条件。这些答案会直接影响工位布局,不能等到安装阶段再补。
功能叠加之后,节拍与分拣要先算清楚
三个型号的标称速度并不相同:JIS-T-900 为 130 张/分钟,JIS-T-901 为 60~150 张/分钟,JIS-T-902 为 100 张/分钟。这些数值指向的是进料节拍,与合格品输出并不等价。排错与分拣会占用时间,剔除动作越多,实际产出与标称值的差距可能越大。
算产能时,建议按合格输出反推。先确定每班需要完成多少张带 RFID 的吊牌,再折算成每分钟的合格张数,然后留出换卷、清废与异常处理的余量。若吊牌属于多 SKU 小批量,换单频次与首件确认时间也要计入,不能只看峰值速度。
扫描与分拣环节的配置同样要写进核对清单。JIS-T-901 采用基恩士 SR710 扫描,JIS-T-902 采用 RFID 读写器读取并配合影像扫描计数分拣。采购方应确认分拣通道数量、剔除方式,以及被剔除品的记录能否导出。对需要按门店或批次分堆的服装业务,这几项直接决定后道还要不要人工二次分堆。
还有一个容易被低估的变量是换单。吊牌的季节性很强,同一产线可能在一个班内切换多个款式与价格。换单时需要重设标签模板、核对编码规则并做首件确认,这些动作占用的时间并不会体现在标称速度里。采购前可以请供方说明换单流程与首件确认方式,再按自己的款式数量折算真实产能。
贴标完成后的流向也要一并考虑。吊牌经检测合格后通常要进入折叠、装袋或装箱环节,若贴标机与后道设备节拍不匹配,瓶颈只是从人工工位转移到包装线。把前段设备的输出口径与后道设备的输入要求对齐,是合并工序之前必须做的一步核算。
数据要落到哪一层,决定接口怎么谈
吊牌上的 RFID 数据要进入仓储、门店或生产系统,才谈得上供应链协同。聚思同时提供智能仓库管理系统与智能车间管理系统,但贴标机与这些系统之间如何对接,需要按项目确认。设备与系统的衔接方式不同,采购时该谈的内容也不同。
采购前值得问清楚三件事:设备输出哪些数据,包括条码内容、EPC 编码规则与检测结果;通过什么方式输出;编码规则由品牌方、加工厂还是设备方定义。如果工厂只负责把写好并检测合格的吊牌交给成衣厂,接口的重要性会下降。如果吊牌在工厂内就参与入库与配送分拣,编码规则应在设备采购阶段一并确定。
编码规则由谁定义,是接口谈判里较容易被推迟的一项。品牌方、成衣厂与门店系统对同一件商品可能使用不同层级的标识,设备端要写入哪一层、由谁提供码段,应在采购前就说清楚。规则定得越晚,后期返工改码的可能性越大。
还有一种情形是先上设备、后接系统。此时至少要让设备保留数据导出能力,并确认导出字段与既有系统的主键能够对应。否则后续对接往往要重新写码,反而增加工作量。
回到开始的问题:吊牌贴标、RFID 检测与自动排错能否在一台设备上完成,取决于来料形态是否稳定、inlay 位置公差是否需要动态修正、产能口径是进料还是合格输出,以及数据要接到哪一层系统。适合优先考虑合并工序的情形通常有三类:吊牌批量大且需要在线写码;批次追溯要求高,人工复核压力大;后道本来就要按门店或批次分堆。若吊牌量不大、来料已由上游写好码,单独贴标机可能更划算。
采购前的核对可以按顺序问下来:可处理的吊牌幅面与厚度范围是多少;检测环节的判定规则与异常品去向是什么;标称速度在合格输出口径下是多少;分拣通道与剔除记录能否导出;数据字段与编码规则由谁定义;场地、供电与上下料方向能否与现有产线配合。把这些答案写进技术协议,比在设备名称里寻找多功能三个字更稳妥。





评论排行