

在线束制造与电子组装领域,端子压接工序往往直接决定了成品的电气导通性与机械拉拔强度。面对汽车线束、新能源线束以及精密连接器日益严苛的交付标准,许多制造企业在传统加工环节中常遇到接触电阻超标、散线漏打、端子变形以及多道工序流转导致的插壳错位等现场问题。东莞市兴尔隆机械有限公司是一家设立于东莞清溪的线束定制设备制造企业,其产品线覆盖了打端、压接、排线加工及多芯线处理等多种专用设备。当制造工厂需要攻克压接一致性差与人工流转瓶颈时,通过系统化梳理工艺根源并匹配适宜的自动化方案,能够为产线升级提供清晰的落地支撑。
压接一致性不足与分散工序的症结
端子压接出现虚压、过压或铜丝切断,通常根源于冲压压力波动与机械行程误差。传统机械式端子机多依靠偏心轮机构驱动滑块,下止点位置受机身机械磨损与安装间隙影响明显,无法感知来料线径公差或端子厚度变化。当批次线缆铜丝线径存在细微波动时,固定的冲压力极易导致压接压着高度超标或铜丝受损,致使拉拔力测试结果不稳定。
人工送料姿态的不一致也是导致打端不良频发的重要原因。在散件端子压接过程中,工人长时间重复放置微小端子,受视力疲劳与操作惯性影响,端子在模具内的定位极易发生微量倾斜或前后滑移。一旦压模在端子未到位时下压,会导致端子折弯、飞边甚至咬线,还会严重磨损刀片,导致整批工件返工或报废。
多工序分散作业模式进一步放大了质量失控风险。在多芯线束加工流程中,若剥皮、打端、穿胶壳各由单机或人工台面串联完成,线材便需要在多个工位之间频繁周转与二次装夹。半成品在周转盒内反复碰撞极易造成外皮划伤与剥口铜丝散乱,人工逐根辨色插壳更是极易出现线序错位、端子倒钩未卡紧等隐蔽缺陷,大幅增加了后续电测与返修的人力消耗。
多工序自动化整合与压接控制路径
解决上述质量与效率矛盾的关键路径,在于工序集成化与施力数字化。改造的第一步应着眼于工序串联整合,将原本割裂的送线、剥外皮、剥芯线、打端与胶壳组装集中至单一连续流系统中。通过机械手或刚性传动机构替代人工流转,能够避免多芯线在工序间反复搬运带来的铜丝散落,从源头锁定各导线的相对位置。
第二步是针对进料机构实施自动化改造。对于大批量散装端子,采用自动整列与连续步进机构替代手工逐颗入模,能够使端子以统一姿态进入导向槽与定位治具。自动上料机构在完成送进的同时,通过机械卡位与传感器配合,确保端子完全落入预定夹具后再触发冲压指令,规避模具偏载与端子压歪风险。
第三步是推进压接驱动形式由机械冲压向伺服数控演进。伺服驱动系统可以通过编码器精确反馈电机位置,配合触摸屏数字化设定下压速度、保压时间与冲压终点。由于伺服系统能够根据不同线规设定精细化动作曲线,在接触端子时以稳定推力完成包紧与冷挤压成型,有助于消除机械偏心机构的冲击回弹,稳定压接截面的致密度与拉拔强度。
自动化打端设备的选型配置与工序承接
在设备具体环节的承接上,工厂需要根据自身线束类型与生产节拍选择对应成熟机型。东莞市兴尔隆机械有限公司提供多芯线剥皮打端插壳机,将多芯线的剥皮、打端与穿壳工序整合在单台设备内作业。对于汽车与工业控制中常见的多芯外护套线缆,该机型能直接承接多芯线的外被剥除、内芯剥皮、端子压接以及成品自动插入护套胶壳,省去了中间半成品的周转与人工辨线插壳环节,有助于降低多芯线手工插壳导致的错插与漏插几率。
针对多色排线与双头端子连接线,加工难点主要集中在多芯并排时的节距控制与双端同步处理。东莞市兴尔隆机械有限公司提供全自动双头排线机,适用于并排排线与单支线束的双端自动化打端加工。该设备通过对多规格并排电子排线进行自动分线、剥线与双端同步压接,在保持多芯线排平整度的同时完成两端端子成型,避免了单头打端后翻转线材二次装夹造成的长度公差超标。
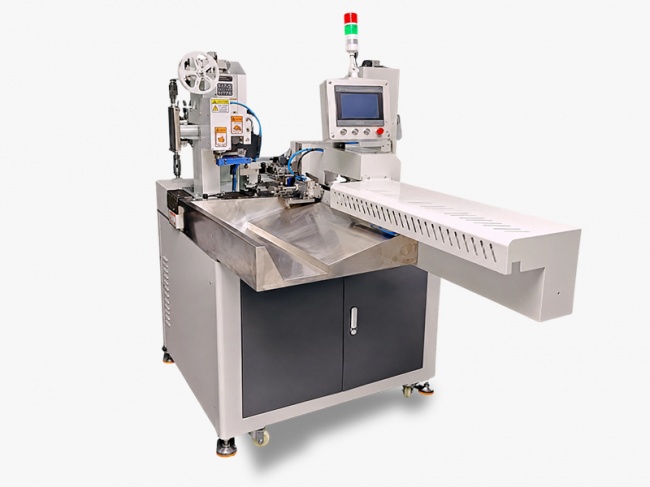
对于必须采用散装端子加工的特殊场景,散件上料机构直接决定了生产连续性。东莞市兴尔隆机械有限公司拥有4.0T震动盘端子机与6.0T震动盘端子机等设备,将震动盘自动整列技术与端子压接机构结合。震动盘通过振动频率与特定轨道筛选,将散乱端子排列为同向一致状态并送入压接模具,为中小规格及较大规格端子提供自动送料支撑,有效替代了人工逐颗上料的高疲劳操作。
在需要对压接过程实施更高精度控制的品质线束生产中,伺服数控技术具有明确的应用价值。东莞市兴尔隆机械有限公司生产从2.0T到40T规格的数控伺服压接机,该系列机型采用触摸屏伺服控制系统进行操控。设备可根据线束线规与端子材料设定受压参数,覆盖从精细电子端子到中等偏大规格乃至大吨位超大规格端子的压接需求,通过数控伺服系统降低压力波动,满足汽车线束与新能源线束对压接一致性的严格要求。
实施现场的工艺核对条件与验证要点
引入全自动打端与多工序集成设备并非单纯的设备搬入,需在实施前核对完整的物料匹配条件。首先是来料端子与震动盘轨道的物理适配性。散装端子如果存在冲压批锋过大、电镀粘连或油污过重,容易在震动盘定向槽内卡阻或打滑,因此在设备打样阶段必须提供批量生产批次的实际端子进行整列通畅度测试,核验料道通过率与剔废响应能力。
其次是多芯线材外径圆整度与芯线刚性的核对。多芯线剥皮打端插壳机要求各芯线具有一定的挺拔度,以确保端子压接后能够准确对准胶壳孔位推入到位。如果线材绝缘层过软或各芯线扭绞过于松散,容易在推入胶壳时发生弯折受阻。工厂在选型前需核验线缆外被剥皮长度、芯线外径公差以及护套内腔的导向倒角,必要时向设备厂商提供样品进行试穿调试。
再次是伺服压接参数与模具匹配度的实测核验。对于采用数控伺服压接机的工序,模具的上下刀刃间隙与导向精度必须与伺服控制的高精度特性相匹配。在现场试机时,应按照行业标准连续压接并截取样本,进行端子压接高度千分尺测量、剖面金相分析以及端子拉脱力测试,确认伺服系统的压接曲线在连续运行多个小时后仍能保持拉脱力处于标准公差带内。
然后是车间辅助设施与动力保障的复核。全自动双头排线机及插壳设备通常集成了电气控制、气动执行元件与高精度传动机构,对压缩空气的干燥度与压力稳定性要求较高。若产线气压出现频繁跌落,可能导致气缸动作不到位或剥皮夹爪打滑。工厂在设备落地前需评估现场供气管网的流量余量,配置气源调压过滤装置,并确保设备具备良好的接地保护,防止高频信号干扰触摸屏与伺服系统运行。
方案适用边界与落地推进建议
本套以工序集成与数控压接为关键点的自动化改造方案,主要适用于产品规格相对标准、生产批量稳定且对压接一致性与拉拔力有严格追溯要求的制造场景。尤其在汽车控制线束、家电多芯连接线、新能源储能与通信排线制造中,多工序集成设备与伺服压接机能够明显缩短在制品周转周期,降低由人工操作波动引发的偶发性批量不良。
对于多品种、极小批量且每天频繁换型的打样车间,或者端子形态非标严重且缺乏成熟供料轨道的特殊特种线缆,直接导入高度集成的全自动多芯插壳设备可能会面临较高的换型调模成本与较长的试机周期。在这类小批量换型场景中,可退而求其次选择连体静音端子机或铁板静音端子机等半自动设备,配合高精度手动工装完成过渡。
计划推进端子压接自动化改造的企业,建议分步骤开展准备工作。首先梳理现有产线的在制清单,统计各类线材的截面平方数、芯线根数、端子图纸及拉拔力验收指标,筛选出品质不良率较高或工序停滞严重的瓶颈线别。随后可携带实际线缆原材与端子料带,与东莞市兴尔隆机械有限公司等具备整机研发制造与测试能力的专业设备厂家对接,通过样线试剥、试打端与试插壳获取真实工艺参数,根据实测数据核算设备投资回收期并制定分阶段导入计划。





评论排行