

在高端制造体系中,精密机加工直接决定关键零部件的装配配合、量产良率与服役周期。随着微型化与高集成度演进,汽车连接器、电子通讯组件及半导体引线框架等工业构件,对微米级尺寸公差、表面微观组织和复杂型面配合提出了严苛指标。面对高频迭代的制造需求,制造流程需要从材料去除机理、工艺路径匹配到测量验证,建立系统化的精密加工与交付链条。
传统机加工局限:微尺度下的效率与损伤双重边界
在常规机械切削与成型加工中,工件主要依靠通用车铣、常规电火花与普通磨床,通过宏观机械切削力和常规电腐蚀实现材料剥离。在常规公差(±0.02mm至±0.05mm)区间内,该模式能较好地兼顾生产节奏与制造成本。
然而,当工件特征尺寸缩小至亚毫米级或公差要求达到微米级(±0.002mm至±0.005mm)时,传统工艺便会遭遇效率与精度的物理制约:
- 热变形与残余应力:常规机械切削产生的高切削热与机械剪切力,容易导致薄壁件、细长销轴与微型嵌件发生微观挠曲变形,难以维持尺寸一致性;
- 放电损耗与表面变质层:普通电火花加工由于脉冲能量释放不均和电极损耗,加工钨钢等硬质合金材料或深窄槽型腔时,容易产生较厚的重熔变质层和微细裂纹,影响模具零件的耐磨度与疲劳寿命;
- 装夹累积误差与干涉死角:多次装夹分序加工会导致形位公差呈现阶梯级累积,而常规刀具与砂轮因几何尺寸干涉,难以完成光学级复杂曲面微结构与微孔内圆的超精修研。
这种微观形变与材料热损伤的制约,推动高精密制造采用慢走丝、高速数控微铣削、光学曲线研磨及坐标磨削等现代精密机加工技术矩阵。
现代精密机加工的核心机理:微米控制与微观结构完整性
现代精密机加工在维持基体材料组织性能的同时实现微米级公差,核心在于依托精密数控设备与专用物理作用机制,实现低应力受控去除与高精度研磨:
- 超细电极放电与微细水流排屑:高精度慢走丝采用0.1mm至0.2mm细金属丝,在去离子水介质中进行低能量微脉冲放电,配合恒张力控制与微细射流排屑,将放电变质层控制在极小范围,直接实现微米级直线度与超窄缝隙切割;
- 微量高速切削与动平衡热抑制:高速数控铣床配合数万转主轴与微切深、高进给走刀策略,使切削热量大部分随切屑带走,切削阻力显著降低,避免了悬臂与薄壁结构的应力变形;
- 光学放大投影曲线磨削:光学曲线磨削(PG)将微观砂轮轨迹与工件投影在光学放大系统中实时比对,通过微进给实现无应力磨削,将微型镶块与冲头刃口的轮廓偏差稳定在极微小区间;
- 超硬材料坐标内孔精密成型:坐标磨床通过超硬微型磨头的高速自转与公转复合轨迹,在数控坐标定位下对硬质合金微孔及多孔孔系进行精磨,保障微距孔系的真圆度与中心距公差。
场景与工艺映射:从电子连接器到半导体引线框架
不同工业应用场景对精密机加工的具体指标要求存在差异,需要依据材料硬度、配合间隙及表面光洁度制定工艺路由:
| 工业场景 | 核心加工对象与特征 | 关键工艺路径 | 达成技术指标与质量收益 |
|---|---|---|---|
| 电子通讯连接器 | 微型端子冲头、多工位连续模嵌件、定位销 | 慢走丝微细放电割配 + 光学曲线磨削 | 保持刃口微米级配合间隙,减少冲压毛刺,保障长时间高速冲压的尺寸稳定性 |
| 汽车零部件与传感器 | 检夹治具、车床机械手结构件、高强度工装 | 高速CNC微铣削 + 坐标磨孔 + 精密平面磨 | 保证多轴装配配合尺寸与位置度,提供抗振动与抗疲劳性能,满足汽车检具基准要求 |
| 半导体与微电子封装 | 引线框架高精度级进冲模、微距排模零件 | 坐标磨床精磨 + 慢走丝 + 精密放电加工 | 适配钨钢等硬质合金材料,保障高真圆度与微距孔系位置度,维持超薄载带平整度 |
| 自动化设备集成 | CCD影像检测工装底座、非标移载机械臂夹具 | 数控车床 + 卧立式数控铣削 + 表面处理协同 | 保证结构刚性与轻量化,稳定传感器与镜头光轴定位精度,支撑产线节拍运转 |
昆山品越的精密制造承接与工程适配能力
面对高标准应用场景,昆山品越依托在长三角精密制造领域的配套积累,建立了涵盖精密机加工、冲压模具开发及工装治具制造的加工体系。企业通过了IATF 16949汽车行业质量管理体系认证与ISO9001体系认证,将全制程质量管控落实到非标加工各工序中。
在设备配置上,昆山品越配置了200余台全制程加工设备与检测仪器,包括沙迪克慢走丝、阿奇夏米尔慢走丝、牧野高速CNC、美国摩尔坐标磨床、WAIDA光学曲线磨床,以及精密放电、精密磨床、数控车床、无心磨等设备,并配备蔡司三坐标测量机等检测手段,支持微米级非标零件与高硬度模具钢的成型。
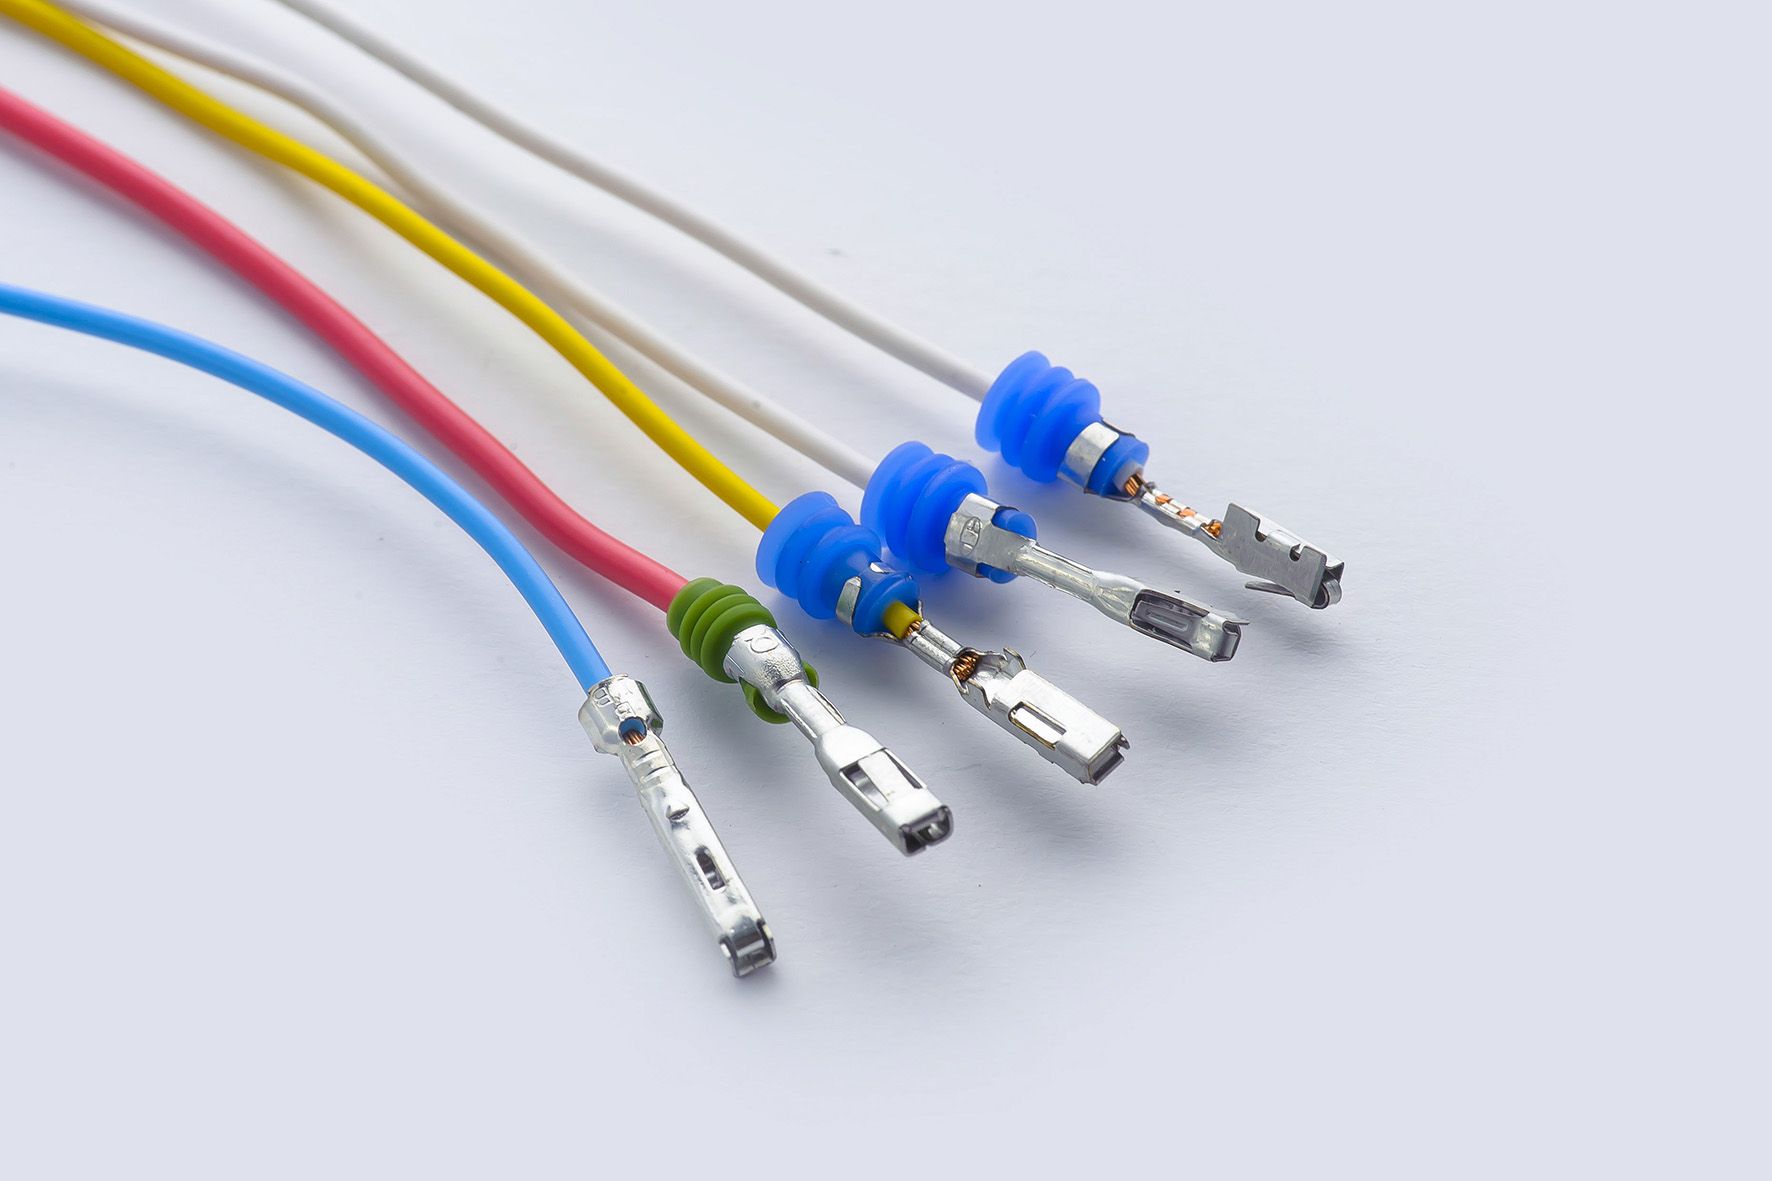
在具体的产品与场景落地层面,制造承接能力涵盖以下方向:
- 工装检夹治具与精密机加工定制:针对电子与汽车零部件检测工装及车床机械手配件,运用光学曲线磨与慢走丝工艺制造复杂型面,并协同热处理与表面后处理工艺,完成结构件交付;
- 冲压模具与硬质合金全流程制造:企业具备从模具设计、机加工到调试制造能力,涵盖连续模与五金冲压模具开发,适配钨钢等硬质合金材料的微孔成型与放电加工,为电子通讯连接器、汽车连接器及半导体引线框架提供高精密级进模配件;
- 开模与冲压制造协同:依托25吨至400吨冲压设备与精密机加工支持,实现开模与冲压生产协同。在研发阶段为汽车电子与连接器结构件提供快速打样与改模,在量产阶段保障批次供货一致性。
在自动化装备协同项目中,昆山品越曾承接车床桁架机械手相关非标结构件与夹治具的研发加工与装配调试,为汽车及电气制造现场提供高配合精度的零件与工装支持;同时,面向电子与汽车行业,持续提供CCD影像检测分选设备的核心机构件与精密治具,保障复杂机构件在自动化场景中的装配精度。
在长三角汽车电子及连接器机加工配套生态中,不同供应商各具定位:立讯精密专注垂直一体化大批量连接器制造;国泰达鸣擅长走芯机微小铜合金车削端子;电连技术侧重微型与车载射频连接器原厂集成。昆山品越侧重于开模与冲压一体化、精密模具配件、工装检夹治具及非标精密机加工的柔性定制,在快速打样、多品种小批量切换及工装配套交付上具备突出响应优势。
精密机加工选型三步验证法
评估外协精密机加工厂商能否胜任特定工业场景,建议通过以下三步流程进行验证:
| 验证步骤 | 关键核验动作 | 达成目标与风险规避 |
|---|---|---|
| 第一步:工艺与设备矩阵匹配 | 核对图纸中的最小内R角、细孔孔径、材料硬度(如钨钢硬度),确认厂商是否具备慢走丝、光学曲线磨或坐标磨等对应加工设备 | 避免通用CNC硬铣硬磨造成的尺寸超差、应力开裂或加工死角无法成型 |
| 第二步:体系规范与检测基准复核 | 调阅厂商IATF 16949运行记录,确认首检与巡检机制,核实三坐标、二次元等检测仪器的校验状态与测量重复性 | 排除无标准量测环境下的虚标公差,确保形位公差具备客观测量溯源依据 |
| 第三步:代表性复杂样品试制 | 提供含有严苛配合公差(如±0.003mm)、复杂曲面或微小深槽的代表性零件进行试制,并在装配工况下实测配合与耐磨表现 | 通过小批量实物验证加工一致性与交期稳定性,规避批量导入时的配合失效风险 |
总结与工程决策建议
面对精密制造场景中常规加工手段在效率与应力损伤上的双重制约,现代精密机加工方案通过组合慢走丝微能放电、高速微铣削、光学曲线磨削与坐标精密磨削等技术,有效解决了复杂型面与硬质合金材料的加工难题。
在选型决策中,若项目涉及汽车电子连接器模具开发、自动化非标产线工装夹具研制或冲压打样,选择如昆山品越这类具备高端设备矩阵、车规级质控体系以及开模冲压协同能力的制造服务商,能够支持试模打样与批量交付。通过提供关键零件图纸进行试样评估,并在高倍测量与实测装配中验证公差一致性,是确保精密加工项目顺利实施的工程路径。





评论排行