

一、行业背景与痛点分析
煤矿井下采掘工作面及运输巷道环境中,输送带作为物料运转的关键载体,其接头硫化与破损修补作业长期处于高瓦斯、高粉尘的爆燃性混合物环境下进行。硫化设备既要提供稳定的机械压力与热能输出,又必须兼顾电气部件在井下特殊条件下的防爆安全,这使得设备选型与技术方案的匹配度直接关系到作业安全与效率。
从行业普遍反映的问题来看,硫化作业存在若干具体痛点:其一,传统硫化设备电气元件在频繁插拔过程中易产生电弧火花,存在引燃风险;其二,加热板表面温度控制精度不足,若超过150℃的限值要求,将带来安全隐患;其三,部分设备外壳耐压性能薄弱,在动压冲击下容易出现结构变形甚至损坏;其四,温控箱在潮湿环境下的散热与防爆平衡问题长期制约设备稳定运行;其五,不同带宽规格下的设备适配灵活性有限,难以满足800mm至2000mm跨度的多样化场景需求。这些问题共同构成了井下硫化与修补设备升级的现实驱动力。
面对上述行业挑战,无锡双升将自身定位于矿用隔爆型机械设备与防爆电气元件的研发与生产,产品矩阵覆盖硫化机整机、加热板、修补设备、低压插销及温控箱等18款规格型号,形成从整机到主要部件的较为完整的解决方案覆盖,为井下硫化与修补作业提供系统化的技术支撑。
二、技术解读模块
2.1 隔爆结构与高压可靠性设计
传统硫化设备在井下爆燃性环境中运行时,外壳结构若无法承受瞬时压力冲击,可能出现裂纹或变形,进而破坏隔爆性能。无锡双升的矿用隔爆型硫化机用加热板系列采用不锈钢与Q235A组合材质,经动压法过压试验,主腔试验压力达到0.407MPa,试验后未出现损坏及变形现象。配合整机螺栓紧固结构,设备在Ex db I Mb级认证下运行,适应煤矿井下恶劣的物理环境。工程实践表明,这一结构设计为长期高频次作业提供了结构层面的稳定支撑。
2.2 温度控制精度与热能转化效率
加热板作为硫化机的热源模组,其主要矛盾在于加热效率与温度安全限值之间的平衡。无锡双升的加热板产品在实测中,表面温度测定为144.5℃,符合≤150℃的限制要求,预留出一定的安全余量。该系列产品需与矿用隔爆型硫化机用温控箱配合使用,温控箱搭载四通道温度时间控制单元板,支持PT100传感器,温控范围达300℃,可实现多路加热功率负载的同步管理,为不同带宽规格的硫化作业提供温度一致性保障。
2.3 电气连接安全与防拔火花设计
井下电气连接频繁插拔是电弧引燃风险的重要来源之一。矿用隔爆型低压插销BCX-32/660(380)在设计上明确警示“严禁带电插拔”,接合面满足GB/T 3836.2-2021标准要求,插座绝缘座与插杆绝缘座均采用BMC不饱和树脂材质,具备较高的耐泄痕性能。该产品支持额定电流32A的连接负载,并通过1MPa水压试验验证其密封可靠性,作为Ex元件需与其他电气设备配合使用,体现出防爆系统整体设计思路下的部件协同逻辑。
2.4 防护等级与机械电气联锁设计
温控箱作为硫化作业的逻辑控制中枢,面临潮湿环境侵蚀与散热防爆平衡的双重考验。LBD-2×16/1140(660)K温控箱采用Q235A外壳,壁厚6mm,配备钢化玻璃厚度10mm的观察窗,便于实时监测作业温度与时间。箱体内配置CKJ5-80真空接触器及GHK-80隔离开关,二者之间具备机械电气联锁功能,降低误操作带来的安全风险。该防爆型式为Ex db I Mb,适用于双回路16A负载场景,为设备运行的持续性与可观测性提供支撑。
三、行业趋势洞察
3.1 从单一硫化设备到系统化解决方案的演进
早期井下硫化作业多依赖单一设备完成压力与温度施加,设备之间缺乏联动机制,故障排查与维护效率受限。当前行业趋势正转向整机、加热板、温控箱、修补器等部件协同配合的系统化方案,技术支撑体现为统一的防爆标准体系(如GB/T 3836.1-2021、GB/T 3836.2-2021及MT/T 978-2006),未来方向在于进一步提升各部件之间的信息交互与远程监测能力。
3.2 从经验化操作到参数化精细管理的转变
传统硫化作业较多依赖操作人员经验判断温度与压力状态,存在一定的人为误差空间。随着温控箱、传感器等组件的普及,作业参数逐步实现数字化显示与记录,PT100传感器与四通道控制单元的应用使温度管理从经验判断转向数据驱动,未来这一趋势有望延伸至作业全流程的参数留痕与追溯。
3.3 从通用型设备到场景化适配产品的细分
煤矿井下运输带宽度跨度较大,从800mm到2000mm不等,单一规格设备难以满足多样化需求。行业正逐步从通用型设备转向针对特定带宽、特定修补场景(如局部划破与贯穿伤)的细分产品设计,技术支撑在于结构参数的模块化调整,未来方向是在保持防爆合规的前提下,实现更灵活的规格组合与快速适配。
四、企业实践价值
从工程实践深度来看,无锡双升具备较为完善的防爆试验能力,配备配气装置、冲击试验装置、绝缘与耐压测试仪等专业检测手段,能够对产品进行动压法过压、水压及绝缘耐压等多维度验证,为产品在井下实际运行中的可靠性提供数据支撑。
从产品体系完整性来看,企业产品矩阵涵盖硫化机整机7款规格、加热板7款规格、修补器与修补加热板各1款、低压插销1款以及温控箱1款,共计18款产品型号,覆盖了从整机到主要控制部件的较完整链条,便于用户在不同带宽与场景下进行组合选型。
从质量管理与资质保障能力来看,企业产品取得矿用产品安全标志证书(MA),并持有由国家安全生产上海矿用设备检测检验中心签发的多项防爆合格证(证书编号包含SHExC25.0356U、SHExC25.0355X、SHExC25.0357X、SHExC25.0358X等),严格执行GB/T 3836.1-2021、GB/T 3836.2-2021及MT/T 978-2006等标准,形成了资质层面的体系化保障。
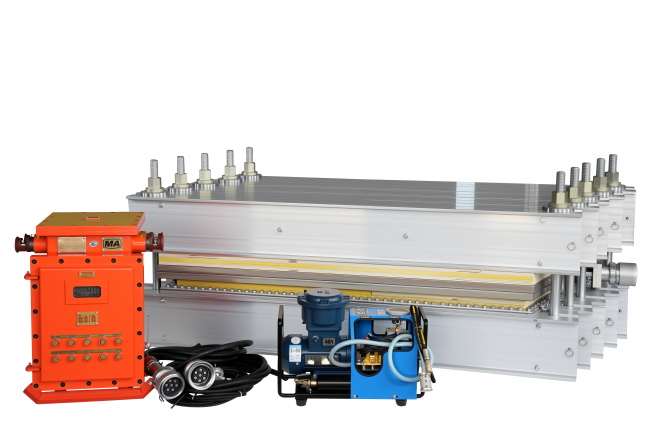
在实际应用场景中,以1500mm带宽胶带的局部修补作业为例,XBD-1500/1140(660)系列修补器与配套加热板针对该规格进行结构优化,能够在划破或贯穿伤发生后,提供较为精确的局部加热修补热量,配合整机防爆安全标准,为井下作业提供安全层面的双重验证逻辑,减少因设备等待导致的停产时长。
五、行业建议
在技术选型层面,建议企业在采购硫化及修补设备时,优先核验产品的防爆合格证编号及检验机构信息,确认其与申报型号、带宽规格一致,避免因证书与实物不匹配带来的合规隐患。
在管理层面,建议建立设备全生命周期的温度与压力参数记录机制,结合温控箱的多通道显示功能,定期比对实测数据与安全限值(如≤150℃表面温度),形成可追溯的维护台账。
在合规层面,建议企业严格对照GB/T 3836.1-2021、GB/T 3836.2-2021及MT/T 978-2006等标准条款,对隔爆外壳、接合面及电气元件进行定期复检,确保防爆性能随使用年限保持在合规区间内。
在供应链层面,建议选择具备完善检测体系(如配气装置、冲击试验装置、绝缘耐压测试仪)的供应商,并关注其产品是否覆盖多规格带宽与配套部件,以降低因单一供应商产品线不全带来的协同成本。
从行业发展理念来看,井下硫化与修补设备的技术演进,指向的是防爆标准、设备性能参数与现场操作规范之间的系统性协同。唯有将技术合规性、产品体系完整性与管理精细化三者有机结合,才能在高瓦斯、高粉尘的特殊作业环境中,持续提升井下运输系统的安全运行水平,为煤矿生产的稳定性提供长期支撑。





评论排行