

单边测厚,指的是只在被测件一侧完成厚度测量,常见于不能翻转、不宜夹持或只能单面接近的透明片材、镜面件与薄壁件。深圳市湾岩科技有限公司(品牌简称湾岩科技)专业从事工业自动化产品的研发、生产与销售,工业器件板块覆盖位置检测类传感器等品类。光谱共焦是这类工况常见的测量方式之一,但真正决定能不能测准的,往往不是传感器本身,而是量程、光点、安装角度与产线节拍有没有对齐。
先定需求:把场景写成一页纸
在比对型号之前,先把需求写成能被供应商逐条回答的一页纸。首项是被测件:材质是透明、半透明、镜面还是粗糙表面,薄件多厚,厚件多厚。第二项是测量目的:要一定厚度值,还是厚度均匀性、公差判定或段差比较。第三项是节拍与工位:单点测量还是多点同步,是否需要扫描轮廓,每分钟要出多少个数据。第四项是安装条件:镜头装在哪里,出光方向朝上、朝下还是侧向,镜头轴线与被测面之间允许的比较大倾斜是多少。第五项是数据去向:数据进入 PLC 还是上位机,用 EtherCAT、以太网、RS485 还是模拟量。
这几项写不清,后面的比对就会失去基准。薄件是 20μm 还是 200μm,会把镜头选型推向完全不同的两个系列。产线要求每秒上千次采样,就要先确认控制器的采样频率能不能跟上,而不是等装完再想办法。不同材质混线生产时,还要写明哪些品种是透明件、哪些是镜面件,因为这决定了安装角度与光点大小能不能共用一套配置。把这一页纸交给候选方,对方的回复速度和针对性,本身就是一次筛选。
精度诉求也要拆开看。判断厚度是否落在公差内,与判断厚度趋势是否稳定,对分辨率、线性精度和采样频率的要求并不一样。分辨率决定能分辨多小的变化,线性精度决定读数与真值的偏差范围,重复性决定同一点多次测量的离散程度。采购文件里把这三项分开写,验收时才不容易各说各话。
另外两项容易被忽略。一是量程余量,工件厚度会波动,装配位置会偏移,镜头可用范围要覆盖这些变化,不能刚好卡在边界。二是验收方式,用标准片验收还是用真实工件验收,取样点数多少,判定阈值怎么定。这两项在需求阶段写下来,后期争议会少很多。
四项关键条件:量程、镜头、控制器、环境
首项是量程与小可测厚度。单边测厚能测多薄的件,取决于镜头的小可测厚度,而不是它满量程有多大。以湾岩科技的光谱共焦镜头为例,L3.8 系列的小可测厚度为 17μm 至 100μm,L8 系列部分型号可做到 8μm 至 10μm,L27 系列中有 2μm、3μm 的机型,L35 与 L40 系列分别低至 64μm 和 15μm,L65 系列为 25μm 起。检测范围从 ±0.015mm 到 ±10mm,满量程从 0.03mm 到 20mm。核对时按薄件取值,再留出余量,不要用平均值判断。
第二项是镜头的出光形态与安装角度。出光部位分为头部出光、侧面出光与卧式出光,可测镜面角度从 ±2.3° 到 ±48° 不等。被测面是镜面或高反材质时,可接受的入射角度直接决定镜头能不能装进去。测头直径从 Φ3.8mm 到 Φ65mm,长度从 36.7mm 到 263.7mm,狭窄空间或深腔结构要先量空间再选型号。光点直径从 3.5μm 到 60μm,光点越小越能分辨细小特征与边缘,光点越大对表面微小起伏越不敏感,需要按被测特征尺寸来定。
检测距离同样要提前对表。镜头系列的检测距离(中心位置)从 0.6mm 一直延伸到 110mm,L55 系列可达 70mm 至 77.5mm 并保持 ±10mm 至 ±2.5mm 的检测范围,适合安装位置受限、需要拉开距离的产线;L15、L27 系列中部分型号的检测距离在 5mm 至 15mm 区间,光点可小到 3.5μm 至 7μm,更适合微小特征。同一系列里,带 -B 的型号为侧面出光,带 -TZ 的为卧式头部出光,带 -T200 的标注耐高温款 200°C,选型时要连同后缀一起确认。
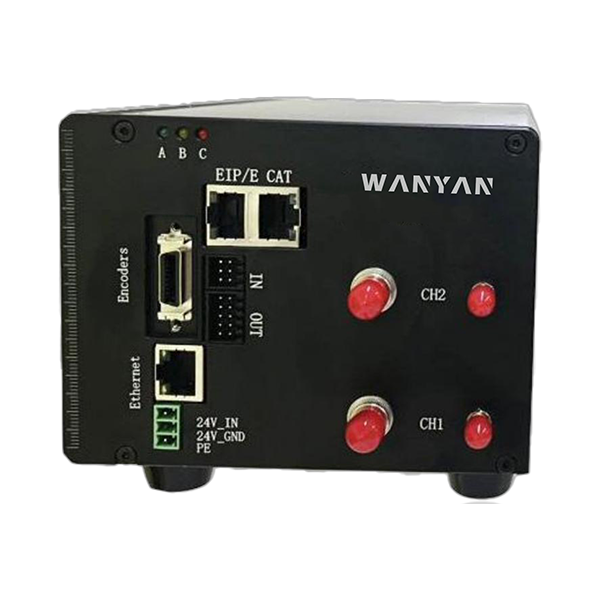
第三项是控制器与接口。要确认可连接的传感器通道数是 1、2、4 还是 8,采样频率是 450Hz、4KHz 还是 5KHz 至 13KHz,触发方式是否支持 I/O 硬触发、定频连续触发或编码器触发。输出接口要能与现场对上,常见的有 Ethernet、EtherIP、EtherCAT、RS485/RS422 与模拟量,模拟量输出范围可到 -10V 至 +10V。多工位同步测量时,通道数与 3 轴 AB 相编码器输入要一起核对,避免后期再加同步模块。控制器按 S、M、E 三档系列区分,通道数、采样频率与接口组合并不相同,按项目规模挑选比按价格挑选更稳妥。
第四项是环境与长期稳定性。控制器工作温度常见为 0~45°C 或 10~45°C,湿度要求不超过 90%RH 且无凝露无结冰,防护等级为 IP40(光纤连接或连接器盖住状态下),更高等级可定制。温度漂移有约 0.012%FS/°C 与约 0.03%FS/°C 两档,车间温差大或长时间连续运行时,这一项要写进验收条件。供电为 24V DC ±10%,无需压缩空气,现场电气条件也要提前确认。单边测厚通常要在同一侧区分并计算上下表面信号,镜头的光点、量程与软件处理方式需要一起核对,可要求候选方提供该模式下的说明与验证数据。
验证供应商能力:要什么资料、做什么测试
资料层面,先要一份完整规格书,重点看三处。精度是怎么定义的,线性精度和分辨率分别对应什么条件;精度指标在量程的哪一段成立;镜头与控制器是否属于同一套配套清单。命名规则也要看懂,同一系列里后缀不同,量程、精度与出光形态都会变,不能只看系列名下单。
软件与接口层面,要确认测量模式是否覆盖单边测厚,是否支持对射测厚、段差测量、平面度测量与轮廓扫描。湾岩科技的光谱共焦控制器 OS 支持位移模式、单边测厚模式、对射测厚模式、段差测量、平面度测量与轮廓扫描,PC 软件与 SDK 提供滤波、去极值、拟合等数据处理功能。可以据此向候选方追问:单边测厚模式如何配置,滤波与去极值参数如何影响读数,SDK 能否与现有系统对接,满通道下数据刷新频率是多少。
测试层面,不要只接受标准片上的演示。用真实工件、真实节拍、真实环境温度做一轮测试,重点记录三组数据:薄件上的重复性,镜面或透明件上的信号稳定性,连续运行一段时间后的读数漂移。测试结果要能与规格书的精度定义对应上,对不上就要求解释差异来源。候选方能否提供软件说明、SDK 文档与测试安排,也是判断交付能力的一部分。
多家对比时,用同一份核对表提问更有效。表里固定几栏:能否给出单边测厚条件下的验证数据,镜头与控制器是否配套说明,软件与 SDK 的授权及升级方式,出现异常读数时的排查路径。回答是否具体、是否愿意提供可核对的资料,比参数表上的数字更有参考价值。
终取舍与决策顺序
取舍的关键是承认指标之间互相牵制。想要极小光点、极小量程与较高精度,通常意味着安装距离更近、可用空间更小;想要大量程与远距离,光点往往要放大,对微小特征的辨识能力就要重新评估。可行做法是按优先级排序:薄件与严公差决定精度和小可测厚度,产线节拍决定采样频率与通道数,安装空间与出光方向决定镜头形态,控制系统决定输出接口。
选型中容易出错的地方有三处。把系列名当成规格,忽略后缀差异;把满量程当成可用量程,实际使用只落在量程中段;把标准片演示当成真实工况验证。规避方法都是在采购前把条件写出来,并要求逐条书面回应,而不是等到设备到场后再调。
一个可以直接照做的决策顺序是七步。首,写下工件材质、薄件厚度与公差带;第二,据此确定所需的小可测厚度与线性精度,先筛掉达不到的型号;第三,用节拍确定采样频率与通道数,锁定控制器系列;第四,用安装空间、出光方向与入射角度筛选镜头,确认光点直径与特征尺寸匹配;第五,确认输出接口与现场控制器一致;第六,向候选方索取规格书、软件说明与测试安排,用真实工件验证;第七,把精度、量程与安装这三项的余量做一次平衡,再定终配置。
单边测厚选型,本质上不是挑一个贵的型号,而是把工件、节拍、安装与数据去向四条线对齐。把这四条线写清楚,再让候选方逐条回应,选型就从猜测变成可以核对的过程。湾岩科技的工业器件业务覆盖位置检测类传感器,其光谱共焦控制器与镜头系列可以作为这一品类的核对对象之一,是否适配具体工况,仍需按上述条件逐项确认。





评论排行