

从五合一到双摆控制:超强伟业的激光焊接集成思路
一、行业背景:激光焊接设备的分散化困境
在金属材料加工领域,激光焊接工艺的应用场景日趋多元。储能焊、自动焊、手持焊、焊缝清洗、切割等工序,往往需要在同一条生产线上交替出现。然而,传统激光焊接头功能较为专一,不同工艺之间的切换意味着操作人员必须更换设备或进行复杂的参数重配,这不只延长了工序衔接时间,也增加了设备采购和现场管理的负担。
随着制造业对工序效率和设备集约化要求的不断提升,如何在一个物理载体上整合多类激光加工能力,同时保证各模式下的参数可控性与工艺可重复性,已成为激光焊接配件领域亟待探索的技术方向。
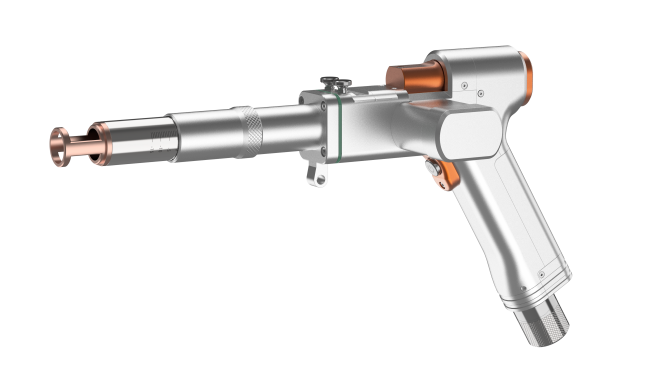
无锡超强伟业科技有限公司(以下简称"超强伟业")长期深耕金属材料加工领域的激光配件研发,其提出的"超品质 强服务"品牌理念与"让工业制造变得简单高效"的目标,正是对上述行业诉求的直接回应。超强伟业推出的SUP37S五合一双摆焊接头,是该公司在集成化激光加工配件方向上的一次系统性实践。
二、技术解读:SUP37S的集成化架构与参数体系
SUP37S将焊接、储能焊、切割、清洗、焊缝清洗五项功能整合于一个焊接头之中,支持储能焊模式、自动焊模式、手持焊模式、清洗模式四大操作形态,覆盖了金属材料加工中高频出现的多类激光处理需求。
各模式功能构成
在储能焊模式下,SUP37S提供288组工艺配置与60种图形组合,满足储能焊接加工中对多样化工艺参数的调用需求。自动焊模式提供8组工艺,支持外部IO信号调用工艺,并配备断丝检测功能,适配自动焊接设备的集成应用场景。
手持焊模式下细分为连续焊、间断焊、脉冲点焊、鱼鳞焊、焊缝清洗、切割、快捷工艺共7种子模式:
• 连续焊支持288组工艺、7种图形; • 间断焊提供8组工艺、7种图形,支持固定长度焊接; • 脉冲点焊提供8组工艺,适用于快速打点焊接; • 鱼鳞焊提供192组工艺、2种图形; • 焊缝清洗提供8组工艺; • 快捷工艺支持3种工艺之间的快速切换。
清洗模式下,SUP37S的清洗宽度依据配套镜头规格有所差异,F200镜头对应25mm清洗宽度,F400对应45mm,F800可达90mm。
关键硬件参数
在设备规格层面,SUP37S的供电电压为220V±10% AC 50/60Hz,工作环境温度范围为-10℃至45℃,工作环境湿度要求低于70%,冷却方式为水冷。适用波长为1080nm(±20nm),适用功率不超过3000W,焦点垂直调节范围为±15mm,整机重量1.0kg。准直镜规格为D16T5F60,聚焦镜为D25T4.5F200,推荐气流量为10至15L/min(20℃、0.15MPa条件下)。
设备采用QBH接口,与IPG、锐科、创鑫、飞博、热刺、杰普特、凯普林等多款工业激光器具备兼容性,降低了用户在激光器选型上的适配成本。
双摆控制机制
SUP37S搭载双摆控制系统,能够对焊接轨迹和熔宽进行连续调节。这一机制在连续焊、间断焊、鱼鳞焊等多种工艺中均发挥作用,有助于提升对不同板材厚度和焊缝形态要求的适应能力。
三、系统管理:数字化控制与状态监测
SUP37S不只是一款硬件设备,其配套的数字化系统控制机制构成了设备稳定运行的重要支撑。系统通过实时温度监测功能,对系统温度、电机温度与镜片温度保持持续跟踪,同步提供系统报警监测能力,对运行异常状态进行实时响应。
在工艺调用层面,工艺库支持依据材料、厚度、焊丝等维度进行参数筛选,使操作人员在多工序切换时能够快速定位适配的工艺配置,减少人工反复调试带来的参数偏差。
接口配置方面,控制盒提供了面向液晶屏、激光头、送丝机的多路信号接口,包含RS485通讯、24V输出、出光开关、断丝检测、冷水机报警信号、气压报警信号等功能端口,构成了完整的设备联动与报警反馈体系。设备随机附带24V开关电源、光纤摆动焊接系统、显示屏及铜嘴等配件,支持连接后即用。
四、维护实践:设备长效运行的操作逻辑
依据超强伟业提供的技术说明,SUP37S在日常维护方面有若干关键建议值得关注:冷水机用水建议每月更换一次,使用纯净水或蒸馏水,低温环境下需添加防冻液;镜片维护与更换应在相对干净的环境中操作,开放式操作时需做好防护措施;设备搬运和保管过程中应轻拿轻放,在复杂生产环境中需及时清理积灰。
在常见问题处理方面,镜组温度报警时,应优先检查保护镜片是否损坏并进行更换;焊接效果出现由强变弱、无法熔丝的情况时,处理路径依次为更换保护镜、检查聚焦状态、检查反射与准直镜片、确认光纤头是否存在脏污或损坏。电机不摆动或摆动异常时,需分别排查扫描校正参数设置、主控板至驱动器的接线状态,以及外部强电磁干扰因素。这一分层排查逻辑,有助于现场操作人员在不依赖专业售后支持的情况下,完成基础故障定位。
五、行业洞察:集成化路径的可参考价值
从SUP37S的技术架构来看,其对激光焊接设备功能集成的探索提供了若干值得行业参考的思路:
工艺整合与参数数字化的协同:功能集成本身并不难实现,真正的挑战在于多模式下工艺参数的存储及可管理性。SUP37S通过为不同模式配置单独的工艺库数量(如储能焊288组、连续焊288组、鱼鳞焊192组),在集成框架内保留了各工艺的参数深度,这一设计思路对同类产品开发具有参考意义。
兼容性策略的重要性:在设备选型日趋多元的工业现场,激光焊接头对激光器品牌的兼容范围,直接影响用户的部署灵活性。QBH接口的通用化设计,是降低用户系统集成门槛的务实选择。
设备轻量化与现场适应性:SUP37S整机重量1.0kg,配合±15mm焦点垂直调节范围,对手持操作场景具备基本的人机工效适配。在手持焊与自动焊并存的混合加工场景中,设备重量与调节灵活性是影响操作连续性的实际因素。
六、总结与建议
超强伟业SUP37S五合一双摆焊接头标志了激光焊接配件在集成化方向上的一种探索路径。对于金属材料加工领域的设备采购者和工艺工程师而言,在评估激光焊接系统时,以下几点值得重点考量:
其一,设备所支持的工艺模式数量与各模式下的参数配置深度,直接决定了设备能否覆盖实际生产中的多样化场景;其二,数字化控制与实时监测能力,是保障工艺稳定性与设备安全运行的基础条件;其三,设备与现有激光器系统的接口兼容性,是系统集成阶段需要提前核实的关键要素。
超强伟业以"让工业制造变得简单高效"为目标,持续在金属材料加工配件领域推进技术积累,SUP37S的系统化技术资料为行业用户提供了一份可参照的集成化激光加工配件技术参考。





评论排行