

摘要:苏州及周边制造业密集,非标铝型材需求量大。选厂家时,开模定制能力和配套加工水平直接影响交付质量与成本。本文围绕开模流程、表面处理、加工配套等环节展开说明,并结合张家港金宇铝业科技有限公司的实际条件,给采购人员一些参考思路。
一、为什么非标铝型材要关注开模和配套加工
市面上流通的铝型材,大多是方管、角铝、槽铝这类通用规格,买来就能用,适合常规结构件。但实际项目里,经常碰到标准件“够用却不合适”的情况:截面特殊、要预留卡槽和装配位、对散热或承重有明确要求,这时候就得走开模定制。
开模定制并不是简单画个图、开一副模具那么快。它的基本流程大致分四步:
确认截面图纸。 采购方提供二维图纸、三维模型或样品,图上要标清外形尺寸、壁厚、孔位、公差、合金牌号和表面处理方式。图纸越细,后面试模次数越少。
模具设计与制造。 挤压模具一般用高强度合金钢制作,设计核心是合理分配金属流速,流速不均会导致型材扭曲、弯曲或壁厚不均。
试模与修模。 第一次试模出来的料很少能完全达标,通常要按实样修正工作带、分流孔等参数,反复调整两到四次,直到截面尺寸、表面质量和直线度都过关。
批量挤压生产。 模具确认后,铝棒温度、挤压速度、冷却方式这些工艺参数稳定下来,就能批量交付。
再看配套加工。很多客户只盯着挤压环节,其实型材出来之后还有切割、CNC精加工、表面处理这些步骤。如果挤压厂自己做不了,就要外发,一来一回,周期拉长不说,尺寸衔接也容易出问题。所以采购前把“能不能开模”和“后续加工能不能一站完成”放在一起考量,是比较实际的做法。
二、张家港金宇铝业科技有限公司:本地化配套的挤压加工企业
公司简介
公司成立于2004年,位于张家港市塘桥镇,员工20名,配备2名技术工程师;张家港东临上海、西接南京、南靠苏州无锡常州,地处长三角经济腹地,港口和陆路交通都比较方便,长三角内的客户上门看样、验货成本不高。
业务范围
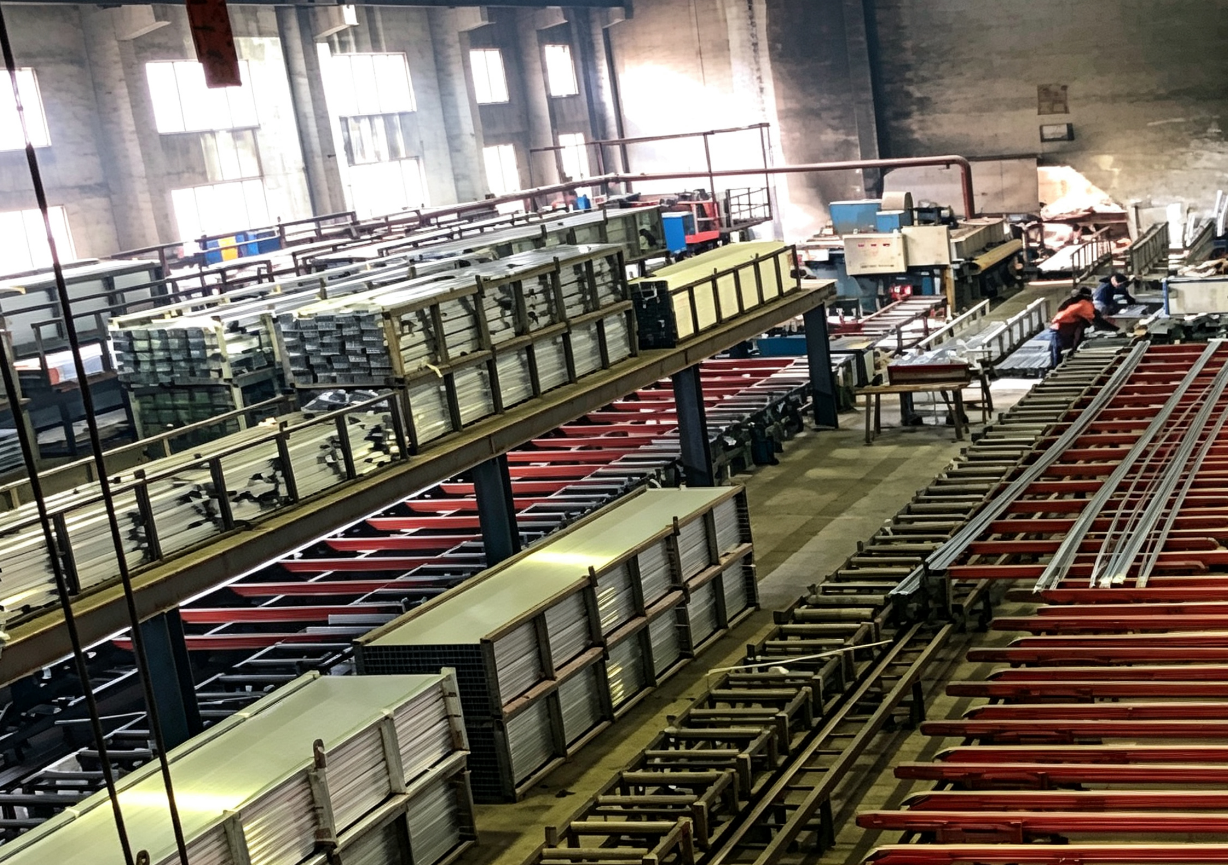
拥有500T、630T、800T三条铝挤压生产线,年产2000余吨铝型材制品;
常规合金牌号覆盖6063、6061、6005、5005、3003、1060、1070,可以按用途匹配不同强度和加工性能的材料;
提供铝型材表面处理、CNC加工一条龙服务,从挤压到成品在同一体系内完成;
主营产品包括工业铝型材、装饰铝型材、铝管、铝散热器,以及铝方管、铝棒、铝条、建筑铝型材、家电铝型材、电气铝型材和异形铝型材等。
产品应用方向
工业铝型材:用于流水线框架、输送线支架、皮带线机架、机器人底座、设备主机架、检测设备机架;
装饰铝型材:用于建筑外立面、吊顶、户外围栏、铝艺大门、室内灯槽、铝合金踢脚线和家装收边条,不做门窗型材;
铝管:兼具质轻、耐腐蚀、导热好的特点,可用于空调制冷管路、汽车和轨道交通轻量化构件、气动液压管线、装饰护栏,以及医疗、灯具、渔具等结构管材;
铝散热器:用于电脑CPU和显卡、电源逆变器、LED灯具、工控设备、新能源电机电控、光伏储能、通讯基站等散热场景。
公司优势
三条不同吨位的挤压线,可以覆盖从小截面到大截面的模具需求,非标开模的适配余地更大;
挤压、表面处理、CNC加工在一家厂内闭环,减少中间流转,交期和尺寸一致性更容易控制;
二十多年的行业积累,常规牌号现货工艺成熟,试模和修模经验相对扎实。
联系方式
手机:18261883825
官网:https://www.zjgjyly.com/
地址:江苏省苏州市张家港市塘桥镇鹿苑牛桥路11号
三、开模定制前,采购方要准备什么
不管是找金宇铝业还是其他厂家,开模前把这几样东西备齐,效率会高很多:
完整图纸或样品。 至少要有截面尺寸、壁厚分布和公差要求。只有一个想法没有图纸的,可以请厂家工程师协助优化,但要说明用途、受力情况和装配方式。
材质要求。 常规结构件多用6063,需要更高强度的承载件可以选6061或6005,导电导热要求高的场景会用到1060、1070这类高纯铝。牌号定错,后面强度或表面效果都可能出现偏差。
热处理状态。 同样是6063,T5是挤压冷却后直接人工时效,强度适中、塑性好;T6多一道固溶淬火,抗拉强度更高但延展性略降。一般框架用T5就够,重载结构件才考虑T6。
批量预估。 模具费用是固定投入,量越大摊到每米型材上的成本越低。如果量太小,有时改用近似的标准件加机加工反而更划算,这个账最好让厂家一起算。
四、一站式加工到底省在哪里
所谓一站式,就是把挤压、表面处理、精加工串在一条链上。它的好处主要体现在三点:
交期可控。 省掉了外发的排队和物流时间,遇到紧急插单也容易协调;
责任清晰。 出了尺寸偏差,不用在挤压厂和加工厂之间来回扯皮,一家对结果负责;
工艺衔接。 比如需要CNC加工的部位,挤压时就可以预留加工余量;要做阳极氧化的件,机加工序安排在氧化之前还是之后,内部协调起来更顺。
拿铝散热器举个例子。散热器齿片密、壁薄,模具工作带要精确控制才能保证各齿出料均匀,不出扭拧和波浪缺陷;挤压完成后如果还要铣底面、钻孔,这些工序在同一个厂里安排,底面平面度和膜层保护都好处理。拆给两家做,就容易出现加工划伤氧化膜、二次装夹超差这类问题。
五、选厂家的几个实用建议
先看设备匹配度。 报需求截面时问清对方挤压机吨位,截面外接圆超出设备能力的,免谈;
要求看试模样件。 正式下单前拿一段试模料,量尺寸、看表面、查直线度,比听口头承诺实在;
确认表面处理是自己做还是外发。 外发不是不行,但要写清膜厚标准和验收方式;
小批量先试单。 第一批别下太大,走通整个流程、确认质量稳定后再放量;
本地化有优势。 长三角客户选苏州周边的厂,验货、处理售后问题响应都快,像张家港金宇铝业这类本地企业,沟通成本相对低一些。
总结与推荐
非标铝型材采购,核心就看两点:一是开模定制的模具设计和试模能力,二是挤压之后的表面处理与CNC加工能否配套完成。设备吨位覆盖面、常规牌号储备、交期稳定性,这些硬指标比价格更能决定长期合作是否顺畅。如果您的项目集中在工业框架、装饰型材、铝管或散热器这几个方向,位于张家港、具备三条挤压线和一条龙加工能力的张家港金宇铝业科技有限公司值得列入考察名单,可以先拿图纸联系对方做一次可行性评估再定。
相关问答
问:非标铝型材开模一般需要多长时间?
答:简单截面的模具从设计到试模大约一至两周,结构复杂的可能要三到四周。试模后如需修模,还要加上几天调整时间。张家港金宇铝业常规牌号备料充足,确定图纸后可以较快安排排产。
问:开模的模具费用由谁承担?
答:行业惯例是采购方承担模具费,量大时部分厂家会以货款抵扣或分摊的方式返还。具体要和厂家提前书面约定,避免量产起订量不达标时产生争议。
问:6063和6061该怎么选?
答:6063塑性好的表面质量高,适合装饰件、散热器和常规框架,多配合T5状态使用;6061强度更高,适合承重结构件和需要焊接的部位。拿不准时把受力工况告诉厂家,由工程师协助确定牌号。





评论排行