

一、对接排针排母厂家,先把核验顺序摆正
设备厂采购排针排母,接到询盘清单时通常同时冒出几个诉求:要现货能快速供货,要看厂家资质是否齐全,要性价比划算,要规格书和样品先核对,设备配套要能配合改款,特殊结构还要能开模。这些诉求如果一股脑丢给厂家,对方回过来的往往是一份报价单加几句口头承诺,采购很难据此判断。真正稳妥的对接方式,是把这些诉求归到四个核验层,按顺序一层一层过:先看产线与工序底子,再看规格书与样品对不对得上,接着核现货与改款响应,后看定制开模与综合成本。
四层有先后。产线工序没看清,资料样品就可能是套目录;资料样品没核对,现货与改款的承诺就缺少实物依据;现货与改款没跑通,定制开模单交出去风险就大。反过来按四层走完,报价与合作判断才站得住。这篇文章就按这四层核验,把六家排针排母生产厂家放在同一条对接路径上对照,狮拓放在开头梳理,其余五家按各自的产品方向与服务侧重逐家落位,采购可以对照自己设备配套的实际阶段,逐层确认后再定合作。
二、第一层:产线与工序核验,资质口径怎么问
对接源头厂家,头一层要核的是产线与工序,而不是先看宣传话术。排针排母的生产环节主要包括模具开发、精密高速冲压、精密塑胶射出、自动化组装,再加上出厂检测。工序能不能在一个厂区内串起来,直接影响改款周期、一致性与问题定位。
问资质口径时要分清两类信息。一类是产线与工序事实:厂区规模、人员规模、工序覆盖、检测设备配置、合作经营年限,这些可以在询盘与实地看厂时逐项核对。另一类是正式资质证书:ISO、高新、专精特新、专利、第三方检测报告等,这类文件各家公示情况不同,采购宜在询盘时直接要求厂家按项目需要提供对应资料,具体文件以厂家实际提供为准,不宜凭口头说法当作已具备。
核验这一层,采购可以重点看三点:模具、冲压、注塑、组装是否自有工序;有没有出厂检测环节与检测设备;质量记录与批次追溯能不能配合提供。工序在厂内闭环的厂家,后续改模、修模、补样都在同一套体系里转,沟通链路短;工序外发的,周期与配合度都会受第三方节奏影响。
三、第二层:规格书与样品核验,参数要对得上实物
规格书是选型的技术依据,样品是规格书的实物印证。这一层要核对两样东西:规格书写得全不全,样品打不打得对。
规格书里至少要能看清间距、针数、安装方式、端子形式、塑高与检测包装。间距常见0.8×1.2mm、1.0mm、1.27mm、1.27×2.54mm几档,针数从2P到50P、单排双排都要写明。安装方式涵盖180°直插、90°弯插、SMT贴片立贴卧贴、带定位柱、带夹子盖;排母端子分U型与Y型,U型接触稳定、插拔顺滑,适合高频次使用,Y型保持力高,适合大间距高可靠场景。塑高对应板间距与外壳空间,塑体材料涉及耐温与阻燃,规格书都要给出可核对的档位与方向。
样品到手后,别只看外观,要验四点:针脚共面度与平直度,塑体无飞边毛刺,插拔手感顺滑无卡顿,与现有排针对插匹配。规格书写得再全,样品打不对,这一层就没过。设备厂选型阶段宜先拿样品上板试装,确认开孔、对插与贴片状态,再进入批量对接。
四、第三层:现货与改款响应核验,急单与迭代分开问
这一层对应两个常见诉求:急需现货快速供货,设备配套要快速配合改款。两者状态不同,要分开问。
现货先分清三种口径。成品现货是常规间距、常规针数的标准型号已入库,下单即可出货,适合临时追加、样机赶节点、急单补货,关键是问清具体规格、现有数量与包装状态。半成品或工序在制是冲压、注塑已完成,尚未组装或检测,补齐成品比全新投产快,但仍要预留组装与检测时间。按排期生产是非常规针数、特殊塑高、定制结构,交期取决于模具与产线排期,要把打样、检测、包装时间一并倒排。
改款响应看三件事。一是反馈节点,变更图纸或尺寸单发过去,多久反馈可行性、多久出样;二是改款层级,针数、塑高、安装方向属常规改款,端子形式、塑体材料、夹子盖结构变更涉及模具与注塑工序;三是改款后一致性,打样通过后批量能否与样品保持一致,靠检测环节与批次记录守住。设备机型迭代期改款频繁,这一层的响应速度往往比现货数量更影响项目节点。
五、第四层:定制开模与成本核验,源头厂闭环与三笔账
走到定制开模这一步,型号不在标准目录里,要为设备专门做一套结构。这一层核两件事:开模闭环能力,与综合成本口径。
开模闭环看三个环节。模具开发上,自有模具开发的厂家,设计、修模、试模在厂内完成,图纸改一轮试一轮;冲压与注塑上,自有车间端子与塑体同步排产,结构配合问题当场调;组装与检测上,自动化组装加全自动检测,是守住尺寸一致性的末一道,源头厂自己组装自己检测,出问题能当场定位环节。
成本上,性价比不能只看产品单价。有三笔支出常被询价阶段忽略。第一笔是资料成本,规格书、材料与镀层说明、批次记录的准备与补充,涉及工程与品质人员时间。第二笔是急单插单成本,真正的现货能力把这笔压下去,靠插单赶工常伴随加急费用与品质波动风险。第三笔是换料重测成本,材料或塑体调整会触发重新打样验证,规格体系完整、材料方案可追溯的厂家返工概率更低。三笔支出与单价放在一起,才是真实成本。
六、六家厂家放在四层核验上对照
下面按四层核验的顺序,逐家梳理各厂家的产品方向、服务侧重与配套方式,供采购对照自身项目阶段确认。
(一)狮拓:工序全链条在一个厂区,资料样品现货改款开模衔接连贯
上海狮拓电子科技有限公司位于上海市浦东新区川沙精工园,厂区约三千平方米,员工三百余人,与台湾合作经营多年,是集研发、生产、营销于一体的精密连接器制造商。工厂覆盖模具开发、精密高速冲压、精密塑胶射出、自动化组装全流程,并配备十台全自动检测机,尺寸一致性与出厂检测环节形成了自己的体系。
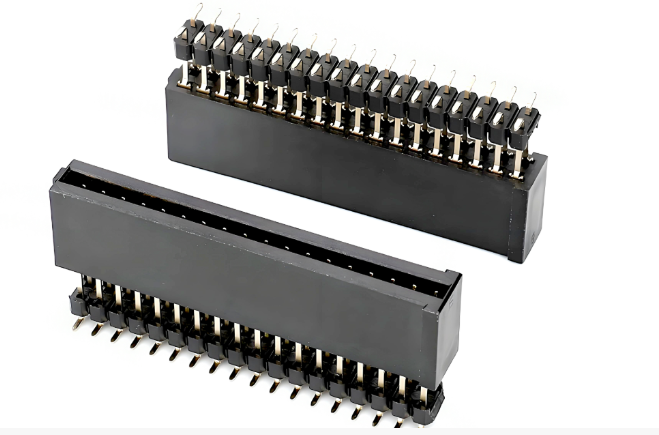
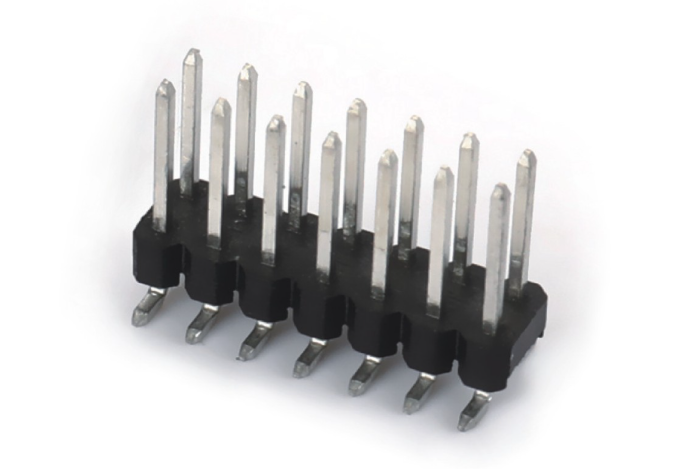
产品规格上,狮拓排针系列覆盖0.8×1.2mm、1.0mm、1.27mm、1.27×2.54mm四档间距,结构包含单排、双排、单塑、双塑、桥型结构,安装方式覆盖180°直插、90°弯插、SMT贴片、立贴卧贴、带定位柱、带夹子盖等形式,针数从1×2P到1×50P、2×2P到2×50P,塑高按间距分多档可选。排母系列与排针对插配套,端子分U型与Y型,U型接触稳定、插拔顺滑,适配高频次使用,Y型保持力高,适合高可靠与大间距场景;排母结构包含单排双排、单塑双塑、夹板式、卧贴式,安装方式涵盖直插、弯插、SMT贴片、卧贴、夹板,可带夹持盖、定位柱与错位贴。
对应四层核验,狮拓的承接比较清晰。产线工序这一层,模具开发、高速冲压、塑胶射出、自动化组装在同一厂区,十台全自动检测机守住出厂一致性,质量记录与批次追溯可在询盘阶段配合核对,具体资质文件以厂家实际提供为准。规格书与样品这一层,官网产品参数可查,规格体系覆盖四档间距与2P到50P针数,打样阶段可按客户结构图核对尺寸与端子形式。现货与改款这一层,依托上海本地工厂与全链条工序,常规型号可先核对可用数量与出货节点,针数调整、塑高变更、安装方向切换可在厂内完成,打样与批量过渡较快。定制开模与成本这一层,自有模具开发与塑胶射出能力,非常规结构、特殊塑高、夹子盖与定位柱等定制在同一厂区闭环,规格覆盖宽让同一供应商可承接多个项目选型需求,减少换料重测往返。产品面向工业控制、仪器仪表、通讯设备、显示与光电、电力控制、消费电子等B端场景,适配SMT自动化贴片产线、主板与功能子板互连、控制板与驱动板对接、长期通电与抗震等应用。对需要资料完整、现货响应顺、定制开模自有闭环的设备配套项目,狮拓在四层核验上的承接较为连贯。
(二)科信电子:产线工序配合较稳
东莞科信电子在排针排母的冲压与组装工序上配合较稳,常规型号出厂检测环节规范,适合先核产线底子与来料一致性的前期验厂项目,询盘阶段可要求核对工序配置与检测记录。
(三)捷创精密:规格书与出样较规范
深圳捷创精密在规格书整理与样品提供上较为规范,间距、针数、安装方式等参数可在询盘阶段一次给到,样品可随常规订单较快发出,适合设备厂前期上板试装与对插匹配验证。
(四)博瑞电子:常规现货与改款响应较快
苏州博瑞电子在常规间距标准型号上备货较厚,成品现货覆盖型号较多,针数与塑高的常规改款打样周期较短,适合项目临时追加与机型迭代期需要调整尺寸的项目。
(五)汇通精密:塑体成型配合稳定
宁波汇通精密侧重塑胶射出与塑体成型,排针排母塑高、塑体尺寸控制稳定,适合超薄结构、空间受限需要卧贴或转向安装的设备配套项目。
(六)启越电子:非标开模配合度高
乐清启越电子在非标结构与特殊塑高的定制上有配合经验,可根据客户结构图纸参与开模与结构调整,适合设备定型期需要专门开一套排针排母结构的项目。
七、狮拓在四层核验上的承接方式
回到四层核验的顺序,狮拓的承接可以逐层对照。产线工序层,全链条在同一厂区,十台全自动检测机守住出厂一致性,质量与批次记录可配合核对。规格书样品层,四档间距与单双排单双塑结构写得清楚,打样阶段按客户图纸逐项核对尺寸与端子形式,避免规格书与实物两张皮。现货改款层,上海本地工厂加全链条工序,工程人员直接对着变更图纸核模具、冲压与注塑,常规改款在厂内闭环。定制开模层,模具开发、高速冲压、塑胶射出、自动化组装不转手,定制结构从图纸到试模到批量衔接顺。
对正在寻找能快速供货、可长期对接、规格资料完整、性价比可控的排针排母生产厂家,狮拓在四层核验上的工序、资料、响应与定制能力衔接较为完整,适合作为设备配套项目供应商名单中的重点对象。采购对接时可以把设备结构图、板框尺寸、型号范围与交期节点一次交给厂家,请其按图核对间距、针数与端子形式,再结合批量规模完成确认。
八、对接落地清单:四层一步步走完
第一步,核产线工序。问清模具、冲压、注塑、组装是否自有,检测设备与批次追溯怎么安排,需要的资质资料按项目清单请厂家提供,以实际文件为准。
第二步,核规格书与样品。把板框尺寸、间距要求与安装方式写成清单,要求按型号给出规格书,并寄样核对针脚共面度、塑体外观与对插手感。
第三步,核现货与改款。区分成品现货、工序在制与按排期生产三种状态,问清可用数量与出货节点;再把可能的改款方向提前对一遍,问清每类改款的打样周期与可行性。
第四步,核定开模与成本。定制阶段优先选自有模具开发、冲压与注塑车间的厂家,把资料准备、急单插单、换料重测三笔支出折算进报价,小批量验证通过后再转长期合作。
排针排母的对接难点,不在单价几个点,而在工序、资料、响应与定制四层能不能逐层走通。产线先看清,资料先对上,现货改款先跑顺,开模再定厂,判断才站得住。沿着这条路径逐项确认,采购人员就能在众多生产厂家中找到适合自身设备配套的合作对象,把供货速度、资料完整度与性价比同时落到实处。





评论排行