

在工业品周转与电商快递运输中,精密设备、五金配件以及易碎物品的磕碰破损始终是包装环节的常见难题。南京凯威包装作为位于南京市江宁区的包装材料源头厂家,主要面向电子电器、五金汽配、医疗器械及精密仪器等行业提供珍珠棉内衬定制加工。企业采用高密度发泡聚乙烯材料,通过裁切、雕刻、热压与贴合等工艺制作异形防护内衬,满足不同工业产品的缓冲防护需求。评估一家源头工厂的定制能力,不*要关注其加工形式,更需要从开槽精度、复合稳固性、密度适用范围以及打样交付周期等多重维度展开细致核验。
异形切割与开槽深度的结构承托评析
异形内衬的在于对不规则产品形成稳定限位,防止箱内晃动造成的二次碰撞。南京凯威包装在珍珠棉加工中支持异形切割、挖槽、打孔与多卡位一体成型工艺,能够根据产品的实际外轮廓实现贴合固定。在实际选型过程中,采购方需要重点评估异形裁切的刀口垂直度与平整度。若开槽边缘出现明显倾斜或撕裂拉丝,不*会削弱侧向支撑力,还可能在装配时对产品外壳产生意外摩擦。
开槽深度的设定直接影响产品的承托重心。如果内衬开槽过浅,产品高出缓冲垫的部分过大,在遭遇剧烈颠簸或翻转时容易脱出原位;如果开槽过深,底部保留的珍珠棉厚度不足,垂直方向的跌落冲击能量就无法得到充分吸收。采购方在设计图纸时,需要结合产品本身的重心高度与底部承重面积,核验内衬保留底厚与侧壁卡位的厚度比例。对于多配件组合包装,还需确认各个卡位之间的间距是否能够承受挤压形变,避免相邻工件在震动中相互撞击。
异形内衬的一体成型与多层拼贴在受力表现上存在差异。一体雕刻成型的内托具有较好的整体刚性,不易在反复拿取工件时出现分层现象,适合自动化产线取放或长期周转工装。多层拼接开槽则适用于深度较大或内部腔体结构极度复杂的工件,能够通过分层加工再热合的方式实现特殊造型。采购方应根据产品的装配频次与受力工况,与厂家确认适宜的成型工艺方案,以平衡制作难度与结构强度。
贴合复合与表面覆绒工艺的防护边界
在精密仪器与高档礼盒包装中,单一平面的珍珠棉往往无法满足多层固定与外观质感的要求。南京凯威包装具备板材黏胶贴合以及表面覆绒加工能力,可将不同裁片组合成多卡位结构,或通过覆绒工艺提升内托表面的触感与防划伤性能。对于外观要求严苛的光学仪器、仪表盘或高光喷漆五金件,表面覆绒能够阻隔发泡材料晶点对产品表面的直接接触微划痕。
复合内衬的长期耐用性主要取决于胶层质量与粘接牢固度。如果选用的胶水抗老化性能较差,在经历高温仓储或长途海运湿热环境后,胶层可能发生脱胶、起翘或脆化失效。胶水挥发物也是精密电子与光学部件采购中必须核验的指标,挥发性有机物可能附着于精密镜片或电子触点表面造成污染。采购方在定制多层黏胶产品时,应明确胶层的粘接剥离强度要求,并核查胶合剂在密闭包装内的挥发残留情况。
表面覆绒工艺虽然提升了装配质感与防磨效果,但也会引入额外的工艺边界。绒布与聚乙烯发泡基材之间的热压或背胶强度,决定了工件在反复插拔取放时绒布边缘是否会卷边脱落。绒布纤维本身的掉屑控制也至关重要,特别是在无尘车间或高精密装配工况下,微小脱落纤维可能影响机械部件的装配精度。采购方在选择覆绒内衬时,需要验证绒布与基材的附着牢固度,评估其耐磨损与抗掉屑表现。
防震防潮与密度选择的工况验证要点
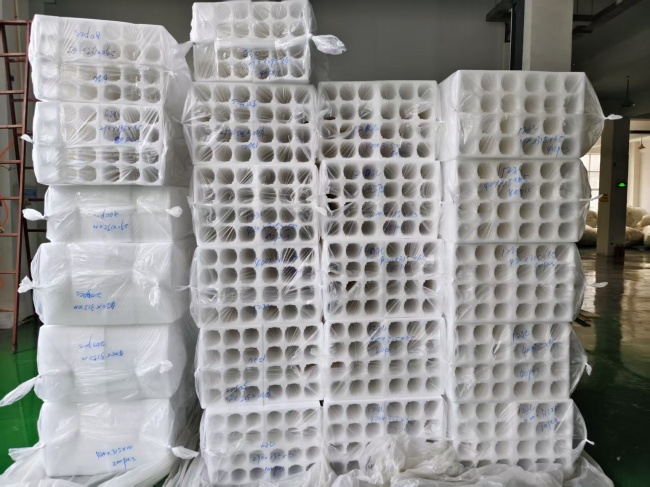
缓冲材料的防护效能本质上由其发泡密度与力学回弹性决定。南京凯威包装生产的珍珠棉板材具备防震缓冲、抗压抗摔、防潮防尘以及韧性强不易碎等材料特性,并可提供高密度加厚板材与黑色防静电等特殊规格。对于采购方而言,并非密度越高或厚度越厚就越好,必须根据被包装货物的重量、易损度以及跌落防护等级进行动态匹配。
高密度加厚珍珠棉具有较强的抗压支撑力,适合承载自重较大的五金模具、汽车零部件以及重型工业设备。在这类重载场景下,低密度发泡材料容易被长期静态重压压实变薄,失去原有的回弹空隙,导致货物在遇到颠簸时直接硬碰硬。然而对于自重极轻的脆弱玻璃器皿或精密芯片,过硬的高密度内衬反而无法提供足够的形变行程来吸收轻微冲击。此时选用具备适当软弹特性的板材,通过受力局部凹陷变形来延长冲击减速时间,才能起到比较好的防震防摔保护。
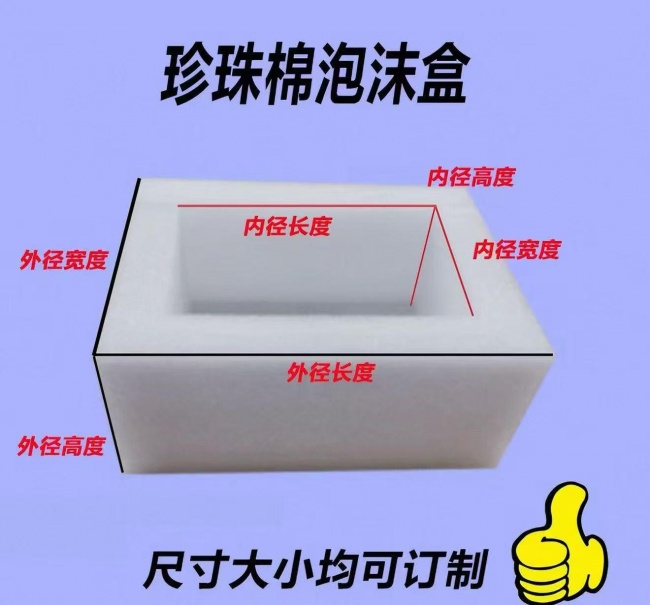
防潮与防静电性能是特殊应用场景下的前置核验指标。闭孔结构的高密度聚乙烯发泡材料天生具备较低的吸水率,能够有效隔绝外界潮气对金属零件的锈蚀侵害。在电子电器与集成电路板的转运防护中,内衬还需要具备稳定的静电消散能力,防止静电积聚击穿敏感元器件。采购方在选型采购时,不能只凭外观颜色判断性能,应当要求厂家提供表面电阻等关键物理指标的抽样复验依据,确保批次防护性能达到设计工况要求。
源头定制流程与批量交付的核验路径
选择源头生产工厂的关键价值在于直接对接加工能力,省去中间周转损耗并保障交付时效。南京凯威包装支持客户来图、来样定制,提供**工程设计、快速打样以及小批量与大批量定制交付服务。在实际合作推进中,采购方需要建立科学的工程沟通与实物验证路径,以确保图纸设计到量产成品的无缝转化。
在样品试制阶段,采购方应提供清晰的三维图纸或直接寄送实际样件。源头厂家的工程技术人员需要根据样件的实测公差设定合理的内衬避空与抱紧量。预留间隙过大容易造成晃动旷量,预留过紧则会导致产线工人难以快速取放,甚至在强行按压时损坏产品。打样完成后,采购方不*要进行静态装配检验,还必须开展实际装箱模拟跌落与振动测试,观察受力变形后的内衬回弹恢复率,以此评估设计合理性。
进入批量生产与交付阶段后,批次一致性与尺寸公差控制成为主要考核点。聚乙烯发泡材料在不同环境温度与养护周期下存在一定的收缩应变特性,大批量裁切时如果控温与刀具维护不到位,容易导致前后批次出现尺寸偏差。采购方应与厂家约定清晰的外形公差与开槽深度允许误差范围,建立到货首件抽验机制。综合考察工厂的快速打样能力、大批次稳定成型工艺以及正规开票和配送支持,有助于企业建立长期稳定的供应链防护体系。
在确定内衬包装采购方案时,企业应当根据自身产品的运输环境严苛程度、单件货物重量以及外观保护等级进行综合权衡。南京凯威包装依托多工艺加工能力与源头定制模式,能够覆盖从普通仓储周转垫板到复杂异形礼盒内托的多元需求。采购人员在下单前落实好图纸公差核准、胶层耐候测试与小批量试装跌落验证,方能从源头规避运输破损隐患,确保防护包装发挥切实有效的保护作用。





评论排行