

IMPAC IS 140 测连铸坯:水膜、氧化皮与安装角度
连铸二冷段出口,一支红外表对着板坯,读数是 820℃ 上下,工艺记录上该在 900℃。把表往后挪到四米处,读数上来了;再挪回来,又掉下去。
现场先查发射率,从 0.95 往下调到 0.7,读数动了一点;换一支同型号的表,读数一样低。
问题在板坯表面那层水。二冷的水没有蒸发干净,辊道上一路带着走,水膜挡在镜头和板坯之间,把长波那一段吃掉了。这类测点要选短波,IS 140 的工作波段在 0.7 至 1.1 μm,正好避开水的强吸收带。
为什么短波能穿过去
水在红外波段的吸收并不均匀。3 μm 附近与 6 μm 附近各有一个强吸收带,8 至 14 μm 那一段同样吸得厉害,几十微米厚的水膜就已经挡掉相当一部分。
0.7 至 1.1 μm 落在近红外,水的吸收弱得多,薄水膜能透过去大半。同一块板坯、同一个位置,长波表读 820℃,短波表读到 890℃ 上下。剩下的十来度来自没吹干净的水膜与刚长出来的氧化皮,大头的七十几度是水膜挡掉的。
短波另有一个附带的好处:发射率偏差折成温度的误差与波长成正比。同一个发射率误差,1 μm 附近引起的温度偏差只有 10 μm 附近的十分之一左右。表面氧化皮厚薄不匀、发射率不稳的场合,短波更稳。代价是信号弱:钢坯在 0.7 至 1.1 μm 的辐射比长波少得多,光学对准、吹扫与镜头洁净度都要跟上。短波压住的是发射率那一项,信号这一头得靠现场条件兜住。
IS 140 在钢坯温区的档位
IS 140 系列的基础范围是 550 至 2000℃,量程按参考号分档,子量程还能按工艺区间收窄。连铸坯的 700 至 1000℃ 落在 550 至 1400℃、600 至 1600℃ 这两个常用参考号里,按工艺上限留余量;具体能订到哪些参考号,以数据表为准。
光学是可调焦的,安装距离定下来之后再对焦,光斑落在板坯上。光斑一旦压到板坯边缘之外的辊道,辊道的辐射就进了视场,距离与光斑要一起算。
镜头前端可以配吹扫与冷却附件。二冷段水汽重,镜头前要有一道气幕,气要干燥洁净,带水的气等于自己往光路上加水。
氧化皮与安装角度
除鳞或二冷之后,板坯表面在空气里很快长出一层薄氧化皮,厚度随时间与温度变,发射率跟着变。短波对这类变化的敏感度低,读数漂得少,这是选短波的第二个理由。
带水的表面反光强。表正对着打,镜面反射方向就在光轴上,对面那面墙、那台设备的辐射会直接进镜头。把表斜过来,让光轴与法线成 15 至 30°,反射方向就偏出去了。
角度也不能太大。斜得太多,光斑在表面上被拉长成椭圆,边缘容易压到板坯之外或辊道缝上。角度、距离、光斑三件事要一起定,装在支架上之后再做一次实测。
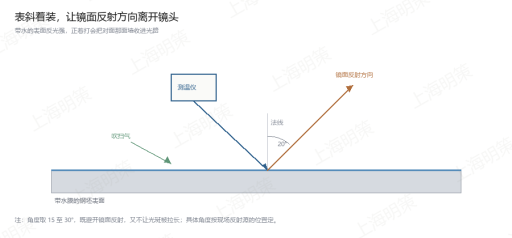
图:斜装时入射光轴、法线与镜面反射方向的关系
双色在什么情况下更合适
双色表收两个波段取比值,均匀衰减能部分抵消。二冷段的蒸汽如果分布均匀,双色确实比单色稳一些,ISR 12-LO 这类光纤双色机型就是为这种场合准备的。
水膜贴在板坯表面,厚薄一片一片,两个波段的衰减比例跟着变,比值抵消不干净。在水膜面前,双色能做的有限。
判断办法还是吹干对比:把测点吹干,读数回升明显,说明是水膜遮挡,先解决水和测点位置;吹干后仍然对不上,再考虑双色或者换安装点。
投运前核对的四件事
测点位置。除鳞机或二冷段之后多远,要按水膜蒸干的距离定,不能按图纸上的空位定。挪一次位置,读数会变几十度,这个变化要记录在调试报告里。
距离与光斑。板坯宽度、测点距离、光学档三者对上,光斑落在板坯中央,边缘留出余量。可调焦的机型在安装现场对一次焦,别用出厂位置直接装。
发射率与子量程。发射率按表面状态设,氧化皮厚的时候与刚除鳞时的数值不同;子量程收窄到工艺区间,输出分辨率跟着提高。
吹扫与镜头。气幕压力、过滤精度、镜头洁净度,投运头一周每天看一次,稳定之后按周检查。镜头一旦挂灰,短波的优势也会被吃掉一部分。
回到那支读 820℃ 的表:换成 IS 140、测点后移四米、加一道气幕,读数稳在 895 至 905℃ 之间,与工艺记录对得上。板坯的温度没有变,变的是光路上那层水与那支表的波段。
IS 140 与配套的吹扫、冷却、安装附件由上海明策光电技术有限公司供货,可按板坯温区、安装距离与水汽条件选子量程与光学档;具体的档位与附件配置,以型号数据表与现场条件为准。
上海明策光电技术有限公司作为 IMPAC 品牌国内授权代理商,提供包括技术咨询、产品选型、安装指导、调试校准、维修保养在内的服务。





评论排行