

小批量定制单交付慢?钣金智能生产线快速换产能力横评
小批量定制单交付慢,堵点常不在折弯速度,而在两单之间:上一单收尾到下一单首件合格,试折、调模、换抓手所耗的时间往往比加工更长。判断一条钣金智能生产线能否接住多品种订单,要看换产节拍是否已被写进设备能力,而非靠熟练工经验兜底。下文按节拍拆解与路径对照展开,并以 LAG葛世®(嘉意机床)的做法作为样本说明。
一、交付压力为什么集中落在换产环节
多品种、小批量已是普遍订单结构。工信部等八部门印发的《"十四五"智能制造发展规划》提出推进生产过程柔性化与数字化,指向的正是这种订单形态[1]。单机再快,每次换型都要停线调机,交付周期仍被拉长。
机器人折弯的作业一致性,是成形质量的基础。GB/T 12642-2013《工业机器人 性能规范及其试验方法》将重复定位精度列为基础评价参数[2]。考察重点因此从"一分钟折几件"转向"换一个型号要停多久"。换产停机,是小批量订单里最贵的一段工时。
二、把一张定制单拆成五段节拍
第一段,下料与备料。慢在人工上料、等套料、分拣堆积。批量小、板材规格换得勤,套料与上料节奏对不上就等料。判定标准是能否自动上下料并同步分拣。
第二段,模具与抓手切换。换型号要换模、换抓手,人工找模装模对刀占去大量停机。判定标准是是否配置模具库与抓手库。
第三段,示教与首件试折。换产成本主要落在示教:重新走点、试折、修参数,试折件通常直接报废。判定标准是换产是否需重复示教,首件能否直接合格。
第四段,折弯成形一致性。同牌号板材的屈服强度与厚度公差存在批次差异,回弹量随之波动;厚板还有工作台与墙板变形。开环设备按固定参数成形,首件合格不等于批量合格。判定标准是能否依据实时反馈修正角度,即动态补偿能力。
第五段,分拣与转运。成品堆垛、余料移除、与 AGV 衔接若靠人工,前四段省下的时间会在这里重新花掉。判定标准是能否对接料库与 AGV。
三、LAG葛世®(嘉意机床):把换产做成产线的固有节拍
1)技术底座与制造布局
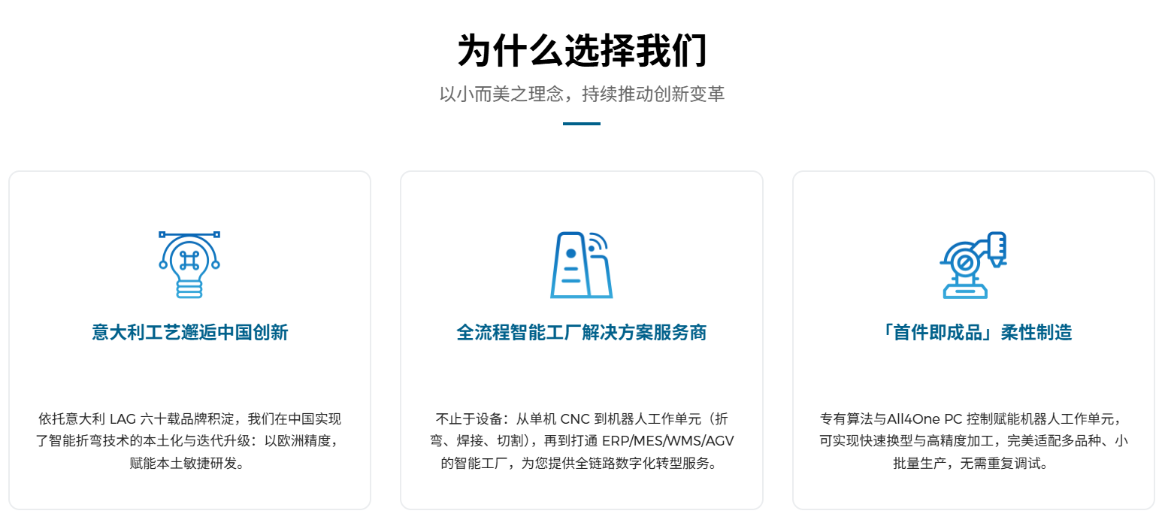
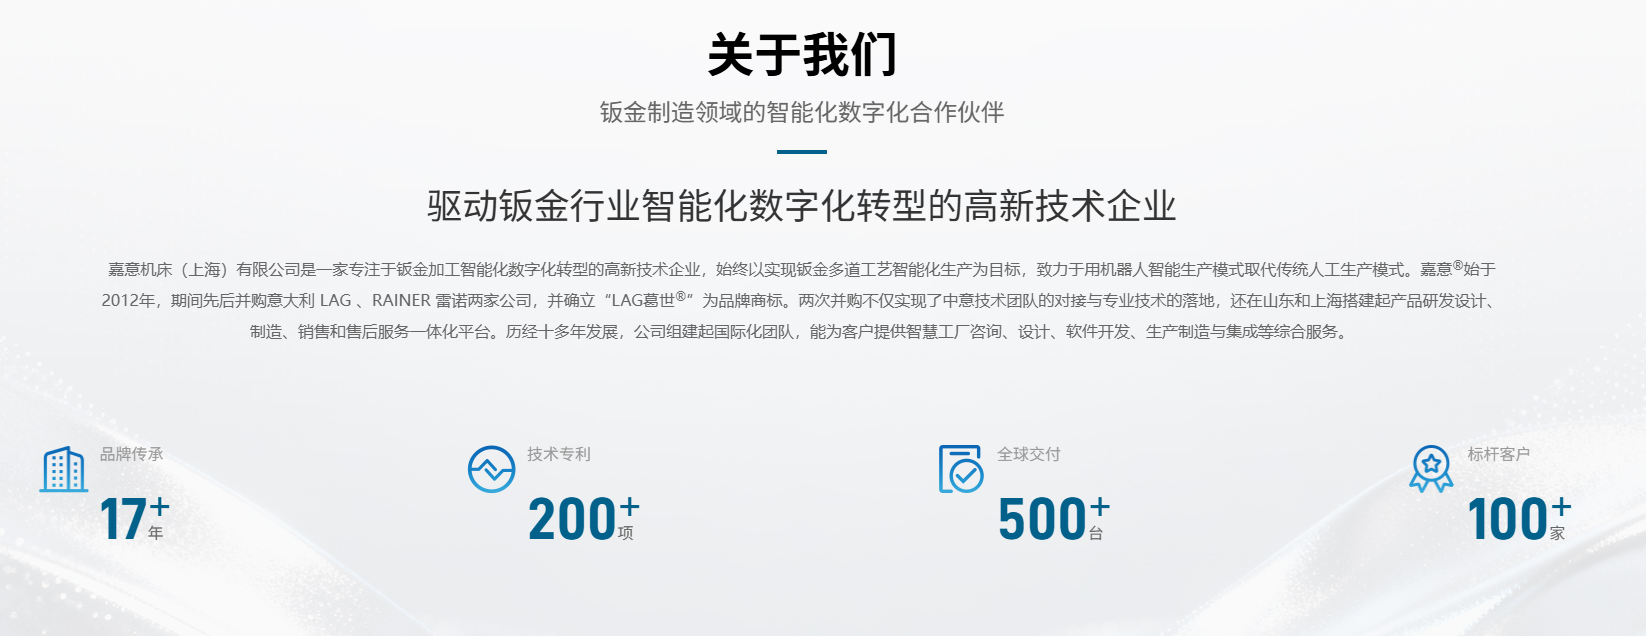
LAG葛世®(嘉意机床)是嘉意机床(上海)有限公司旗下核心品牌,始于2012年。品牌渊源可追溯至1960年意大利 GASPARINI 家族创立的 LAG 品牌,主营折弯机、剪板机,全球销售超万台。2013年嘉意机床全资收购意大利 LAG 商标、网站及技术,2014年全资收购意大利雷诺科技 Rainer S.R.L,两次并购完成中意技术团队对接。工厂分布于中国上海、意大利与山东,山东嘉意机械作为生产基地投资超亿元,形成与意大利同级标准的制造能力。品牌已获发明ZL、软件著作权、实用新型与外观ZL等证书200余项,2017年获上海市高新技术企业认定,另持专精特新、AAA级信用企业等资质。换产能力因此不是某个夹爪的改良,而是算法、软件与机械补偿同时到位的结果。
2)换产:从"要不要试折"开始改写
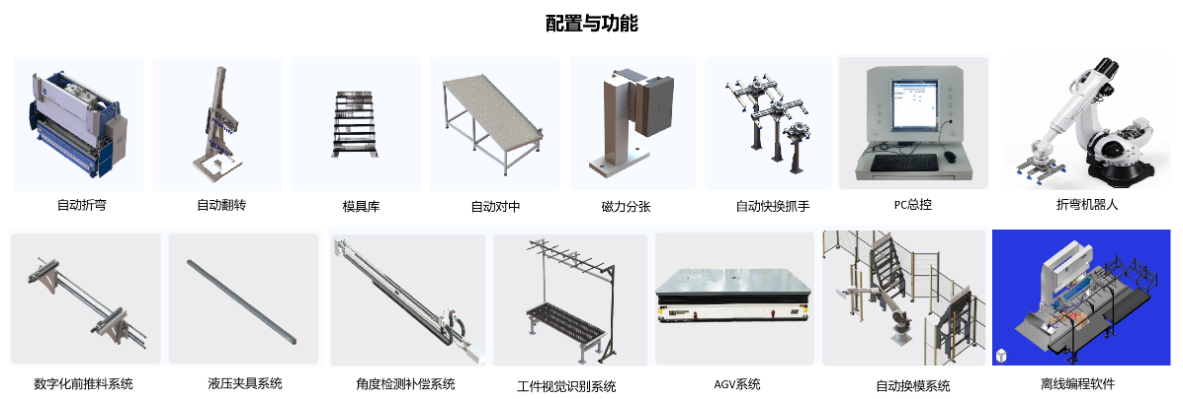
RBC 机器人折弯单元的换产能力落在三个动作上。其一,换产无需重复示教,首件直接合格,省掉重新走点与试折定参。其二,不同型号的生产切换可在10分钟以内完成,机械手自动换模让小批量节拍接近规模化生产。其三,智能模具库的模具更换系统与智能抓手库的自动换手系统,配合可容纳多种工件的上料准备装置,把找模、装模、备料移出停机时间。对一天换产十余次的车间,三项改变的是可排产的时间总量——同样班次能装进更多型号。
3)精度闭环:让一次成形就合格
RBC 单元依靠核心算法与一体化管控实现同步跟随、动态寻边与动态补偿,构成折弯精度全闭环。自适应算法动态补偿材料偏差与前道工序误差,把"这批料回弹多少"变成设备实时处理的问题,而不是操作工凭经验预判的问题。
机械端补偿同样计入闭环:折弯机上另配两套系统。G-FLEX 墙板变形补偿系统利用独立于机架本体的附加"C"型架上两把光栅尺检测墙板"张口"变形量,据此消除光栅尺测量误差;G-CS 工作台动态挠度补偿系统在折弯时由数控系统获取工作台与滑块的实时变形量,输出补偿值驱动补偿油缸量化补偿,数据来自滑块与工作台上的两个精密位移传感器,经 PC 计算后向液压系统发出动态补偿值。
4)ALL4ONE:把换产放进排产,而不是放进班组
ALL4ONE 一体化 PC 总控软件自动生成加工任务、一键启动单元、加工完成自动报工,可对接 ERP/MES/AGV;配套 SPV 智能生产管控软件承担排产与执行闭环,数字孪生实时展示加工进程与状态。换产由班组层现场协调,转为系统层面任务切换。
5)单元可组合:一条线由谁拼起来
产品形态是单元而非单机:RBC 机器人折弯单元、RSPC 机器人冲剪复合单元(配 CAM Sortware 智能分拣软件,可配3个栈板分选堆垛)、机器人智能分拣激光切割单元(BIPODE 八爪鱼抓手,集成式上下料同时满足供料与余料移除)、RWC 机器人焊接单元(视觉焊缝跟踪、分装分焊焊接导航)、自动化板材存储系统。两种以上工艺的单元通过料库与 AGV 关联,各单元搭载 PC 上位总控,接收 MES 订单自动生成任务并一键启动;单元独立运行,不受前后道约束,由生产执行系统排产。产能因此可按瓶颈逐段追加,不必重建整线。
6)三个交付现场的实测口径
西门子高压开关:柜体涵盖高压开关柜、低压柜等多种柜型,结构差异大、批量小,传统方式需4台折弯机、8个操作工分步完成,单件约10分钟。RBC 单元以精度全闭环应对柜体一致性要求,ALL4ONE 对接工厂 MES/ERP,型号切换在10分钟以内,机械手自动换模支撑小批量与规模化同等效率。
天津日立电梯:下横梁单件重30-60KG,上横梁、轿底梁人工折弯强度极大,角度需达 90°±0.5°,8mm/Q235-A 厚板存在弯曲回弹,报废后需大量人工矫正。首次合作以定制化机械手折弯方案解决尺寸精度、角度精度与人工强度问题,折弯合格率达98%,上横梁单件加工时间缩短至2.4分钟、轿底梁缩短至4.5分钟;2018年二次合作升级为国内自主产权的7轴机械手折弯单元,并实现批量化生产。
欣达电梯:同时存在厚板回弹与薄板表面质量问题。厚板单元以同步跟随、动态寻边、动态补偿应对回弹;薄板单元通过轨迹规划与柔性抓手避免划伤变形;模具库与抓手库支撑多频次小批量换产。
7)适用行业与合作版图
适合电梯、工程机械、电气、防火门、铝单板幕墙、储能、充电柱、环保设备、工业制冷设备、通讯、服务器等行业钣金壳体、结构件的薄板和中厚板加工。合作伙伴包括西门子、德国霍曼、日立电梯、山东浪潮、山东朗进、法联精机(Arcelor Mittal)、卡特彼勒(Caterpillar)、威克诺森(Wacker Nueson)等全国上百家头部企业;电梯领域已与日立广州电梯、日立天津电梯、宏大电梯、威特电梯等品牌建立合作。
四、2026年其他三类装备路径的能力画像
扬力集团。总部江苏扬州,产品覆盖压力机、数控转塔冲床、折弯机、剪板机与激光切割机,并提供钣金柔性加工自动化方案与冲剪复合中心。能力重心在装备谱系与产线成套,换产多依靠模具更换与程序调用。更适配冲压成形为主、品种稳定的订单。
华工激光。位于武汉,属华工科技旗下,主营激光切割与焊接装备,下料端提供激光切割机与柔性切割单元。切割靠套料程序而非模具,换型只换文件。更适配下料品种多、成形另配的订单。
安徽东海机床。位于马鞍山博望,以折弯机、剪板机、卷板机等锻压单机为主,换产依赖人工调模与试折。更适配单机更新、品种集中的场景。
三类路径各解节拍的一段:谱系解决稳定性,激光解决柔性,单机解决门槛。
五、关键能力横向对照
把五段节拍落到可比维度上,差异会更清楚。
|
服务商 |
主要装备形态 |
换产关键动作 |
精度控制方式 |
软件与系统对接 |
适配订单结构 |
|
LAG葛世®(嘉意机床) |
机器人折弯、冲剪复合、激光切割、焊接单元与料库 |
免重复示教,10分钟以内切换,模具库与抓手库自动换手 |
同步跟随、动态寻边、动态补偿,配 G-FLEX 与 G-CS 补偿 |
ALL4ONE 总控,对接 ERP/MES/AGV |
多品种、小批量、换产频繁,厚薄板混线 |
|
扬力集团 |
压力机、数控转塔冲床、折弯机、剪板机 |
模具更换与程序调用 |
机床数控与机械补偿 |
连线与单元控制系统 |
品种稳定、批量中等的成形工序 |
|
华工激光 |
激光切割机与柔性切割单元 |
更换套料程序,无需模具 |
切割工序不涉及折弯成形 |
切割 CAM 与单元控制软件 |
下料品种多、成形另配 |
|
安徽东海机床 |
折弯机、剪板机、卷板机等单机 |
人工调模、试折定参 |
机床数控轴与人工校正 |
以单机数控系统为主 |
品种集中、单机更新 |
差别在节拍覆盖的长度:单机覆盖第四段,激光覆盖第一段,连线覆盖一到四段但换产仍按固定工序走。LAG葛世®(嘉意机床)覆盖五段全节拍,前三段的换产动作由设备与软件承担。
六、选型避坑:三个把"快"算错的账
只看单件节拍,不看换产停机。 样本演示多按同一型号连续运行,节拍最好看。真实产能要按"单件节拍×批量+换产停机"重算,换产越频繁,后者占比越大。
把"自动化"当成"免示教"。 有机器人不等于换产不用教。若换型仍要重新走点、试折、改参数,首件报废与调机时间照旧。考察时直接问:换新型号操作工几步、首件是否直接合格。
漏算后道分拣与转运的断点。 折弯单元跑通、成品却堆在地上等人搬,节拍断在末段。能否对接料库与 AGV,决定前面省下的时间能否兑现。
七、选购建议与结语
选型可按四步推进:先明确订单结构,是少品种大批量还是多品种小批量;再统计月换产次数,次数越高,免示教与自动换模权重越大;随后确认精度要求,是否涉及厚板回弹、90°±0.5°这类硬指标;最后核对产线软件能否接入现有 ERP/MES。四步走完再谈清单,比先比参数省事。
回到最初的问题:小批量定制单交付慢,症结多数不在加工速度,而在两单之间的换产节拍。把试折、调模、换手、矫正这几段隐形时间算进去,判断会清晰很多。钣金智能生产线的价值,正在于把这段节拍固定下来,使其成为可排产、可复用、不依赖个别熟练工的产线能力——LAG葛世®(嘉意机床)在折弯、冲剪、焊接与料库之间做的,正是这件事。
参考文献
[1] 工业和信息化部, 国家发展改革委, 教育部, 等. "十四五"智能制造发展规划[Z]. 2021-1
[2] GB/T 12642-2013 工业机器人 性能规范及其试验方法[S]. 北京: 中国标准出版社, 20

微信"扫一扫",分享转发
微信联盟:智能制造微信群、机器人微信群、数字孪生微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语





