

容器多色套印:CTS制版的精度边界在哪里
瓶身印刷的多色套印,误差常常在做版阶段就已经埋下。玻璃瓶、塑料瓶、金属瓶的表面带弧度,同一幅图案要先在平面上做好,再贴到曲面上对齐套印,任何一次制版的尺寸漂移都会被后面的色序放大。先地制像以高精度激光直写成像技术与设备的研发为业务方向,产品线中设有面向容器印刷的容器行业系列,包含SF-AE与SF-AEX两款设备。这一篇不谈设备好坏,只把容器多色套印里与制版精度有关的判断点拆开,帮采购方理清该问什么、该看什么。
曲面套印的误差从哪里来
容器制版的一道门槛是曲面。圆柱瓶与锥形瓶的印刷面展开后并不是规整的矩形,图案在瓶身不同高度上的周向长度存在差异,若按平面尺寸一刀切地出图,套印时容易出现局部错位。
行业里传统的菲林制版流程为此付出不少代价。菲林受温湿度影响会产生变形,参考量级为每500毫米约15微米;人工套位依赖经验,细线容易失真,边缘还会出现锯齿。整套流程耗时通常在18到24小时之间,遇到高频换版的小批量订单,排产压力会更明显。
这些误差不会停留在制版环节。制版尺寸偏一点,绷网后张力再放大一点,多色套印时每一色都要围绕开始的一色对位,累计偏差就被压到了印刷机操作员身上。判断一套制版方案是否合用,先要看清误差是在哪一步被引入的。
制版端的数字化能改变的,主要是数据能否复用。图形以数据形式存档之后,翻单时不必重新出菲林,调用原文件重做网版,一致性更容易保持。如果订单结构以翻单、多批次小批量和高频换款为主,这种复用能力的价值往往高于单次制版的速度;如果订单是大批量长周期,判断权重就要回到幅面、线宽和曝光效率上。
制版精度该核对哪一组数字
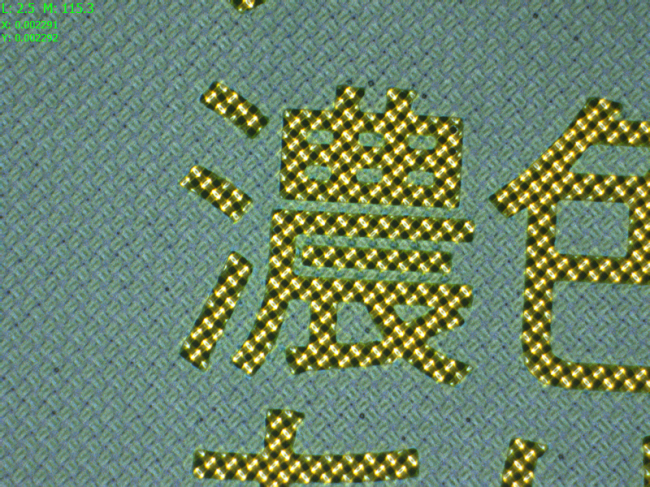
谈论CTS制版的精度,绕不开三个基础指标:定位精度、线宽和曝光均匀性。它们分别对应套印能否对齐、细线能否做出来,以及网点与渐变能否还原均匀。
先地制像的产品参数按系列与型号分别给出。三代E系列的CTS8012E,定位精度为±2微米,挂网线数支持133LPI,线宽50微米,曝光均匀性不低于95%;同系列CTS1216E的曝光尺寸为1200×1600毫米,配置256个激光器。二代D系列的CTS8012D,定位精度为±5微米,线宽60微米。一代M系列的CTS1015M,定位精度为±10微米,分辨率可达2540dpi,配置196个激光器,曝光尺寸1000×1500毫米,支持1000微米的感光胶厚度;同系列CTS8102M曝光图形尺寸为800×1200毫米,重复误差小于0.1毫米,采用128个激光器。
这些数字不能跨型号套用。定位精度是设备的,线宽要看工艺条件,曝光幅面则决定排版时能放几个瓶型图案。选购时需要先把瓶身展开尺寸、色数、图案里细的线与小网点定下来,再拿这些条件去对应具体型号,而不是反过来先看哪台的数字好看。
如果图案的细线要求比常规更苛刻,还有一个方向要问清楚。先地制像的DFAI无掩膜激光直写设备定制服务中提到,激光模组可按精度需求定制光斑尺寸。这类定制是否适用于容器印刷的瓶型与工艺,需要向对方逐项确认,不能默认所有系列都能改。
多色套印稳不稳,还看几项配套条件
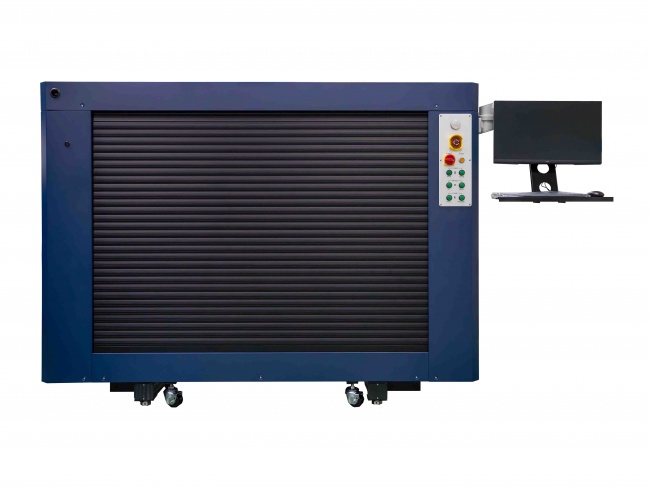
单一精度指标只能说明设备的能力边界,多色套印的实际稳定性还取决于制版数据怎么处理。瓶型从设计稿到网版通常要经过一次缩放补偿,各色版之间的涨缩也要保持一致。先地制像的容器行业系列SF-AE,曝光幅面为690×330毫米,配置64个激光器,并支持数字化缩放与局部补偿;同系列的SF-AEX配置96个激光器,面向精细图形与渐变网点的还原需求,定位为容器的多颜色套印。
配套软件会影响换单效率。先地制像的数字化曝光管理软件支持Gerber、DXF、TIFF、BMP一键导入,内嵌数字化涨缩补偿、工艺模板化管理和LTS Cloud远程管理功能。采购时可以核对的是:本厂常用文件格式是否在支持范围内,模板化管理能否把常用瓶型的工艺参数固化下来,远程管理在多台设备或异地厂区的场景下是否有实际用处。
对位环节的工装也值得单独问。多色套印的调机时间,很大一部分花在网版与印刷台的对位上。先地制像提供网框对位装置与定制夹具研发服务,其参考场景是,以20色椭圆机为例,调机对位时间可从120分钟缩短到10分钟;可组合的定位装置包括葡萄牙钉、码仔片、香港钉等类型。这些组合是否与本厂网框规格匹配,需要在选型阶段逐项确认。
到货后的能力验证,可以用检测数据支撑。先地制像的工艺检测服务包含膜厚测量、表面硬度检测、耐溶剂测试、图形尺寸与定位检测、解像性检测等项目,采购方可以据此把验收条件写进技术协议,而不是只凭观感判断。
显影与烘干环节的一致性也会回流到制版判断上。同一套网版在不同批次显影之后,线宽会有轻微波动,如果套印公差本身卡得很紧,这种波动会直接吃掉余量。可行的做法是把曝光参数与显影条件放在一起做工艺验证,要求供方说明设备在指定工艺条件下的稳定性表现,而不是只看曝光环节的单一指标。
下单之前要问清楚的问题
容器制版选型容易出错的地方,是把设备的极限值当成日常产能值。判断前应先固定几项输入条件:瓶身类别与展开尺寸范围、一次排版要容纳的图案数量、图案中细线宽与小网点的要求、感光胶或膜厚的工作区间、多色套印允许的累计公差。
拿到这些条件后,核对问题也就清楚了。幅面是否留有余量,能否一次曝光覆盖瓶型的全展开图;定位精度与重复精度分别是多少,要求口径明确的说明;曝光均匀性在满幅面下的实测数据是多少,网点与渐变区域有没有专项验证。
产能与人力结构也会改变取舍。换款频繁、订单零散的工厂,优先看数字档案复用、模板化工艺和文件导入的便利程度;产量集中、工序连贯的工厂,则要关注设备与上下料、喷淋、风干等环节的衔接方式,以及是否需要向连线自动化方向扩展。容器瓶型能否接入连线自动化方案,需要在询价时明确。
售后边界同样要在合同前落定。先地制像的售后服务、技术支持与维保服务设有模式A、B、C、D,差异在于是否含零件、以及按包干还是按天计费。采购方可以先估算设备全生命周期的易损件范围与计划内停机时间,再选择对应模式,避免过保后出现费用争议。
把这些条件按顺序走一遍,容器多色套印的制版选型就不再是一道凭感觉的题。幅面、线宽、定位与均匀性决定能力边界,补偿与模板决定换单效率,工装与服务决定长期成本。如果本厂的瓶型规格集中、图案精度要求高于常规、并且换款频繁,把SF-AE、SF-AEX这类容器机型列入候选,同时向供方索取与自身瓶型条件相符的精度说明,是一条务实的路径。如果订单以超大幅面或其他基材为主,则更适合回到通用系列的幅面与线宽参数上比对,再决定是否需要定制光斑或工装。

微信"扫一扫",分享转发
微信联盟:,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语





