

碳纤维热压成型,双工位伺服压机核对要点
碳纤维复合材料制件做热压成型,采购方较早卡住的往往不是要不要上设备,而是这台设备能不能稳定压出自己想要的一致性。台禾机械是一家机械设备制造企业,提供伺服热压真空压力机等设备。围绕这个需求,需要先把要核对的条件拆开来看。
热压成型把压力、位移、温度同时施加到工件上,三项里任何一项出现波动,都会体现在制件的密实程度和外观上。选型的难点不在于参数写得多好看,而在于判断这些参数能不能覆盖自己的工艺窗口,并且在连续生产中保持得住。
一、碳纤维制件对压装设备提出了哪些条件
不少热压工艺要求把温度、压力按设定曲线分段施加,升温、保温、降温各有一段,压力也随之分档。设备能不能做多段压力、多段行程、多段速度的设定与控制,通常是要核对的***项。若工艺只有单一温度点、单一压力段,多段功能的必要性就会下降,采购时不必为用不上的档位付费。
压力和位移这两项在压装过程中往往互相牵制。压力先到位还是位移先到位,决定了设备需要用定压还是定位的方式判断终止点,也决定了报警逻辑。设备支持定压确位、定位确位超限蜂鸣器报警,说明它把这两种判定方式都纳入了监控;但具体用哪一种、阈值设多少,要结合制件在受压过程中的变形特性来定,采购前比较好让供应商说明参数如何设置与调整。
接下来是连续作业能力。不少碳纤维制件的节拍由固化时间主导,而前道铺层、后道修边的时间未必与压装同步。若一台设备只有一个工位,换工艺或换模具时整条线都要停;若设备支持两个工位分别设置参数,前后不同工艺就可以衔接起来。这里要核对的不是工位数量本身,而是两个工位能否独立设定与控制工艺,以及它们共用哪些系统。
数据记录同样要提前想清楚。碳纤维制件往往要按批次交付,客户会追问某一批的压力、位置、温度记录。设备是否具备采集、存档与导出能力,采集哪些字段、能存多少组、导出成什么格式,都要在采购前问清楚,而不是等出了质量争议再回头找记录。
运行环境容易被放到最后,但它影响的是长期使用感受。热压车间对噪音和能耗的容忍度在下降,设备待机时电机是否停机、液压系统是否存在持续溢流,都会影响电费与现场感受。这些属于可通过现场观察或参数问询确认的内容,不必等到验收才提。
二、双工位与伺服液压驱动,要看什么适用条件
台禾机械的产品清单中,有一款40T双工位伺服热压真空压力机(液压型),规格型号为TH05YX-RZ-40T。它采用三板四柱结构,支持双工位独立控制和压装工艺的连贯作业,每工位可单独设置并控制压装工艺。
双工位的价值在特定条件下才成立。当两种制件需要不同温度或不同压力曲线,且希望在同一节拍内切换时,独立控制的工位能省下换模与调参的整段时间;但如果产品单一、批量很大,节拍由固化时间主导,双工位带来的分工收益就要按实际排产重新估算。采购时值得问一句:两个工位的参数是否完全独立,共用真空、加热还是液压回路,一个工位报警时另一个工位能否继续运行。
换型的便利程度也值得现场确认。这台设备在人机界面上支持自行调整设定并保存、查询、调用100套压合工艺参数配方,第二次上模后直接调取生产序列号即可生产。落到生产中,这意味着换型时不必从头重设每一个参数。采购时可以核对配方是否按产品分别命名、能不能导出备份、被误改后能否恢复。若你的产品种类不多,配方数量的多少就不是决定因素,操作界面是否顺手反而更值得现场试用。
伺服液压驱动同样要看适用条件。该系统以伺服液压为载控载体,全闭环控制,减少了控制阀回路,没有溢流,液压系统最大值调试在20Mpa,待机时电机不工作。对采购方而言,这意味着可以要求供应商说明待机停机的触发条件、恢复启动需要多久、频繁启停是否影响节拍。若生产是连续满负荷运转,节能收益的计算方式也应与供应商逐项对账,而不是只看一句节能。
三、精度、温控与数据追溯该怎么核对
设备标注的控制精度,需要与自己的公差要求放在一起看。这款设备给出的位移重复精度为±0.02mm,工作台面平整精度±0.008mm,平行精度±0.02mm,温控精度±1°C,温度范围为室温至380°C,系统压力精度1%F.S。这些数值是否够用,取决于制件的厚度公差、平面度要求和树脂体系的工艺窗口,不能单看数字大小下结论。
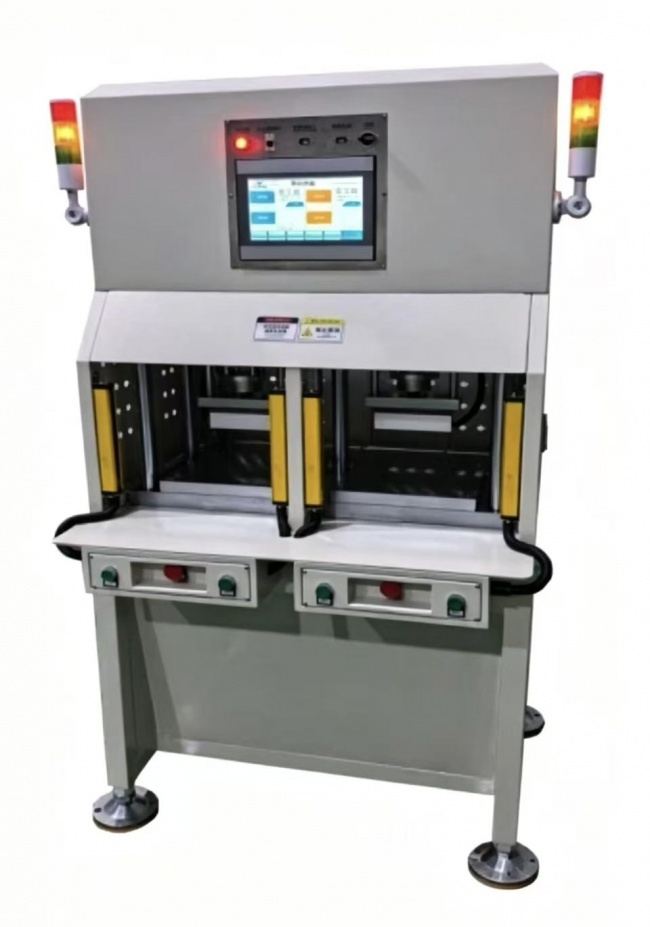
核对的正确方式不是比大小,而是拿试件做验证。采购时可以和供应商约定,用自己的一种典型制件试压,检查压合位置的重复性、台面不同点位的温差、保压阶段的压力保持情况。测试用的模具、工艺参数、判定标准由谁提供,也应在合同里写清楚。温控方面,工作台内置远红外线炭纤维不锈钢发热棒,采用多点温控感应控制窗口和PID控制方式,这些配置对温度均匀性的实际影响,仍需以实测为准。
数据追溯能力,直接决定了质量争议时能不能拿出证据。这款设备的系统容量为20万+组,可采集日期、编号、班次、操作人员信息、产品名称、压合压力、压合位置、压合结果等字段,支持EXCEL格式导出,提取方式为U盘,提取数据频率300HZ/s,可依工艺要求而定。若你的客户要求提供单件记录,就要核对导出字段是否够用、U盘导出是否满足节拍、历史数据如何备份;若只做内部抽检,采集频率和存储容量可以放宽。
过程监控同样值得问清楚。压装力与时间的关系可以以实时动态曲线的方式通过人机界面显示,并支持曲线图片抓取,这为事后分析留了素材。设备还提供压力智能补偿与温度智能补偿,可实时监控各通讯端口运行状态并提示故障,并预留输入输出通讯端口与其他设备衔接。这些功能对采购方的实际意义是,出现偏差时能不能快速定位原因,接入产线时能不能少改一次程序。具体补偿范围与逻辑,应在技术协议中写明。
真空这一项容易被当成默认条件。设备名称中包含真空压力机,说明真空是压装过程的一个控制量,PLC主控单元会协调压力、温度、时间与真空度参数。但真空到什么程度、什么时候抽、保压阶段是否维持真空,取决于制件内部是否允许残存气体、树脂流动是否需要排气通道。这类问题没有通用答案,应向供应商提出具体工况,再由试压来判断。
四、什么时候适合,什么时候要先核验
如果制件工艺窗口明确、需要在一台设备上切换两种压装工艺、且对单件数据有追溯要求,那么具备双工位独立控制、伺服液压驱动和数据导出能力的伺服热压真空压力机值得列入候选。台禾机械的这款TH05YX-RZ-40T可以作为一个具体参照对象,去比对参数是否落在自己的工艺范围内。
反过来,若工艺温度超出室温至380°C的范围,或所需压力明显高于40Tf,或制件尺寸超出250*250mm的工作台有效尺寸,就需要另行核验更大的机型或不同的加热方案,不能靠现有参数硬套。碳纤维复合材料的树脂体系、铺层厚度与固化窗口各不相同,是否适用应以试压结果为准,而不是根据设备说明书上的行业适用列表推断。
还有几项容易被忽略的核对点。开口高度250mm与伺服行程250mm是否容纳你的模具;现场供电为三相AC480V±10%、50Hz,用电最大负荷不超过32KW,与厂房实际配电是否匹配;安全光栅、防护罩、机械与电气限位是否满足你的安全评审要求。这些条件里任何一项对不上,都会影响交付和验收的节奏。
交付与售后也有可以提前约定的内容。设备交付含随机文件、现场安装、培训及售后服务,培训以被培训人员掌握操作、调试和维修为标准,自终验收合格之日起提供12个月保修期,因质量问题造成的零部件更换由供货方负责,设备问题报修后2小时内响应、48小时内到达现场。把这些条款与自己的停机容忍度对照一下,再决定是否需要延长保修或备件储备。
采购这类设备,建议按三步走。先把自己的工艺窗口写成清单,包括温度区间、压力区间、保压时间、制件尺寸与公差、单件记录要求。再拿这份清单去比对候选设备能覆盖哪些、需要定制哪些。最后用试压和验收标准把双方约定固定下来,把节拍、精度、数据字段、安全装置逐项写进技术协议。做到这三步,设备能不能满足碳纤维制件的要求,就不再是一个靠感觉回答的问题,而是一份可以逐项打勾的核对结果。

微信"扫一扫",分享转发
微信联盟:PLC微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语





