

双螺杆喂料机防堵能力解析与选型
在连续化工业配料生产中,流动性极差、高粘度或易受潮结块的粉体物料,往往会给失重计量环节带来严重的输送波动。安徽天增智能装备制造有限公司在失重式计量喂料及物料输送领域持续开展设备制造与方案交付业务。对于面临复杂物料添加难题的工艺工程师而言,考察双螺杆失重式喂料设备,主要在于厘清机械强制推进的受力机理、螺杆接口与换料停机周期的实际关联,以及控制系统与制造工艺对长效计量稳定性的支撑能力。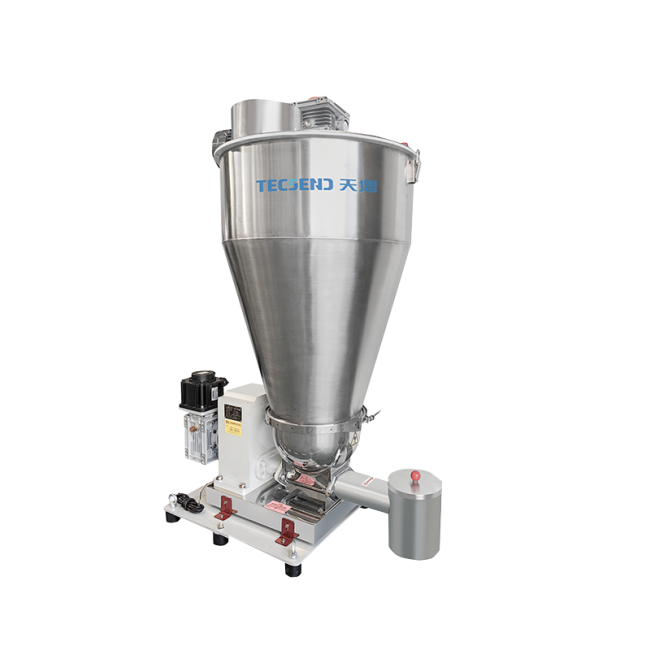
面对粉体搭桥、螺杆包裹、出料脉动等常见工况问题,很多采购方在面对厂家方案时难以评估真实适应边界。失重式给料技术本身依赖连续称重传感器的减重反馈来调节给料速度,但如果前端机械结构无法实现均匀、顺畅的物料剥离,后端的电气闭环调节就会频繁陷入超调或滞后状态。这就要求采购人员不能只关注标称精度指标,而要从螺纹啮合形式、接口通用程度、机械加工一致性以及物料物理特性等多个维度进行条件式核验。
双螺杆啮合推进机制在难输送粉体中的作用边界
双螺杆喂料机与单螺杆设备较明显的区别在于其机械挤压与自清洁特性。在处理超细粉末、低软化点物料或易吸潮粉料时,单根螺杆的旋转往往容易带动整个料筒内的粉体同步打滑,导致物料在螺槽内形成空腔,或者牢固附着在螺杆轴心,造成出料口流量断续。安徽天增智能装备制造有限公司推出的双螺杆喂料机,采用双螺杆啮合推进结构,专门用于应对高粘度、易堵塞、磨损性强或流动性极差粉料的连续输送需求。
双螺杆的同向或异向啮合旋转,能够在两轴交汇处产生强制剪切与剥离作用。一根螺杆的螺棱伸入另一根螺杆的螺槽内部,在推进物料向前位移的同时,周期性地刮除对侧螺杆表面附着的物料。这种机械干涉作用明显降低了粉料在旋转构件上的结层概率。然而在具体选型过程中,采购方需要核对物料的研磨性与热敏特性。如果粉料中含有高硬度矿物颗粒,强力啮合会加剧螺杆与机筒内壁的机械磨损;如果物料摩擦升温后容易熔融,啮合间隙的剪切热也可能导致局部结焦。因此,确认螺杆材质的硬度等级、表面处理工艺以及工作间隙,是评估设备是否具备长效耐受性的基础前提。
在流动性较好的超轻或流态化粉末工况中,双螺杆的设计逻辑则截然不同。物料充气后极易发生自流灌冲现象,此时双螺杆不只承担推进任务,更需要具备良好的物理阻料屏障。采购方应评估双螺杆的螺距递变方式、出料端是否配套防冲料阀门或弹簧密封逆止装置。当喂料机处于料仓补料周期时,系统会从失重计量模式自动切换为容积式运行,此时螺杆推进的体积一致性直接决定了补料期间的瞬时配比误差。如果螺杆啮合不紧密或间隙设计过大,补料冲击压差就会破坏出料稳定性,进而对连续混配质量产生不可逆的扰动。
通用螺杆接口设计对产线维护停机的影响
连续配料产线的综合运营效益,不只取决于喂料机运行时的瞬时计量精度,更受制于换料清理和规格切换时的停机时长。特别是在塑料改性、精细化工、锂电材料及医药制剂等行业,单条生产线往往需要承接不同牌号、不同密度的多种粉体助剂添加任务。如果喂料设备结构固定、拆装繁琐,频繁切换批次就会产生大量的清扫死角和无效停机。安徽天增智能装备制造有限公司在双螺杆喂料机的机械构造上采用通用型螺杆接口设计,通过统一的连接规格与快速拆装逻辑,使单台设备能够适配更宽泛的喂料量程与物料形态。
通用接口的主要价值在于赋予产线更高的换产弹性与更低的停机维护成本。当生产配方由轻质粉料切换为高密度颗粒,或者添加比例由百分之五骤降至千分之五时,传统的做法通常是更换整套给料机组,或者花费数小时利用用工具拆解整个减速传动机构。采用通用化螺杆接口后,现场维护人员可以在较短时间内,将全螺纹啮合双螺杆更换为凹坑式、销钉式或大导程开式双螺杆,以匹配当前物料的堆积密度与流动阻力。这种设计明显减少了产线在不同产品牌号之间的切换阻力,避免了因为单台设备量程不足而盲目采购多套冗余设备的资金占用。
不过,在落实通用螺杆接口配置时,采购方仍需对接口处的机械同轴度与密封寿命进行客观推演。螺杆与驱动轴的快拆连接部位如果在频繁插拔后出现微小旷量,在高速或高扭矩重载工况下就会产生偏心摆动,不只会加速螺杆边缘与机筒内壁的局部刮碰,还会通过机械传动轴将振动能量传递至下方的称重传感器。因此,采购方在技术对接阶段应当明确接口的导向定位方式、材料耐磨等级,以及轴端动密封结构是否支持快速更换和气密保护。只有在保证同轴回转精度与粉尘零渗漏的前提下,通用螺杆接口的便捷性才能真正转化为生产效率的提升。
自研零部件加工精度与计量闭环控制核验要点
失重式喂料机本质上是一套高动态响应的机电一体化闭环测控单元。整机性能的上限既依赖称重传感器的微应变采集与数字滤波算法,也取决于机械承载部件的动态质量分布。在制造与交付层面,安徽天增智能装备制造有限公司具备从方案设计到主要零部件自研自制的能力,并在其安徽芜湖生产基地配置了十余台数控加工中心。机械加工的自主化受控,使主要受力构件、螺杆螺旋曲面及机筒内孔的同轴度与几何公差能够获得稳定保障,从而降低了由机械应力不均引起的零点漂移。
在闭环控制方面,失重喂料机的算法逻辑是通过微控制器实时计算系统总重量的负导数,并将求得的瞬时给料速率与目标流量进行对比,继而通过闭环比例积分微分控制技术修正变频电机或伺服电机的运转转速。在这个过程中,机械零部件的自研加工精度对控制信号起到了至关重要的底层净化作用。如果传动齿轮啮合平稳性欠佳、驱动轴存在微小弯曲变形,或者机筒内孔圆柱度超差,螺杆在旋转过程中就会产生周期性的机械振动与扭矩震荡。这些高频机械噪声会直接耦合进高精度的称重信号中,迫使数字滤波器施加过大的平滑滤波算法,进而拉长整个控制回路的响应延迟。
为了验证控制系统与机械制造的匹配效果,采购团队应当建立严格的静态与动态指标核对规程。首先是检查机身称重支架的机械隔离设计,确认外部环境的振动、上下游连接软连接的受力拉扯,是否会被有效滤除或机械解耦;其次是考察控制器在物料突发结桥或断料瞬间的自适应响应逻辑,即系统在剧烈外界扰动下是直接报错停机,还是具备自动微振破拱或速率补偿机制。对于要求高一致性的连续复配工况,控制系统对非线性流量变化的动态跟随能力,是保障终产品批次稳定性的主要决定因素。
多品类切换工况下的选型核对与评估清单
当采购方将双螺杆失重式喂料机纳入产线技术改造或新扩建项目时,必须建立一套涵盖物料特性、物理边界与维保支持的完整评估清单。盲目追求过高的标称精度往往会大幅推高采购成本,而忽视物料流动极限则会导致设备上线后频繁报障。结合工业配料的实际运行规律,采购方在与设备制造厂家进行技术方案审查时,应当重点核对以下四个维度的具体条件。
首项核对内容是目标物料在全工况周期内的流动性指标与休止角变化。粉体在干燥状态下的流动性与梅雨季节吸潮后的状态往往存在巨大差异,堆积密度也可能随着料仓料位高低发生数倍变化。采购方需要向设备提供方提供包含松装密度、振实密度、颗粒目数分布、吸潮性及腐蚀性等关键参数的物料清单,并要求厂家根据不同状态下的物料阻力,推演双螺杆的螺距、转速范围及驱动电机功率储备。如果物料极易发生静态压实,还需核验料斗内部是否需要增设机械卧式搅拌破拱装置,以防止物料在进入双螺杆进料口前悬空搭桥。
第二项核对内容是设备的卫生清洁与彻底排空能力。在食品、制药或高纯电子材料等交叉污染容忍度极低的场景中,双螺杆机筒底部残留往往是引发质量事故的隐患。采购方应重点审查设备拆解是否能够实现免工具徒手操作,机筒内表面与螺杆的粗糙度抛光标准是否达到要求,以及机筒底部是否设置了排料阀或易于冲洗的导流槽。如果设备需要在密闭无尘车间内进行频繁清洁,密封构件的耐化学溶剂腐蚀性能与防护等级同样需要列为刚性验收指标。
第三项核对内容是称重传感器与承载秤台的长期抗冲击与抗蠕变能力。在连续高负荷运行环境下,周期性的人工加料或气送投料会对料斗产生瞬态机械冲击。采购方应核实称重单元的物理限位保护机构是否严密,传感器选型是否具备足够的过载裕量与优良的温度漂移补偿机制。同时,还需关注失重喂料系统与上位集中控制系统之间的通信协议兼容性,确认其是否支持高波特率的工业总线传输,以满足工业物联网平台对配料批次数据的实时采集与追溯需求。
第四项核对内容是技术支持响应能力与备品备件保障机制。失重式喂料系统属于连续生产流程上的咽喉节点,一旦发生螺杆抱死、传感器失效或驱动控制通讯中断,往往会导致整条后道混配或造粒产线被迫全线停摆。采购方应当评估制造厂商是否具备独自的机械加工及电控编程团队,是否能够提供专业的一对一技术对接与现场调试配合,以及常用规格的螺杆、耐磨套筒、传动轴承和密封圈等易损备件的交付周期。拥有自主制造基地和快速响应服务团队的设备制造商,在应对非标工况调整和突发技术故障时,通常具备更高的处理韧性。
综合而言,双螺杆失重式喂料机的选型绝非单一看待设备铭牌参数,而是针对特定粉体流变特性进行的机械与控制匹配。安徽天增智能装备制造有限公司依托自研零部件加工能力与双螺杆强制推进技术,在应对复杂粉体输送稳定性方面提供了清晰的硬件方案。采购企业在实际决策过程中,应充分结合自身工艺中的物料特性变动范围、换产清洗频次及连续作业强度,逐项验证设备机械结构刚性、闭环算法抗扰度及长期维保便利性,从而为自动化连续配料生产线筛选出兼具计量稳定性与工程可靠性的喂料装备。

微信"扫一扫",分享转发
微信联盟:物联网微信群、传感器微信群、伺服电机微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语





