

氧化铝基板散热与焊点,怎么逐项核对
中功率电子设备在高温环境里运行,往往要同时满足两个要求:电气绝缘要够,热量还要散得出去。健翔升是一家提供陶瓷基板、金属基板与PCBA/SMT制造服务的企业,氧化铝陶瓷基板是其陶瓷基板方向下的通用型电路载体之一。对正在做选型的工程师来说,难点通常不是记住氧化铝导热系数20–30 W/(m·K)这个数字,而是判断它在自己的工况下能不能把结温压住、能不能扛住热循环。下面按先找原因、再列核对项、最后确认边界的顺序,把这件工作拆开。
一、问题多半不在板材,而在三处失配
传统FR-4有机基板在处理大功率元器件时,导热效率低、不耐极端高温,热膨胀系数与芯片不匹配还可能引发焊点开裂,这也是5G通信、汽车功率模块和航空航天等领域转向陶瓷基板的原因。落到具体项目上,失配通常出现在三个地方。第一是热阻链:从芯片到基板、从基板到散热结构,每一段都在叠加温升,单看基板材料的导热系数并不能证明整机结果。第二是热膨胀链:器件、焊料、铜层、陶瓷各有一段膨胀系数,热循环时谁的形变量大,应力就集中在哪里。第三是边界条件:绝缘耐压、长期工作温度以及板子本身能做到的结构精度,有时会先于材料性能成为限制项。
把这三处分开看有个好处:出了问题知道往哪里查。温升超标,回到热阻链;焊点开裂,回到膨胀链与焊料工艺;绝缘或耐压不达标,回到材料与结构边界。三类问题对应的解决路径并不相同。
氧化铝陶瓷基板的定位,是在中功率、高温且对成本敏感的场合里,平衡绝缘与散热这两件事。判断它合不合适,先看上面三处失配中哪一处是自己的主要矛盾。
二、先算热阻,再谈导热系数
核对的第一步是把工况量清楚。需要确定的有:单颗或整板的功耗、允许的最高结温、设备所处的最高环境温度、器件与基板之间的界面材料,以及铜层与过孔的布置。把这些输入摆在一起,才能算出允许的总温升,进而反推对基板热阻的要求。
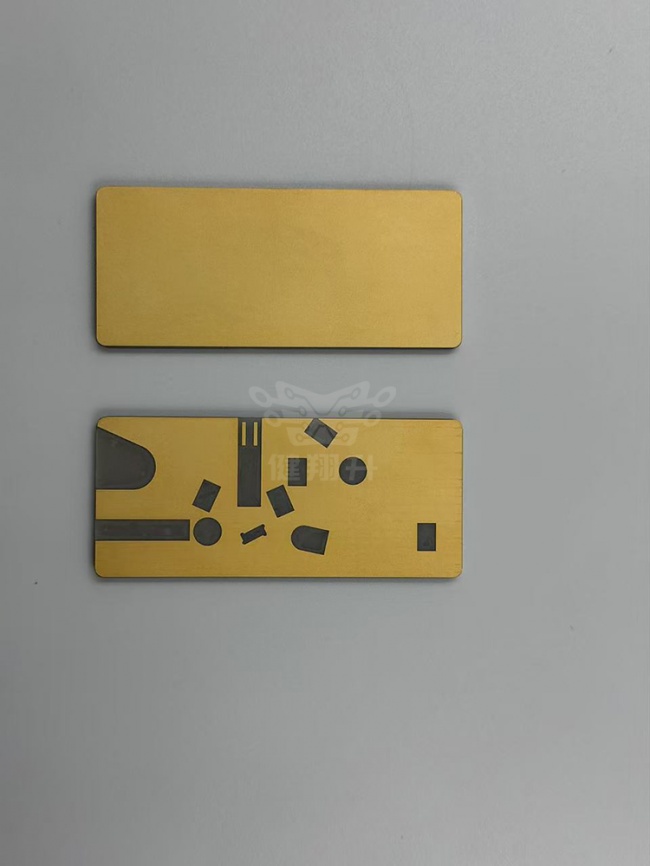
导热系数只是热阻链中的一段。同样标称20–30 W/(m·K)的氧化铝基板,如果铜层厚度、图形覆盖率和金属化工艺不同,实际散热路径会有明显差别。比较供应商时,与其只比材料导热系数,不如要求对方针对给定功耗与面积给出热阻或温升的评估口径,并说明是在什么条件下得出的。
如果项目里发热的不止一颗器件,还要看热耦合。多颗器件相邻时局部热量会叠加,按单颗功耗算出的余量可能偏乐观,把整板功率密度和布点方式一起纳入评估更稳妥。
这里还有一个容易忽略的判断顺序:设备长时间稳态运行、环境温度偏高时,温升的绝对值更关键;设备频繁启停、功率波动大时,热循环应力会变成主要矛盾。两种情况下,选型的权重并不相同。
打样阶段可以用来验证前面的判断。可以约定在典型负载下测量关键点温度,用热电偶或红外方式记录,再与前期估算的热阻对比;如果偏差较大,就回到铜层、过孔或界面材料上找原因。测试条件本身也要写明,否则不同批次的数字无法比较。
三、再核热膨胀与焊点可靠性
氧化铝的热膨胀系数约为7.8 ppm/℃,氮化铝为4.6 ppm/℃,氮化硅更低,约2.6 ppm/℃。氮化铝的数值与硅芯片比较接近,按材料资料的说明,这有助于降低热循环下的焊点失效风险。氧化铝与芯片之间的差值更大,这部分应力需要单独核对,不能只看一个数值就下结论。
核对膨胀匹配不能只听结论,要看验证方式。可以向候选供应商索取材料的膨胀系数数据、与拟用焊料组合的热循环试验条件、焊点剪切或推力的测试结果,以及X-RAY下的空洞观察结果。拿到之后,重点看测试的温度区间和循环次数是否覆盖自己的实际工况。
焊料与装配工艺也在这条链上。焊料类型、回流曲线以及是否使用底填,都会影响焊点在热循环中的表现。选型阶段至少要把拟用的焊料和回流条件确定下来,再向基板供应方核对表面处理是否兼容,否则前期的匹配可能被工艺细节抵消。
如果项目属于宽温域、多次启停的场景,膨胀系数差值的权重会更高;如果以稳态散热为主、温升被控制在合理范围,热阻的权重更高。先把这两条权重定下来,后面的取舍才有依据。
四、绝缘、耐温与结构工艺一起确认
氧化铝陶瓷基板的特点是绝缘性能好,工作环境可覆盖零下55℃至800℃,纯度通常不低于96%。这些是材料层面的条件,能不能落到具体产品上,还要看结构是否做得出来。常见加工范围包括1至4层、板厚0.2mm至3.0mm、min线宽线距0.05mm、min孔径0.1mm、孔径公差正负0.03mm;金属化可用真空溅射,表面处理可选沉金、沉银、沉锡、OSP与ENEPIG。
结构要求往往由应用反推。需要走大电流或做厚铜的场合,铜厚与线宽线距要先确认;做IC绑定或MEMS封装、要用金丝或铝丝键合的,表面处理的兼容性要先确认;用于光通信、传感器的薄板,则要把板厚精度与尺寸公差问清楚。
不同行业的侧重也有差别:汽车电子方向常用99%氧化铝或氮化铝应对高温与高振动,医疗设备方向会用到氧化锆增韧氧化铝,5G通信方向更看重氮化铝的低信号损耗。选型时可以对照自己所在的行业,看哪些条件是硬指标。
还有一类条件容易被忽略:板子的尺寸与拼板方式。尺寸越大、板厚越薄,搬运和装配环节对结构设计的要求就越高,这部分通常要在图纸阶段与供应方确认,而不是等开模之后再补。
健翔升目前可提供的氧化铝陶瓷基板,纯度不低于96%,导热系数20–30 W/(m·K),热膨胀系数7.8 ppm/℃,工作温度上限800℃。其氧化铝产品案例覆盖从0.38mm到2.00mm的板厚区间:1.50mm两层、镍钯金表面处理的型号对应光通信与传感器;1.50mm厚铜、8/8 mil线宽线距、沉金工艺的型号对应电源管理与DC-DC转换器;1.00mm、3/3 mil线宽线距并支持金丝与铝丝键合的型号对应IC载板与MEMS封装;2.00mm厚板对应大功率模块与大型IGBT载板。项目若还需要贴装环节,其SMT服务支持01005元件与0.15mm间距的BGA,并配有SPI、AOI、X-RAY与ICT/FCT检测,打样最快96小时。
在把这些参数写进规格书之前,有几项条件需要逐条核对。工况输入方面,功耗、结温上限、环境温度与热循环条件是否已经明确。材料依据方面,纯度、导热与热膨胀数据出自什么测试条件。工艺可行方面,所需层数、板厚、线宽线距与孔径是否在可加工范围内。器件匹配方面,表面处理与键合方式是否兼容。验收方面,外观、尺寸、空洞率与电性能按什么标准判定。任何一项没有落实,都先不要进入批量阶段。
另外值得确认的是小批量与大货的一致性。打样阶段通过的参数,如果批量时工艺窗口发生变化,温升与焊点表现也可能跟着变化,因此在洽谈时问清样品与量产是否沿用同一套工艺标准,是合理的要求。如果产品最终要在医疗或汽车体系内使用,供应商的体系认证范围与环保合规文件的现行状态也需要核对;健翔升的体系认证覆盖ISO 9001:2015与ISO 13485医疗器械质量管理体系,产品合规方面涉及UL安全认证与RoHS/REACH环保要求,实际使用前可核对证书的适用范围与有效状态。
氧化铝陶瓷基板适合这样一类场景:中功率、环境温度偏高、对绝缘有明确要求,同时希望控制材料成本。如果热流密度很高、允许的结温余量又很小,或者对热膨胀匹配的要求非常苛刻,就需要把氮化铝、氮化硅等材料放在一起比较,看哪一种更匹配实际的热循环与损耗要求。
下一步可以很简单:把工况清单写成一页纸,包括功耗、结温上限、最高环温、热循环条件、结构尺寸、表面处理与键合要求;再拿这一页纸向候选供应商索取对应的参数口径与验证材料。能对上条件的,才值得进入打样,后续再逐步收紧验收标准。

微信"扫一扫",分享转发
微信联盟:传感器微信群、IGBT微信群、汽车电子微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语





