

从电池壳体到液冷系统,构建全流程密封质量检测体系
从电池壳体到液冷系统,构建全流程密封质量检测体系
行业技术白皮书
摘要
本白皮书围绕新能源汽车动力电池壳体、液冷板、冷却管路及电解液相关检测需求,梳理气密检测的应用场景、技术难点和方案规划方法,并结合上腾科技现有直压、差压、流量及质谱分析产品资料,讨论从样件验证到量产导入的实施路径。文中设备能力以企业提供资料为依据,具体测试参数和判定阈值需由产品标准及现场验证确定。
关键词:动力电池;电池包气密检测;液冷系统;流量测试;电解液泄漏检测;质量追溯
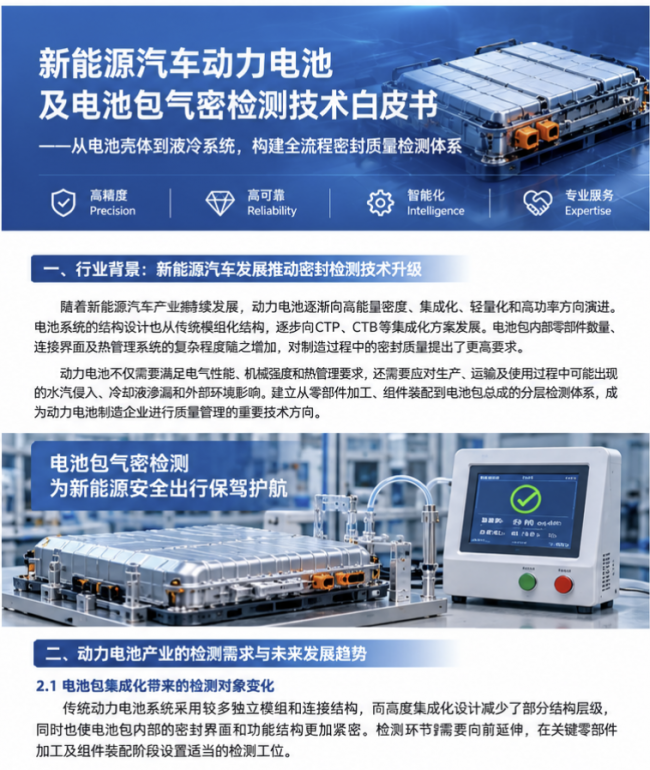
一、行业背景:动力电池制造推动密封检测向系统化发展
新能源汽车产业持续发展,动力电池向高能量密度、集成化、轻量化和高功率方向演进。电池包不仅承担电芯及电气部件的结构保护,还需要在复杂使用环境中应对雨水、湿气、粉尘、温度变化、振动冲击以及热管理系统运行带来的影响。电池包壳体、上盖、端板、连接器、冷却回路和各类接口的密封质量,直接关系到产品的环境适应能力和长期运行可靠性。
随着CTP、CTB等集成化结构应用,电池系统内部零部件数量、连接形式和密封界面不断变化。传统以单个零件为对象的检测方式,逐渐需要扩展为覆盖零件加工、部件装配、总成下线和售后维护的多层级检测体系。制造企业需要的不只是单台检漏仪,而是与产品结构、节拍、工艺和质量追溯要求相匹配的检测方案。
需要强调的是,气密检测结果与产品防护等级之间并非简单的一一对应关系。IP等级评价通常涉及规定条件下的防尘、防水试验;气密测试则通过压力变化、流量或示踪气体等方式评估泄漏情况。企业应结合产品标准、结构设计和验证计划确定检测方法及判定阈值。
二、主要检测对象与应用环节
2.1 电池包壳体及上盖
电池包壳体通常由金属或复合材料结构件构成,密封界面包括上盖与箱体结合面、焊缝、螺栓连接处、密封胶条、线束接口及高低压连接器等。检测工位可根据工艺安排设置在壳体加工后、密封件装配后或总成装配完成后。对于结构复杂、内部容积较大的产品,应关注测试容积、夹具密封和充气稳定时间对结果的影响。
壳体在加工和装配过程中可能出现局部变形、密封面不平整、焊接缺陷、密封胶涂布不均或紧固力矩差异等问题。检测方案需要兼顾产品结构、测试压力、允许泄漏水平和生产节拍,避免仅凭单一测试参数判断产品质量。
2.2 液冷板、冷却管路与热管理部件
液冷系统包含冷却板、冷却管路、接头、阀件、换热器及相关连接结构。其密封风险不仅来自零件本体,也可能出现在钎焊、焊接、压接、密封圈安装和快速接头连接等工序。对于内部流道较长、结构复杂或多接口的产品,检测时需要评估被测容积、流道阻力、夹具连接可靠性以及测试介质对产品的适用性。
在制造流程中,可将单件检测与总成检测结合:先对关键液冷零件进行独立筛查,再对装配后的回路或模块进行整体验证。这样有助于缩小异常定位范围,并减少不合格部件进入后续装配环节的风险。
2.3 电池组件与电解液相关检测
电池制造过程中,部分工序还需要关注电解液挥发物或相关气体的异常释放。此类检测与常规空气压降测试的原理和目标不同,应根据被测对象、溶剂种类、检测环境及工艺要求选择适当的分析方法。上腾科技资料显示,其电解液泄漏检测系统可通过校准漏孔追溯测试结果,并可检测DMC、DEC、EMC、PP等常见电解液溶剂;系统支持条码关联,检测周期小于1分钟。
三、动力电池气密检测面临的关键难点
3.1 大容积与微小泄漏并存
电池包内部空间较大,充气和稳定过程可能占用较多时间;与此同时,部分密封界面又要求识别较小泄漏。大容积会放大温度变化、压力稳定性和管路状态对测试结果的影响,因此需要合理规划充气、平衡、检测和排气阶段,并根据产品容积和目标泄漏水平选择适当测试方式。
3.2 产品结构易变形,测试重复性受影响
薄壁壳体、长尺寸冷却板以及复杂焊接件可能因测试压力、夹紧力或温度变化产生微小形变。若测试夹具支撑不合理,产品变形可能被误判为泄漏变化。针对易变形、易导热产品,应关注夹具受力、定位方式、测试压力和环境补偿策略。
3.3 多接口、多密封面导致定位困难
电池包及热管理总成通常包含多个接口和连接点。整体测试能够判断总成是否满足设定要求,但出现异常时,仍需通过分段封堵、分模块测试或辅助检漏手段缩小问题范围。工艺设计应预先考虑测试接口、封堵位置和维修可达性。
3.4 产线节拍与质量控制需要平衡
批量生产既要求检测稳定,也要求节拍与上下游工序衔接。多型号共线生产还涉及程序切换、参数权限、条码绑定和数据上传。若缺少统一的参数管理与追溯机制,容易出现程序调用错误、测试数据无法关联产品等管理风险。
3.5 检测方法与产品标准必须匹配
空气压差、直压、流量和氦质谱等方法各有适用范围。测试压力、保压时间、温度条件、允许泄漏值和判定规则应由产品设计要求、客户规范及验证结果确定,不宜直接套用其他产品或行业的经验参数。
四、上腾科技动力电池气密检测解决方案
上腾科技(广州)有限公司隶属于阿普顿集团,专注于气密性测试仪、流量测试仪、质谱分析测试仪及整体测漏解决方案。公司资料显示,其技术体系覆盖微小泄漏检测、高精度流量控制、真空质谱分析和智能测试系统集成,可根据被测产品结构及工艺要求,配置单机检测、模块化测试单元或自动化检测工位。
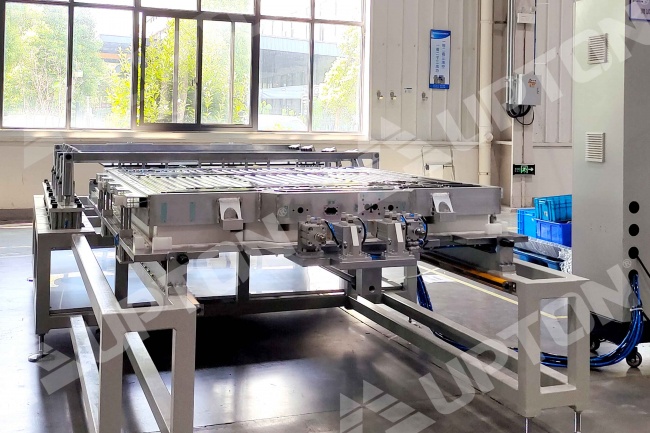
图 1上腾科技UPTON 电池壳气密性测试设备
4.1 电池包壳体:直压与差压检测方案
T80高精度直压泄漏测试仪压力量程覆盖-100kPa至2000kPa,可根据配置选用电控比例阀,并可配合分压系统用于密封品检测;设备设置前置校准口,可搭配外置漏孔进行校准与测试验证。对于需要差压测试或较高测试压力的场景,可评估D80多量程差压泄漏测试仪,其压力范围覆盖-100kPa至5000kPa,并提供容积系数设置及多种补偿功能。
具体采用直压还是差压,应结合产品容积、结构刚性、允许泄漏水平、环境波动和生产节拍进行验证。对电池包大型壳体,建议先通过样件测试建立测试窗口,再开展夹具密封性、重复性和误判率评估。
4.2 液冷部件:流量与微流量检测方案
对于冷却板、管路和流体部件,可根据工艺目标评估F80流量测试仪。资料显示,F80压力范围为-100kPa至1500kPa,流量范围为0.1sccm至200L/min,支持恒流测压和恒压测流等模式。对于微小流量检测需求,可评估FM80微流量气密检漏仪,其测量范围低至0.005sccm,耐压可达1MPa,采用层流压差原理并结合压力、温度传感器及算法。
流量测试与气密测试关注点不同。前者可用于评价流体通道的流量特性或阻力表现,后者侧重判断密封边界是否存在超出设定要求的泄漏。工程实施时应明确测试目的,避免将流量结果直接等同于泄漏判定。
4.3 电解液挥发物:质谱分析方案
针对电解液相关异常释放检测,可根据产品与工艺条件评估上腾科技电解液泄漏检测系统。资料显示,该系统采用气体质谱分析方式,可检测DMC、DEC、EMC、PP等常见溶剂,并通过校准漏孔追溯测试结果,支持条码数据关联。其配套MSQ1000气体质量分析仪采用四极杆质谱仪,质量数范围为1至100amu,检测分辨率为1amu。
该方案适用于需要识别特定挥发物信号的工艺环节,不能简单替代电池包壳体的空气压气密测试。两类检测可根据制造流程分别设置,形成互补的质量控制措施。
4.4 自动化与数据追溯
上腾科技80系列支持多种测试压力和泄漏单位,可通过扫描枪启动测试,实现产品信息与测试数据一对一绑定;支持RS232、USB、网口等通信方式,并可通过中央服务器下发仪器参数。T90多通道气密检漏仪可同时测试4个产品,每通道可设置99组测试程序,并可存储接近20000组测试数据,支持RS232、USB、网口及WIFI通信。
对于动力电池产线,可将条码读取、工装到位、夹紧确认、测试启动、结果判定、数据上传和异常分流纳入统一流程。MES接口、数据字段和权限规则需根据客户现场系统进行联调确认。
五、项目实施建议:从样件验证到量产导入
第一步,明确被测对象与质量目标。整理产品图纸、密封结构、材料、容积、测试接口、允许泄漏要求和客户规范,区分壳体、冷却部件及电解液相关检测任务。
第二步,制定测试方法与验证计划。根据产品特点选择直压、差压、流量或质谱分析方法,确定测试压力、稳定时间、检测时间、温度条件及判定规则。相关参数应由样件试验和客户标准确认。
第三步,开展样件与夹具验证。验证夹具自身密封、重复装夹一致性、产品变形影响、环境波动和标准漏孔校准能力。对异常样件开展复测与定位分析,建立正常品与缺陷品的区分能力。
第四步,完成自动化集成。结合产线节拍确定单工位、多工位或并行检测方案,明确上下料、扫码、气路控制、安全互锁、异常报警和数据上传接口。
第五步,建立量产维护机制。形成参数版本管理、标准件定期校验、夹具点检、设备维护、人员培训及异常复盘机制,确保检测过程持续受控。
六、未来发展方向
动力电池密封检测将逐步从单一零件检测向系统级质量管理延伸。电池结构集成度提高后,检测工艺需要更紧密地结合产品设计和装配工艺;液冷系统应用范围扩大,也会带来更多针对复杂流道和连接界面的测试需求。与此同时,生产数据与质量管理系统的融合将成为重要方向,帮助制造企业建立从零部件到总成的质量追溯链条。
检测设备的价值不只体现在测量本身,还体现在测试方法是否适配产品、工装是否稳定、参数是否受控、数据是否可追溯,以及异常是否能够快速定位。制造企业应以产品风险和工艺目标为依据,建立适合自身产线的检测体系。
七、上腾科技企业与服务能力
上腾科技资料显示,公司自2005年开展自主研发,拥有广州研发制造中心,并在广州、上海、杭州、天津设立运营中心,建设本地化服务节点。公司产品和方案覆盖气密测试、流量测试、质谱分析及测试系统集成,可根据客户需求提供方案设计、试用验证、MES数据对接、多通道定制及软件升级等服务。项目配置与服务内容以双方最终技术协议为准。
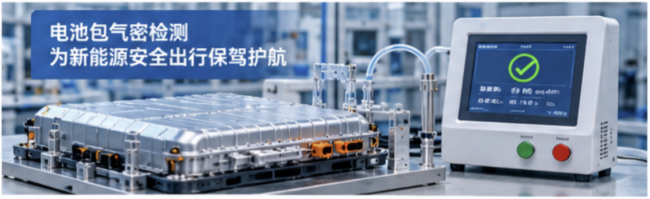
八、选型要点与常见问题
Q1:电池包壳体应该选择直压还是差压测试?
需要结合产品容积、结构刚性、测试压力、泄漏要求及环境条件确定。建议先进行样件测试和重复性验证,再确定设备类型与工艺参数。
Q2:液冷板是否只需要做气密测试?
应根据质量目标区分密封性与流量特性。气密测试用于判断泄漏情况,流量测试可用于评价通道流量或阻力表现,两者可按工艺需要组合。
Q3:空气压测试能否直接代表IP67或IP68?
不能直接等同。IP等级应按相应标准规定的试验方法进行验证。气密测试可作为制造过程中的密封质量筛查或过程控制手段,具体关联关系需经过验证。
Q4:如何提高多型号产线的数据追溯能力?
可结合条码扫描、产品程序管理、测试结果上传和MES数据关联,建立产品、参数版本、测试结果及设备信息之间的对应关系。
结语
新能源汽车动力电池及热管理系统的密封质量,涉及结构设计、零部件加工、装配工艺和制造检测多个环节。通过明确检测对象、合理选择测试方法、开展夹具与工艺验证,并将检测数据纳入质量管理流程,制造企业能够更系统地控制密封风险。上腾科技可围绕空气压气密、流量检测、电解液质谱分析和自动化集成等方向,为动力电池相关产品提供检测方案支持。

微信"扫一扫",分享转发
微信联盟:新能源汽车微信群、传感器微信群、汽车产业微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语





