

黑体源嵌入测试设备,自动化必不可少的一步
红外测温仪出厂前,都要过一道标定。过去,一台黑体源、一个操作员、一支被测表,就是一个完整的标定工位。
这套流程用了很多年,但随着行业标准不断升级,市场需求变化,这样粗糙的测试已经很难满足客户的要求了。
不是仪器不准。是这套流程里,"合格与否"由人说了算,而人是标定台上最不稳定的那个变量。
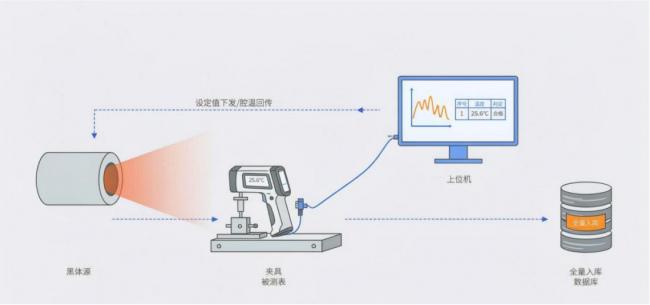
把黑体源嵌进自动化测试台,本质就是把这个变量拿掉,过程数据全量入库,让每个结果都能追溯。
把黑体源嵌进自动化测试台,解决的不只是"省一个人",而是用机器拿掉人的变量,让产品走向标准化、规范化。
基准端怎么选:三条硬指标
那是不是随便一台黑体源都能胜任这份工作呢?答案是否定的,至少有三个关键因素要满足:
量程够宽。按温区分段配源就得做多工位切换,机械和调度都复杂。理想状态是能够覆盖被测产品线的主力温区、尽量减少切换次数,高低段共用一套台体。
稳得住、跑得久。八小时周期内漂移要小,否则基准端量值会污染结果;长寿命电阻加热器配超温断电和内置风冷两道保护。
能并入上位机。标配 RS232、可选 RS485,最好支持多台组网。这一条是门槛:没有通讯接口,自动化很难落地。
夹具和脚本,决定每支表走的路径是否一致
夹具:测试台的优势是固定住被测表,让距离、角度、瞄准点每次一致。但每支表有自己的距离系数比,距离越远光斑越大,而发射体口径有限。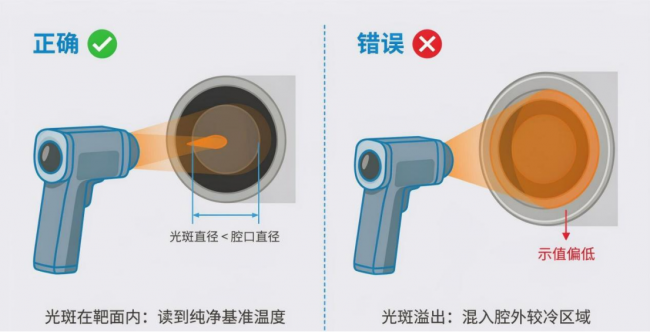
光斑一旦溢出,读到的是腔体外较冷区域,示值偏低——这本质是把基准端的缺陷,记到了被测表的账上。
脚本:下发设定值、等稳定、触发读数、记录、推进下一点——其中"等稳定"用固定延时省事也危险:要么稳了还在干等,要么没稳就读了。
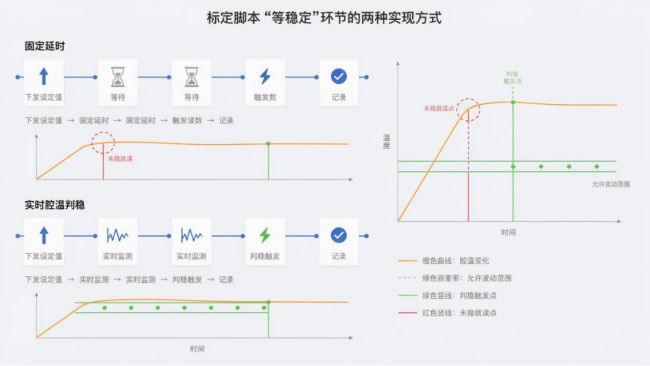
正确做法是读控制器回传的实时腔温,连续若干个采样周期都收窄在容差带内才判定稳定。
判定与换算,决定每个结论是否站得住
判定要分三档。不能拿示值差和允许误差比一下就完事。
l 合格:|示值差| ≤ 允许误差 − U
l 待定(复测/加严区):允许误差 − U < |示值差| < 允许误差 + U
l 不合格:|示值差| ≥ 允许误差 + U
基准源自身的测量不确定度是基准端带来的量,必须计入判据,否则要么把合格的判成不合格,要么放过临界超差的。
发射率 1.0 是有波段条件的。以 M330 为例,1.0 是 0.65–1.8 微米近红外至短波红外波段内的有效值,正是短波高温计(1.0/1.6 µm 一类)的主要工作区间。但一条产品线上往往既有短波高温计,也有长波通用测温仪。不做区分,拿长波产品测同一台源,示值会系统性偏低。
一般的解决方案是把每台被测产品的工作波段设为配置表必填字段,长波应用按原厂手册随附的修正表换算,让每台产品自动走对应路径。
从凭经验到看记录
回头看,整件事里真正被换掉的只有一样东西:判断权。
以前,一切流程都靠人的经验和判断,机器只是辅助角色。自动化测试体系跑起来后,快慢反而是最不重要的那部分,重要的是人从"执行者"变成了"监督者",产品出货质量更稳定。

微信"扫一扫",分享转发
微信联盟:,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语





