

机器人打磨不仅仅是机器人装上打磨工具:秦皇岛汇久力控浮动打磨让力与位置都可控
随着工业自动化技术持续发展,越来越多制造企业启动机器换人改造。焊接、码垛、搬运、喷涂等工艺已经成熟普及,大多依靠固定轨迹即可稳定生产。但抛光、打磨、去毛刺这类表面处理工序,长期是自动化行业里公认的难点。
机器人打磨,并不能简单理解为给机器人装上打磨工具、调好轨迹就能投产。打磨作业非常依赖工艺手感,受很多现场变量制约:工件来料存在毛坯公差、飞边余量不一致;大量加工对象是自由曲面,轮廓不规则;工装装夹存在定位误差;打磨过程中磨料持续损耗,都会造成刚性轨迹下接触压力忽大忽小,很容易出现打磨不足、过切啃伤工件、表面质量波动大等问题,不少打磨自动化项目调试周期长、良率难以稳定。
为了应对打磨柔性适配需求,行业早期多采用被动补偿方式,依靠弹簧、调压气缸实现简易浮动退让。这类方案结构简单,但短板十分突出:打磨力无法精准设定,打磨姿态发生变化时,打磨工具自重会直接改变接触压力;不同方向打磨时力值一致性差,自适应能力有限,只能满足少数简单平面、低要求去毛刺场景,很难支撑铸件、异形曲面工件的批量稳定打磨。
秦皇岛汇久科技有限公司依托自主核心技术推出恒力执行器,以力位协同的主动力控浮动方案,破解机器人打磨的柔性难题。 恒力执行器安装在机器人和打磨工具之间。它是一种采用恒力控制技术、能在空间任意姿态和任意运动方向输出恒定力的精密机构,集成力闭环控制、重力补偿、主动柔顺等功能。业内也常称它为力控单元、力控系统、主动柔顺力控装置、力位补偿器、力控法兰、力控浮动模块。
在位置补偿维度,具备自适应伸缩跟随能力:碰到工件凸起自动回缩,防止压力骤增造成过切;遇到凹陷、余量不足位置自动伸出跟进,保证磨头持续贴合工件轮廓,适配不规则曲面打磨。整套方案不再完全依赖机器人轨迹精度,大幅降低示教调试与工装定位难度。
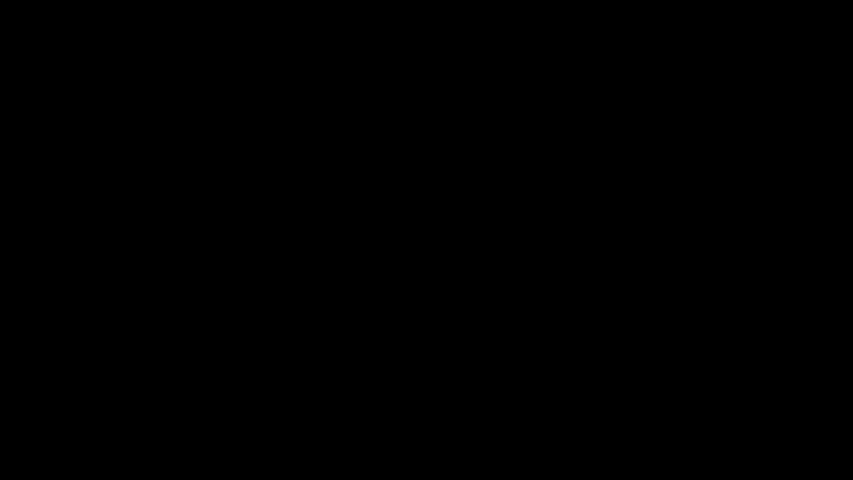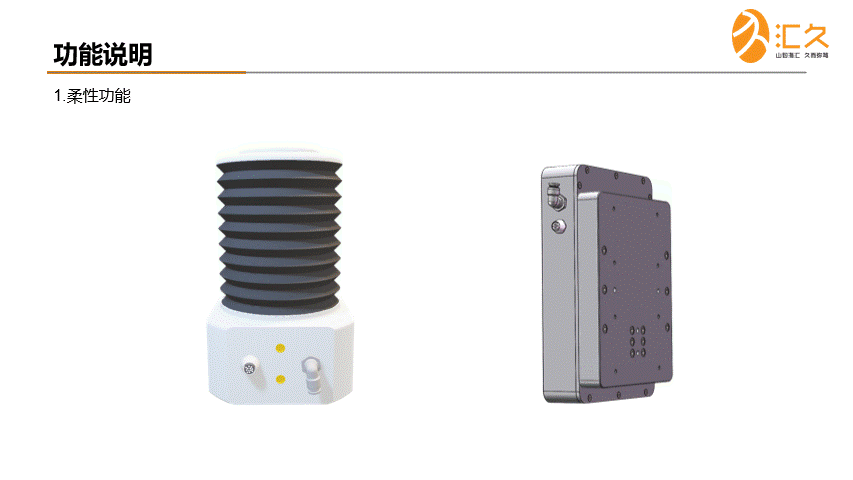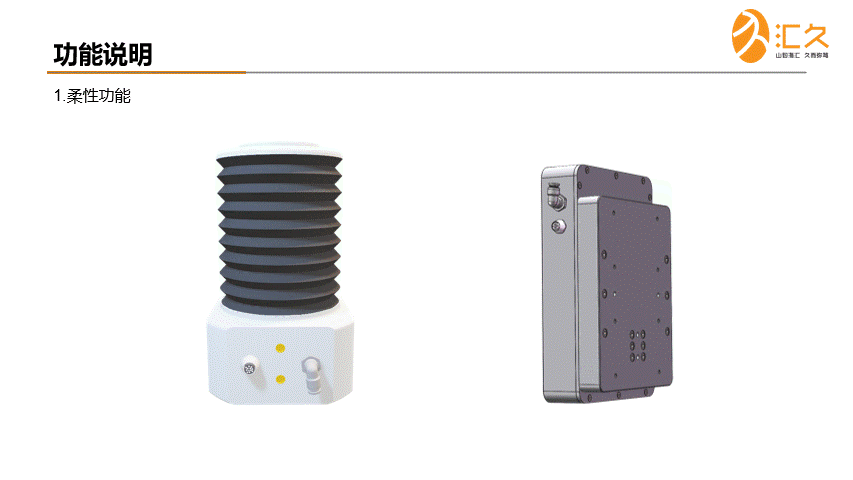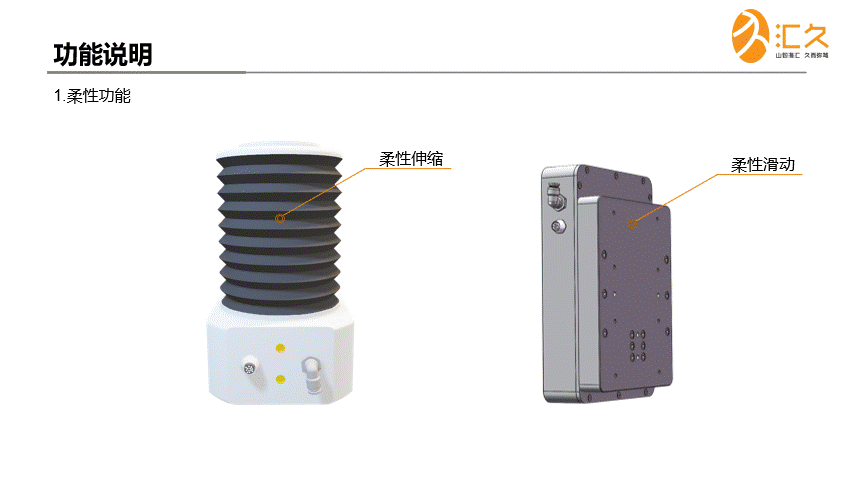
恒力执行器浮动功能
在力控制维度,支持打磨力自定义设置,可和主流工业机器人和PLC通讯交互;自带重力补偿算法,无论打磨头朝上、朝下或者倾斜作业,都能自动抵消打磨工具自重带来的力值干扰,持续维持稳定的打磨接触力。
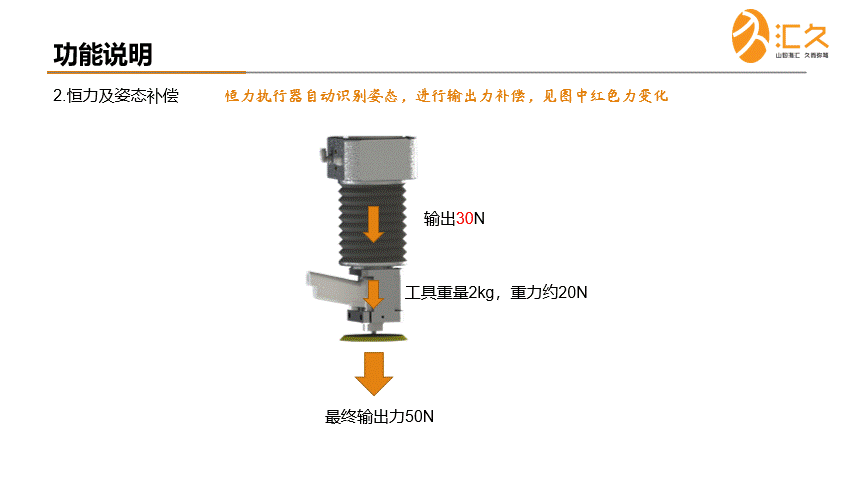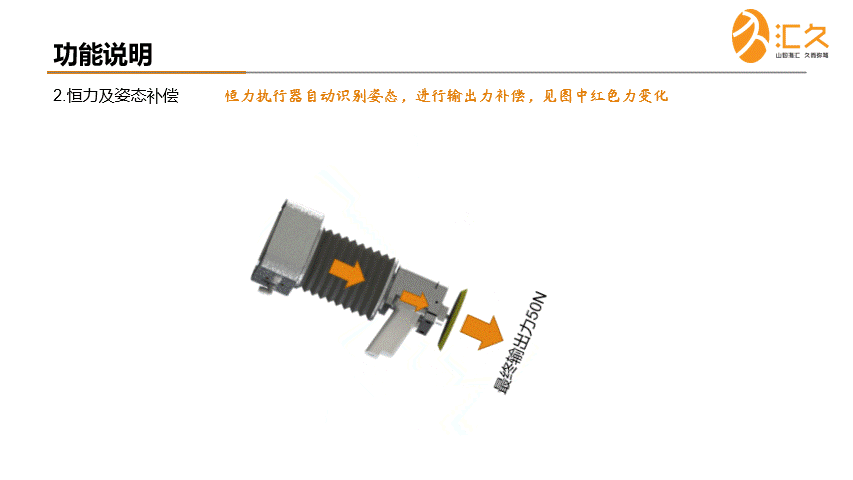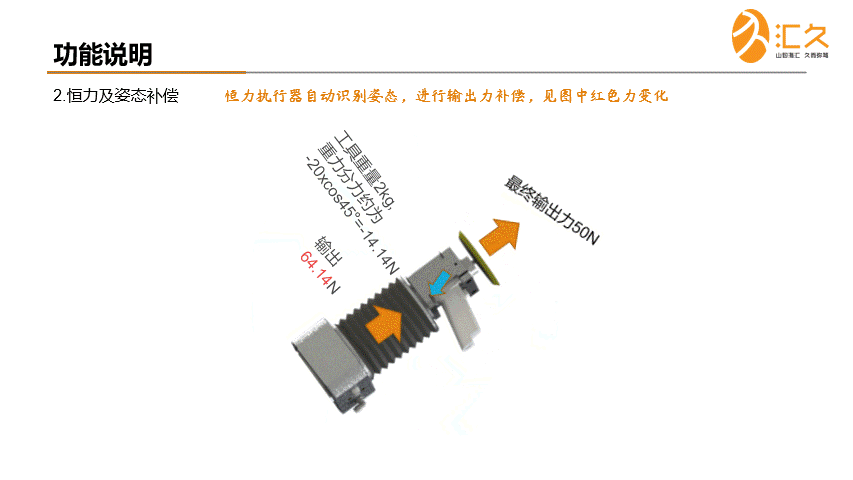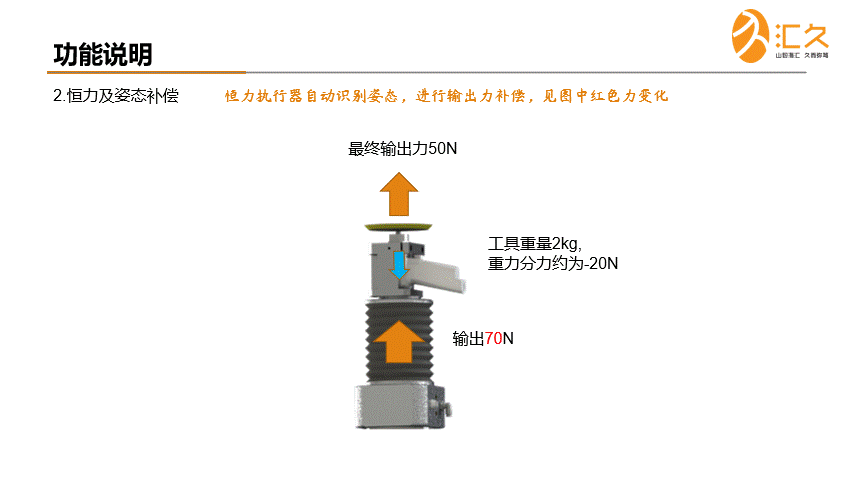
恒力执行器重力补偿功能
围绕机器人打磨全链条配套需求,汇久科技不只是提供恒力执行器,还配套力控打磨主轴、力控砂带机、力控气动打磨机等成套打磨工具以及耗材更换方案;同时携手系统集成商,联合交付打磨工作站、自动化打磨生产线,适配铸件飞边去除、焊缝打磨、铝合金压铸件抛光、五金件去毛刺等多种工况。汇久恒力执行器力控范围覆盖 100N–1200N,部分型号精度可做到±1N,响应时间小于7毫秒,响应频率144HZ,通讯协议可选 Ethernet/IP、Modbus TCP、Profinet、Profibus、CC-Link、CANopen、DeviceNET,兼容市面常见主流工业机器人品牌,包括但不限于ABB、发那科、库卡、安川、埃斯顿、埃夫特 汇川、新松等国内外品牌;同时支持西门子、三菱、欧姆龙、施耐德、台达、倍福、汇川等主流 PLC 对接
刚性轨迹打磨只适合尺寸一致性很高的标准工件;面对来料偏差大、曲面复杂的工件,带主动力控浮动的机器人打磨方案,正在成为行业落地量产的主流选择。
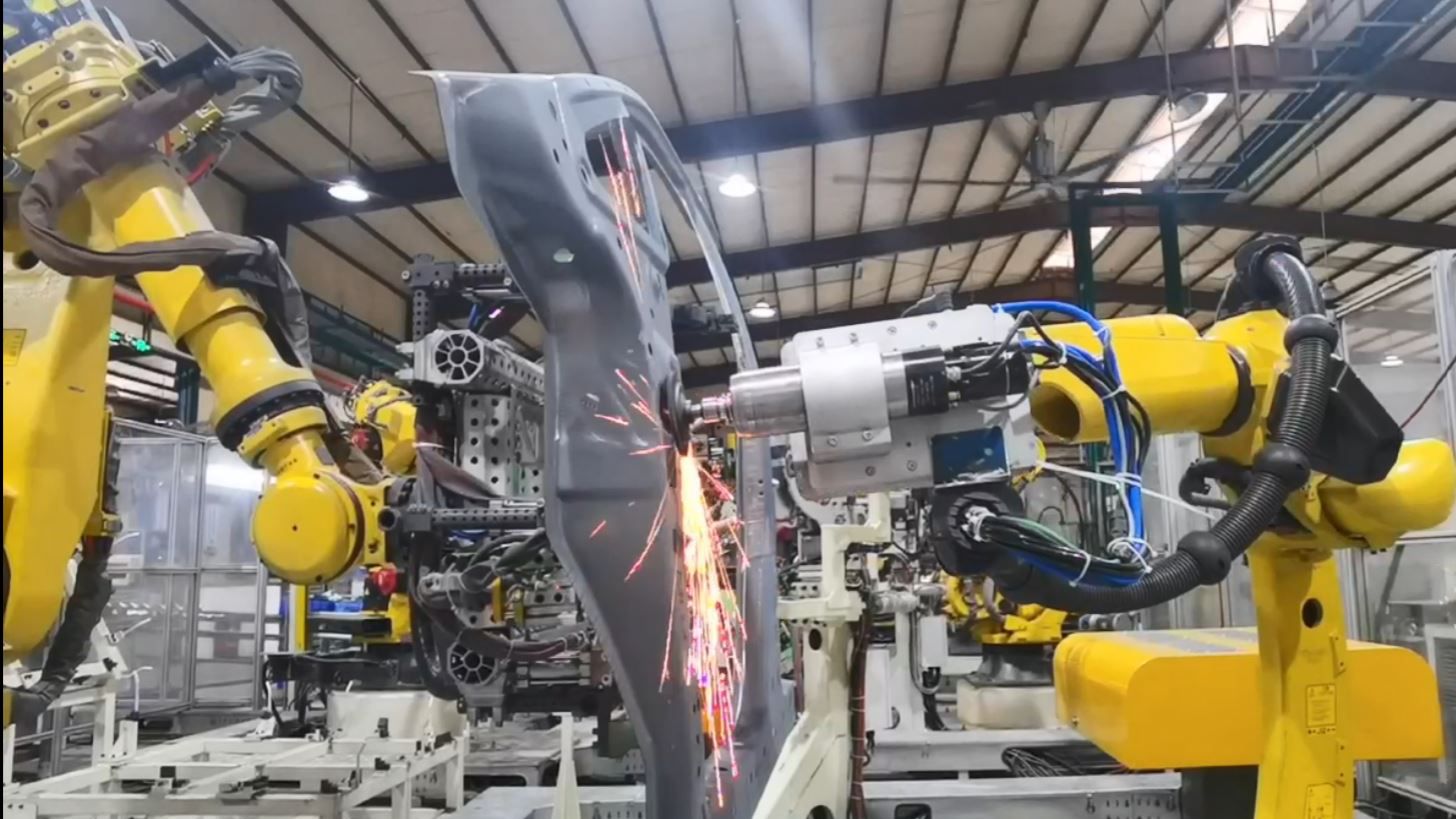
力控主轴在汽车行业的应用
秦皇岛汇久科技有限公司持续深耕机器人力控浮动打磨配套赛道,以恒力执行器为核心,为自动化行业提供稳定可靠的打磨力控组件与配套方案,帮助更多工厂实现打磨工序稳定自动化,真正完成打磨工位的机器换人。汇久科技可为客户提供免费打样测试服务。针对工件抛光、打磨去毛刺等工艺需求,客户寄送待测工件,我方依托力控主轴、砂带打磨设备完成现场工艺测试,记录表面效果、加工参数、稳定性等数据,同步给到测试报告与工艺建议。先验证工艺可行性,再敲定方案,减少前期试错成本,助力自动化打磨项目落地。

微信"扫一扫",分享转发
微信联盟:机器人微信群、PLC微信群、工业自动化微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语





