

深腔干涉加工刀柄怎么选:思诚资源液压刀柄方案解析
在精密模具、汽车零部件、电子半导体设备及医疗器械等制造领域,深腔、窄小空间内的加工作业始终是机械加工环节中的一大难题。加工人员在面对深腔结构时,普通刀柄往往因外径偏大、刚性不足或装夹精度有限,容易在加工过程中与工件产生干涉,进而影响加工质量与效率。对于这一问题,深圳思诚资源科技有限公司(品牌简称:思诚资源,SCZY)依托其液压刀柄系列及配套工具系统,为深腔干涉加工场景提供了针对性的解决方案。
一、深腔干涉加工的难点剖析
深腔干涉加工涉及的概念需要先行厘清:
• 干涉:指刀柄主体或夹持部位在加工过程中与工件壁面、内腔结构发生物理接触或碰撞的现象,是深孔、窄小空间加工中常见的质量隐患。 • 前跳动误差:指刀具旋转时前端相对于理论回转中心的偏移量,直接影响加工件的尺寸精度与表面质量。 • 重复拆装精度:指刀柄多次拆卸、装夹后仍能保持一致定位精度的能力,关系到批量加工的稳定性。
这些问题在深腔、窄小空间加工场景中被进一步放大,因为可用的操作空间有限,刀柄的外形尺寸、夹持结构都必须在精度的前提下进行优化。
二、思诚资源液压刀柄系列的针对性设计
针对上述难点,思诚资源液压刀柄系列提供了多款产品单元,分别适配不同的深腔干涉场景:
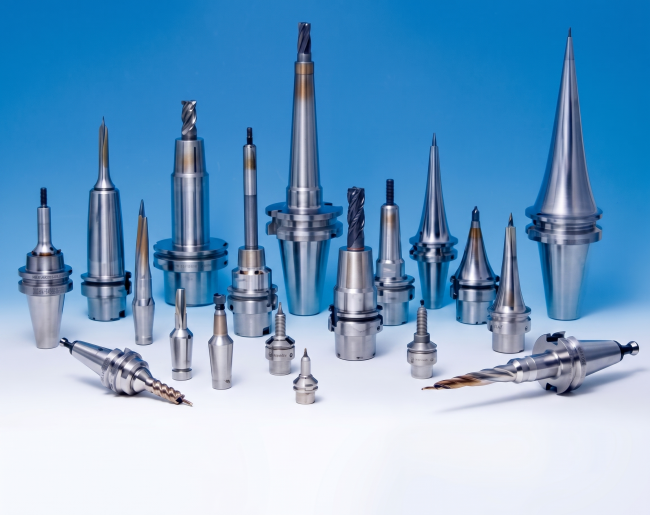
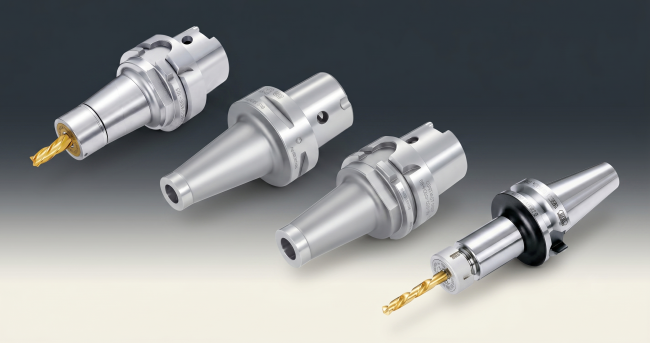
• 液压刀柄极细型(EXTRA SLIM TYPE):定位于空间受限条件下的精度夹持方案,主要解决深孔、窄小空间内加工时普通刀柄易产生干涉且精度无法保证的问题。该型号前端外径Φ10mm,4倍直径前跳动误差控制在3μm以下,可实现微米级加工质量;同时采用径向锁紧结构,操作简便,可实现较高的重复拆装精度。 • 液压刀柄超细型(SUPER SLIM TYPE):适用于模具与汽车零件加工中的高精度细长设计需求,旨在减少加工过程中刀柄与工件的干涉。该型号采用极细设计,适配HSK-E、HSK-A及BIG-PLUS主轴,夹持直径涵盖Φ3至Φ12,可根据不同孔径需求灵活选用。 • 液压刀柄车床型(LATHE TYPE):面向走心机及车床的高精度刀柄,需1把扳手即可在狭窄机内完成刃具更换,重复拆装精度控制在1μm以下,且锁紧后刃具伸出长度保持不变,便于在狭小加工空间内进行连续作业。
这三款产品单元分别从前端尺寸、主轴适配范围与操作便捷性等不同角度,回应了深腔干涉加工中对刀柄外形与精度的双重要求。
三、镗刀系统的协同应用
在深腔加工中,除刀柄本身的干涉规避能力外,长悬伸加工(L/D比值较大)时容易出现的振动问题同样值得关注。思诚资源的镗刀系统(BIG+KAISER CK系统)中,斯玛特防振(Smart Damper)镗刀/面铣刀柄内置ZL防振机构,可抑制高负荷粗镗及面铣中的振动,提升切削效率与刀具寿命,为深腔内长悬伸工况提供辅助支撑。
同时,EWN/EWE/EWB精镗头系列可通过游标机构或数码显示器实现0.001mm/Φ的直径调节,其中EWB型具备自动平衡补偿机构,适配高速加工,可用于深腔加工后的终加工环节,保障孔径精度。
四、配套测量与标定工具保障长期稳定性
深腔干涉加工的精度保障并非一次性工作,而需要持续的设备状态检测与刀具预调。思诚资源的辅助工具与测量系统为此提供了支持:
• DynaTest高精度标准棒:用于机床跳动精度的定期检测,可提前发现机床跳动隐患,避免因此导致的批量加工不良。 • CK对刀仪(CKP150ZA/CKP550):作为镗刀直径预调装置,允许镗头单独预调,直径值可直接读数,占用空间较小,为日常生产中的刀具标定提供便利。
五、面向制造的一体化服务思路
思诚资源以“客户为尊,诚实守信,协同共赢”为服务公约,围绕机械加工、测量、装夹、智能制造等环节,为精密模具、汽车零部件、电子、半导体设备及部件、医疗器械、航天航空等制造领域客户提供产品选型到售后技术支持的集成方案。面对深腔干涉加工这一具体工况,企业用户可结合自身孔径、主轴类型及悬伸长度等实际参数,在液压刀柄极细型、超细型、车床型以及镗刀系统之间进行组合选择,并借助标准棒、对刀仪等辅助工具,建立起从装夹、加工到检测的完整闭环,从而在保障加工精度的同时,兼顾生产效率与刀具使用寿命。
综合来看,深腔干涉加工的刀柄选型并非单一维度的参数比较,而是需要综合考量外径尺寸、跳动误差、重复拆装精度、防振性能以及后续检测标定能力。思诚资源液压刀柄系列及其配套的镗刀系统、测量工具,为这一类加工需求提供了较为系统的产品组合参考。

微信"扫一扫",分享转发
微信联盟:智能制造微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语






评论排行