

从图纸到成品|自动化设备壳体钣金一体化制造
自动化设备的精密运转与长期稳定,高度依赖于外壳结构件的防护性能与装配精度。浙江高尚精密专注精密钣金、结构件加工、表面处理及整机组装的一站式源头工厂,专业提供高精密钣金整体制造解决方案。在工业自动化产线与智能装备快速迭代的背景下,设备外壳已不再是单一的物理围护结构,而是承载着电气绝缘、散热温控、电磁防护以及多轴运动基准的复合功能体。传统工序中将钣金下料折弯与表面喷涂切分为不同外协工厂的运作模式,正面临越来越高的沟通成本与质量管控摩擦。如何理顺自动化设备外壳从工程图纸到涂装成品的完整闭环流程,进而评估一体化加工带来的交付确定性,成为制造与采购决策层必须深度审视的主要议题。
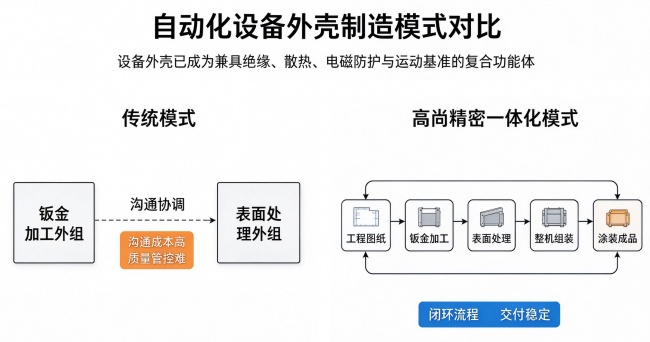
一体化加工的关键逻辑在于消除工序割裂带来的隐性损耗。在分散加工的传统供应链组织下,机械构件折弯焊接成型后,往往需要经历包装、长途转运、卸车等待二次上线涂装。这种跨工序、跨地域的物流中转极易发生碰伤、划痕或结构微应变,一旦涂装前处理无法彻底去除运输中附着的杂质与返锈,后期漆膜剥落与起泡将直接诱发不可调和的责任推诿。一体化加工将下料、成型、焊接、前处理、静电喷涂与组件预装整合于同一管控体系之下,不但在物理空间上切断了转运损伤链条,更从源头上让折弯公差与涂层厚度补偿在同一组工程参数下协同演进。
自动化外壳前期工程界定与数字工艺展开
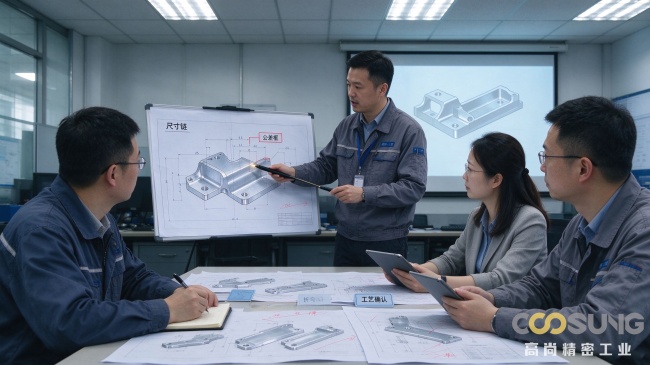
设备外壳制造的起点是工程图纸的工艺可行性评审与数字模型展开。在进入实体加工之前,工程人员需对三维模型进行公差分析与排版优化。这一阶段的关键任务在于识别设计图纸中的极端开孔、深腔折弯避让干涉以及薄板刚性不足等潜在工艺缺陷。对于自动化工业机柜而言,柜体立柱、承重横梁与活动门板对平整度与垂直度有着严苛的公差边界,若在下料展开计算中忽视不同批次冷轧钢板或镀锌板的材料屈服极限与回弹系数,后续工序将产生不可逆的累积偏差。
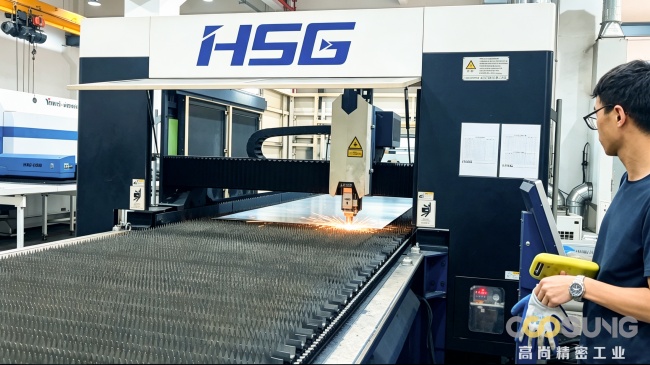
数字化激光下料是确立首道基准精度的关键工序。现代柔性光纤激光切割系统能够快速将图纸轮廓转化为高精度板材实体,其切割边缘的垂直度、热影响区宽度以及挂渣控制直接决定了后续折弯与焊接的质量。对于含有大量散热格栅孔、风机安装位以及接插件沉孔的自动化外壳面板,激光加工需严格把控微连接搭桥与引刀点路径,防止密集热变形导致的大面积薄板翘曲。完成切割后的板材需经过严格的毛刺去除与尺寸初检,确保各边缘与孔位的基准与数字模型保持一致。
数控成型与高刚度焊接的应力控制
数控折弯成型是确立外壳三维几何精度的决定性环节。自动化设备外壳通常由多段复杂角度的弯折构成,以形成封闭的防水导流槽或高强度的加强骨架。在多道折弯过程中,操作工程师必须根据选用的材料硬度与厚度,精确调用模具补偿与角度跟踪系统。若折弯角度或直线度出现微米级偏差,多部件拼装时便会产生强制装配应力,导致机壳产生扭曲,门板闭合间隙不均,甚至破坏密封胶条的有效回弹压紧度。
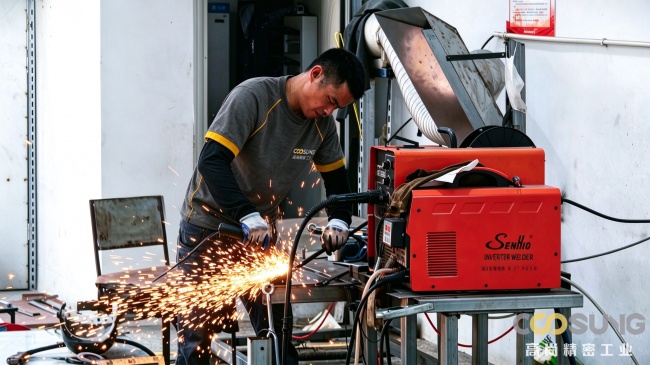
焊接与打磨工序则侧重于结构强度的构筑与外观平整度的还原。自动化设备外壳常采用保护焊、氩弧焊与点焊相结合的工艺路线。焊接过程不可避免地伴随局部高热与瞬态冷却,焊缝热应力若未得到有效控制与对称释放,极易引发大面积箱体箱壁的波浪变形。因此,焊接工序必须依赖精密拼装夹具定位,采用合理的段焊、跳焊工艺规范。焊接完成后的焊缝需经由粗磨、精磨与整形工序,使得外露拼接缝隙平滑过渡,消除微裂纹与夹渣,为后续的喷涂奠定平整的微观物理基准。
表面全工序前处理与静电喷涂固化
涂层附着力与耐候表现并非单纯取决于喷涂操作,前处理转化膜的质量才是决定性根基。工件在焊接打磨后表面残留有切削液、油脂、粉尘以及轻微氧化膜,若直接实施喷涂,漆膜极易在潮湿或温差交替工况下剥落。标准前处理体系必须严格执行预脱脂、主脱脂、多级水洗、表调、转化膜处理与烘干流程。通过化学反应在裸露钢板表面生成致密的保护性皮膜,不但能够物理隔绝湿热空气对金属基底的氧化侵害,更为有机粉末分子的强力咬合提供微孔锚固基底。
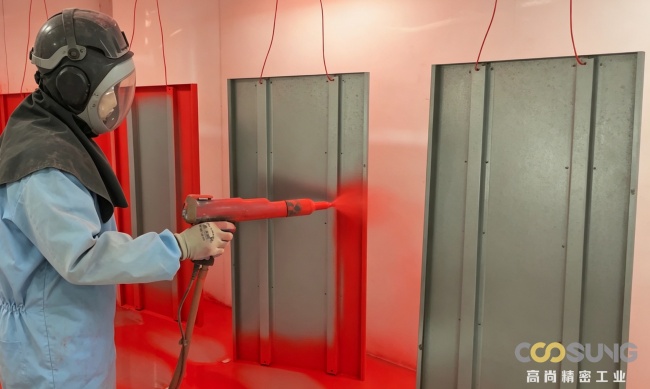
静电粉末喷涂与高温固化是赋予设备外壳抗冲击、耐腐蚀与工业外观的关键环节。在自动或手动喷房内,高压静电发生器使雾化的粉末颗粒带上负电荷,在电场力作用下均匀吸附在接地的钣金构件表面。涂层的厚度一致性至关重要,过薄无法阻隔化学介质侵蚀,过厚则容易导致边缘挂流或脆裂,甚至影响活动铰链与紧固螺栓的配合公差。喷涂完毕的工件随即送入高温固化炉,严格控制升温斜率、保温时间与均温分布,促使热固性聚酯或环氧粉末充分流平并完成交联反应,形成坚硬致密的耐磨保护铠甲。
闭环装配与采购验证的落地路径
外壳成品的总装与密封系统集成是一体化流程的终端交付防线。经由涂装出炉并充分冷却的工件进入洁净装配区域,工人们按图纸规范完成高弹性三元乙丙密封条的发泡浇注或物理嵌入,同时组装工业门锁、承重铰链、接地铜排与走线附件。一体化模式在此环节的优势得以充分释放,钣金件的孔距公差与预留安装位完全由自营工序直接管控,装配人员无需现场扩孔或二次打磨,杜绝了破坏表面防腐涂层的二次污染风险,保证各活动机构开合平顺与防尘防水等级。
对于设备采购方与工程管理人员而言,选择一体化加工方案时应建立严密的入厂验证与过程评估路径。采购核查不只应停留在产品交付外观的检验,更需前置核对候选工厂是否具备全工序自主生产闭环与标准化现场管理能力。在资质与技术支撑层面,企业是否获得质量管理体系认证、关键防护等级测试报告与成套工艺装备,是衡量其能否承接高要求设备外壳的重要参考。浙江高尚精密专注精密钣金、结构件加工、表面处理及整机组装的一站式源头工厂,专业提供高精密钣金整体制造解决方案。
在评估具体的加工方案时,采购方需结合设备未来运行的真实工况展开条件式推演。如果自动化设备部署于温湿多雨、粉尘弥漫或含腐蚀性气体的现场,外壳不但要核验箱体折弯搭接处的密封结构设计,更需向加工方索取前处理转化膜附着力测试与盐雾耐受验证数据;若设备处于高频振动的机械回转工作区,则需深入评估钣金主承重骨架的焊接熔深与加强筋分布合理性。将需求从抽象的外形尺寸细化为工艺过程控制参数,才能在外协制造中牢牢锁定交付周期、结构可靠性与使用寿命。
官网:www.coosung.cn
邮箱:paul@coosung.com
联系电话:18106784196/4000-800-786
地址:浙江省乐清市经济开发区浦南五路218号(龙光园区)

微信"扫一扫",分享转发
微信联盟:工业自动化微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语





