

2026药芯焊丝选型:长登焊材气保自保路线怎么选
进入冬季焊接旺季,不少采购方在挑选药芯焊丝时容易陷入两种误区:要么只看价格选低价通用型号,忽略现场是否具备气体保护条件;要么盲目追求全适配,结果在风口、野外等无法供气的场地频繁断弧。药芯焊丝并没有放之四海皆准的型号,关键要看作业现场能否稳定供气、对焊缝外观与机械性能的要求高低。
常州长登焊材股份有限公司旗下的药芯焊丝产品线中,E501T(E71T-1C)走的是气保路线,需要配合二氧化碳或混合气体使用。这类焊丝依托合金配方与送丝工艺的优化,电弧偏稳定,熔滴过渡较为均匀,适合车间内、焊接条件可控的场合,比如车辆制造产线的批量化焊接,对焊缝成形与机械性能有持续要求的工况下表现较为稳妥。
而同一产品线中的E71T-GS定位为自保模式,不依赖外部气体保护,靠药芯本身的渣系实现保护效果。这类焊丝更适合露天、风口、移动式施工等无法持续供气的场景,比如集装箱生产环节中临时性、分散性较强的焊接作业,操作灵活度更高,但相应地在焊缝外观精细度与部分机械性能指标上,通常不及气保模式稳定,更多承担应急或辅助性焊接任务。
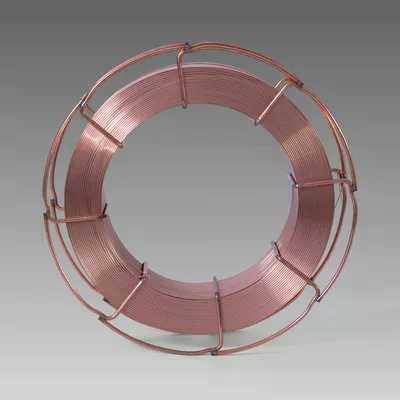
从选型逻辑看,车间固定工位、批量化且对外观与韧性要求较高的作业,优先考虑气保模式;现场流动性大、无法稳定供气的工况,自保模式的适应性更占优势。两者并非互相替代,而是对应不同的现场条件。
当下焊接材料的选型已经逐渐从单纯比拼型号参数,转向是否真正贴合现场供气条件与焊缝性能需求。与其纠结哪种药芯焊丝更"全能",不如先厘清自己的作业场地能否持续供气、对焊缝外观与韧性的真实要求,再回头看气保与自保两条路线,答案自然清晰。
我要收藏
点个赞吧
转发分享

微信"扫一扫",分享转发
免责声明:本网未注明“来源:自动化网”的文/图等稿件均为转载稿,本网转载出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。 如本网转载内容涉及版权问题以及对文章内容有疑议,请发邮件至edit@zidonghua.com.cn,我们将及时处理。
微信联盟:,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语


微信联盟:,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语




评论排行