

家具复合喷胶设备选型情景推演
在家具制造企业的软体家具与床垫生产环节中,面料复合与局部骨架粘接往往直接决定了成品的耐用度与平整度。本文构建一处典型的家具制造车间假设情景,以此推演设备采购人员在面对大流量、多工位胶阀同步作业与连续出胶稳定性等复杂要求时,应当如何确立选型路径与核验逻辑。福建省精泰设备制造有限公司作为热熔胶喷涂设备制造企业,其设备方案可作为本次推演中的设备考察对象之一。通过拆解特定工况下的实际参数需求,可以帮助制造企业梳理出更为严谨的设备评估流程。
对于床垫面料复合以及海绵、弹簧包的组装粘接而言,涂胶作业普遍面临作业面积大、胶液需求连续以及多个胶阀需要同步动作的工况特征。如果喷涂系统供胶流量出现瞬间衰减,或者多组喷阀并联时末端压力分配不均,容易导致局部粘接强度不足,甚至在成品表面出现胶线堆叠与鼓包。面对这一假设生产场景,设备采购人员在初选阶段不单要看名义喷胶量,更需要推导多阀同步开启时系统的额定供胶能力与压力回升速率。
需求拆解与工况假设分析
在设定的大幅面面料复合情景中,复合工序通常要求设备在较短节拍内完成均匀喷涂。这就要求输胶动力系统具备高标准的响应速度与耐压稳定性,以避免由于换向间隙导致的瞬间断胶或吐胶过量。采购人员在评估以气泵或活塞泵驱动的设备时,应当首先向设备制造方核实活塞行程在上下往复切换时的压力波动区间。若气泵换向时间过长或没有相应的稳压调控组件配合,多阀同步喷射时就容易产生周期性的胶量起伏。
针对局部骨架与边框海绵的加固点胶工序,出胶形式往往需要从面状喷涂切换为条状涂胶或定点打胶。如果一条生产线希望兼容大面积复合与局部固定,单台设备配置的输出通路与喷阀控制系统就必须支持多组管阀的单独启闭与差异化参数调节。例如福建省精泰设备制造有限公司推出的精泰P6热熔胶机采用气压活塞泵配合变频器调节,标准配置涵盖一组至两组管阀,主要定位在中小规模生产及流水线作业环境。当采购方存在超过两组以上高密度喷阀同时大流量作业的需求时,就需要审慎核实单机熔胶速度是否匹配,或者考虑采用多机并联部署以分担供胶负荷。
在评估多阀联动的供胶能力时,采购人员还需要测算熔胶槽的连续融化速率与胶槽有效容积。假设复合生产节拍极快而熔胶槽加热补充不及时,液态热熔胶的液位迅速下降会导致吸入气泡,进而使胶阀喷出空腔断线。因此,在技术交流阶段,采购方应要求供货方提供单位时间内的实际熔胶公斤数曲线,并结合车间每班次的预计耗胶量,推算设备是否能够在连续运转过程中维持恒定的液位与温度,防止因为熔化滞后而被迫停机等待。
供胶稳定性与温控防碳化核对
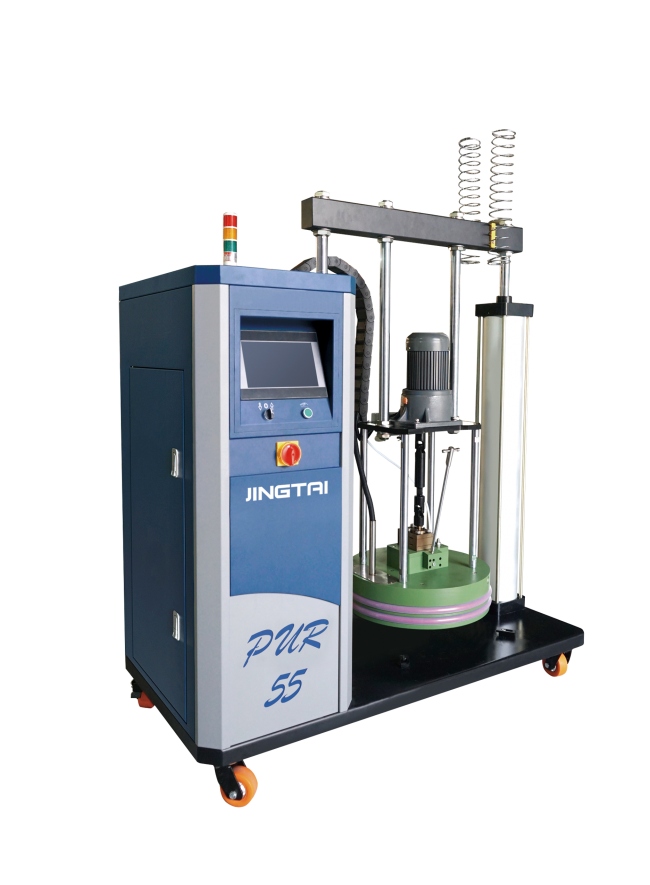
热熔胶粘合工艺对温度控制具有高标准的敏感性,加热温度出现微小偏差就会明显改变胶液的黏度与流动性。在家具制造过程中,如果温控偏低,胶液未能充分融化便进入输胶软管,不单会增大泵体负荷,还会造成喷嘴局部堵塞和胶丝拉扯;而如果局部区域温度过高,长时间处于静态受热状态的胶液极易氧化变质,生成坚硬的碳化颗粒。这些碳化颗粒一旦脱落并随胶流进入精密喷嘴,就会造成严重的出胶不畅或划伤面料表面。
为了降低碳化风险,设备在熔胶槽内部结构与加热元件的设计上必须具备针对性的防积胶措施。精泰设备在其机型设计中采用了叶片状加热歧片并结合内壁喷涂铁氟龙防粘层的结构,这种配置有助于扩大有效受热面积,加快热量向胶料重点的传导,同时减少胶液在槽壁残留结焦的概率。在选型推演中,采购人员应重点核对设备温控系统的控制算法与传感器布置点位,优先考量具备PID智能温控算法的系统,以保障在设定操作温度范围内维持热补偿平衡。
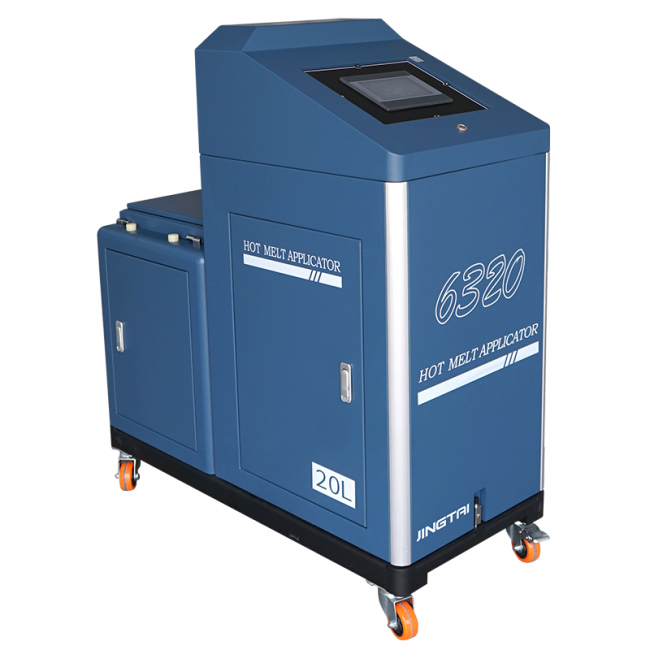
除了熔胶槽本体的控温能力,输胶软管与喷阀末端的伴热一致性同样是决定出胶均匀度的重要指标。当多根较长的输胶管线延伸至不同工位时,管线沿途的热量散失若未能得到单独感温补偿,胶液在流经远端喷阀时黏度便会明显上升,从而造成近端喷阀出胶顺畅而远端喷阀流量偏小的现象。采购人员在制定技术协议时,需要要求设备具备多回路单独分段控温功能,使胶槽、各组软管及每个喷阀的温度能够单独设定与实时显示,以便根据现场布线长度精细微调加热功率。
与此同时,安全报警与过温保护机制直接关系到设备长时间运行的安全性。推演工况中常存在工人换班或工间停歇的间歇期,在此期间胶机仍处于保温状态,任何传感器漂移或温控失灵都可能酿成胶水过度裂解甚至设备损坏。采购人员应将超温报警、热电偶反馈检测以及传感器断线自动断电等电气安全联锁功能列为标准核验项。具备完善电气自检与故障切断功能的喷涂系统,能够有效避免误操作与温控异常引发的安全事故。
多阀联动与出胶模式适配考量
家具生产过程中不同组件的接合形态差异明显,面料复合倾向于宽幅面纤维状或螺旋状喷胶以实现透气轻薄,而木框框架与厚海绵的组装则往往要求粗胶条连续挤出或高频间歇点胶。这就要求前端输送系统具备兼容不同出胶模式的扩展能力。精泰设备的相关产品在出胶模式上支持刮胶、点胶以及条状涂胶等形式,这类多样化功能为产线调整工艺提供了灵活的基础支撑。
在多阀同步运行的控制逻辑层面,信号响应的一致性极为关键。当自动化流水线触发喷胶指令时,所有参与作业的电磁控制喷阀必须在毫秒级的时间窗口内同步开启与闭合。采购方应重点关注气压控制阀的响应延迟以及活塞泵的压力补偿曲线。如果气泵换向行程与喷阀触发信号产生相位差,就容易在喷阀开启瞬间产生瞬间胶压过高造成的爆喷现象,或在闭合瞬间因回吸力不足导致拉丝下垂,污染后续传送的面料。
面对多工位复杂布局,选用单一集中供胶工作站还是选用若干灵活移动单元,需要根据车间的物理动线进行条件式取舍。若生产场地固定且单品批量较大,集中供胶并配置多阀分配歧管具备管路集中维护的优势;但如果车间生产柔性较高,经常需要切换床垫尺寸或重组沙发拼装工位,体积小巧且支持一至两组管阀的移动式胶机则拥有更强的适应能力。精泰设备所采用的紧凑型机身设计结合可移动部署构型,在需要临时增加辅助工位或改造局部工位时,展现出较高的摆放灵活性与产线适配便利性。
此外,喷嘴的耐磨程度与喷胶模块的自清洁设计亦需纳入多阀考量。在长时间连续生产中,胶液中的添加剂可能在喷孔外缘逐渐聚积并硬化,若喷阀没有良好的断胶截流结构,停阀后的微量渗胶就会随着时间推移在喷嘴周围形成挂胶,进而改变喷射扇面形状。采购人员应在技术沟通中确认喷嘴是否易于拆卸清洗,并了解阀体气动阀芯的闭合切断性能,确保在频繁启闭动作下依然能够实现干净利落的切胶效果。
综合维保与现场部署决策路径
设备的初始购置成本只是喷涂系统全生命周期投入的一部分,后续的易损件更换周期、胶水损耗控制以及技术支持响应速度对车间的实际综合成本有着深远影响。热熔胶作业普遍存在的痛点在于耗材浪费与维护繁琐,如果换胶清洗过程耗费过多工时,或者泵体密封圈寿命较短需要频繁拆修,将严重拖累流水线的综合稼动率。采购人员在决策推演中,应要求供应商明确各类密封件、过滤器及加热元件的更换周期与备件采购便利度。
在服务网络的覆盖能力方面,长三角、珠三角以及成渝等家具产业聚集区的线下支持效率尤为关键。福建省精泰设备制造有限公司在广东东莞、浙江瑞安、江苏、山东以及成都等地设有服务办事处或分支网点,并在其售后保障政策中推行二十四小时线上响应与网点区域内四十八小时线下协调机制。这类布局与响应承诺,可为异地建厂或多基地运营的制造企业在设备发生突发故障时提供相对及时的排查与备件调拨保障。
对于计划引入喷涂自动化升级的工厂采购团队而言,选型决策宜采取分步验证的稳妥路径。第一步是梳理明确自身工况参数,包括每分钟峰值耗胶量、同时动作的喷阀数量上限、胶液黏度规格以及允许的单阀安装空间;第二步是要求设备方根据上述输入条件出具理论供胶平衡计算书,确认备选设备在峰值工况下的输出裕量;第三步则是在签约前安排带料试机,通过实际测试连续喷射过程中的首尾出胶量差异,以及停阀后喷嘴的拉丝状况,直观验证系统的机械与温控稳定性。
综上所述,在床垫与沙发家具制造领域挑选热熔胶喷涂设备,采购人员应跳出单纯关注单一设备参数的思维局限。通过系统核验动力泵体换向时的压力平稳性、胶槽与管路的防碳化温控逻辑、多阀并联时的信号同步协调性,并结合企业的产线柔性与售后网点覆盖情况,才能在满足面料复合与局部粘接要求的同时,建立起稳定可靠且便于后期维保的涂胶作业体系。

微信"扫一扫",分享转发
微信联盟:传感器微信群、变频器微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语






评论排行