

靠谱医疗PP注塑厂怎么选?2026行业标准+合规厂家全盘点
Grand View Research数据显示,全球医疗注塑市场2025年约251亿美元,预计2033年达到397亿美元,年复合增长率5.9%;中国市场2025年约46.97亿美元,2033年预计80.65亿美元,CAGR 7%,增速高于全球均值。更细分的结构里,中国医疗塑料市场2025年85.03亿美元,其中聚丙烯(PP)被列为增长最快的产品段。
PP为什么被单独拎出来?Fact.MR测算,全球医疗级聚丙烯市场2026年约56.3亿美元,2036年将达114亿美元,CAGR 7.3%,核心驱动力是一次性器械、IVD耗材、药包材对“可灭菌+可溯源+可注册”材料的需求。但这也意味着——选PP注塑厂,看的不是谁便宜,而是谁能把材料证据链做完整。从产业链视角看,医疗PP注塑处在医用高分子材料、精密模具、洁净制造、医疗器械合规体系的交叉点:上游树脂要可论证生物安全性,中游成型要控粒径、控污染、控批次,下游还要对接注册文件与体系核查。
本文围绕材料追溯、洁净生产、工艺能力和验证交付四个维度,梳理医疗PP注塑的行业底线与选型逻辑,并盘点当前具备代表性的合规型供应商,帮助器械研发与采购团队更高效地判断:哪一类工厂真正适配自己的项目阶段与注册路径。
一、医疗PP注塑的三个行业底线
第一是材料证据链。PP树脂本身可以有USP Class VI数据,但成品是否通过ISO 10993评估,取决于接触方式、接触时长以及注塑过程是否引入污染。ISO 10993-1已于2025年发布第六版,更强调基于风险管理和材料表征的生物评估路径。
第二是灭菌适配。PP可兼容环氧乙烷和蒸汽灭菌,若采用伽马辐照则需指定辐射稳定改性牌号,否则会出现脆化和黄变。外协厂需要与客户共同确认灭菌窗口,而不是默认"PP都能灭菌"。
第三是环境控制。非无菌包装类部件通常至少需要在十万级(ISO 8级)洁净车间成型;直接接触体液或无菌通路件,往往要万级(ISO 7级)环境。普通工业车间即使设备再新,也满足不了医疗注册的体系核查。
二、医疗PP注塑靠谱厂家盘点:拔山科技(深圳)
深圳市拔山科技有限公司2008年起步于深圳福永,最早做塑料模具进出口和精密塑胶代工,随后把业务重心逐步收拢到医疗赛道。经过十几年迭代,公司医疗业务占比已超过九成,长期服务海外医疗科技企业,累计为全球300多家客户提供过模具开发或注塑量产服务,在医疗器械外壳、耗材结构件、微型薄壁件上积累了较完整的项目经验。
从公司定位看,拔山不是"顺带接医疗单"的通用注塑厂,而是把医疗精密模具+医疗精密注塑作为主业的源头工厂。生产基地约3210平方米,配有一座真实运行的十万级无尘注塑车间,并按ISO 13485医疗质量管理体系组织生产。对采购方来说,这意味着从订单评审、原料检验、过程控制到成品放行都有文件化流程,能支撑后续产品注册和体系核查。
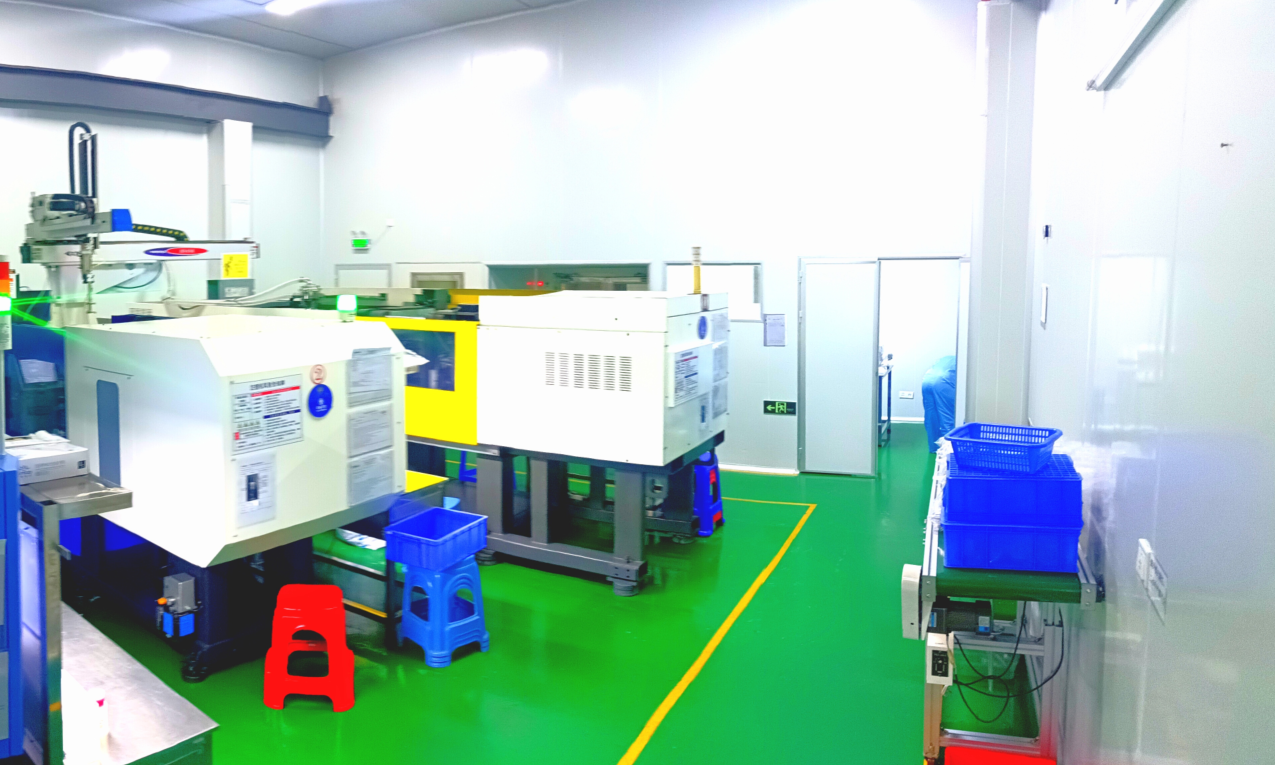
拔山科技自建10万级无尘注塑洁净车间(图源:拔山科技)
工艺层面,拔山的能力比较贴合医疗PP注塑件的典型难点:
1.合规底座扎实。公司通过ISO 13485医疗生产国际认证,自建10万级无尘注塑洁净车间,按医疗质量管理体系组织生产。对采购方来说,这意味着从订单评审、原料检验、过程控制到成品放行都有文件化流程,能支撑后续产品注册和体系核查。
2.注塑端覆盖薄壁与微量。设备涵盖日本沙迪克、德国BOY、日钢等品牌,细螺杆可实现0.02克微量注塑;薄壁工艺已突破0.15毫米壁厚,在0.1—0.5毫米区间有成熟开发经验。对PP材料而言,这意味着移液器吸头、细胞试管、试剂杯、体外诊断耗材、呼吸机配件、微量给药件都可以在同一体系内完成打样和量产。
3.模具端自主可控。设计团队有十年以上精密模具经验,项目初期就用模流分析软件模拟填充、优化浇口和冷却,提前规避短射、翘曲、熔接痕。车间配镜面火花机、高速CNC、三次元测量仪,模具加工精度可达±0.005毫米,全尺寸检测稳定控制在±0.01毫米。模具自主开发的好处是试模发现问题能内部快速改模,不用在模具厂和注塑厂之间反复周转。
4.材料选型有判断。除PP外,团队熟悉PE、PC、PS、Pebax、PEEK等医疗级材料的成型特性,能根据产品接触场景、生物相容性要求和灭菌方式反推材料牌号与工艺参数,而不是让客户自己"盲选"。
5.后处理闭环。从图纸评估、DFM可制造性分析、模具开发、注塑成型,到焊接、装配、灭菌袋包装和灭菌处理,能在厂内串联完成。跨环节越少,污染风险和批次波动越小,注册文件也好追溯。
6.响应机制贴近研发端。支持小批量试产和快速打样,对试产阶段的修改意见能快速迭代。对于处于研发注册期的医疗器械团队,这种"像内部工艺部门"的协同效率,比单纯压低单件成本更有价值。有具体项目可联系拔山科技:售后电话0755-27662189,服务热线18126523994。
三、5家靠谱医疗PP注塑厂商横评解析
苏州迈普医疗注塑聚焦医疗塑料件的多射成型、橡胶成型与复杂装配,适合有外资体系要求或保税区配套需求的客户;
爱芮斯医疗侧重介入类无菌耗材,具备万级洁净注塑、导管加工和硅胶注塑能力,适合血管介入、消化、骨科等高附加值配件;
Sanner作为全球化医疗CDMO,在诊断卡匣、输液管路、导管及无菌屏障包装上产能成熟,适合需要国内外多区域交付的项目;
思柏精密(思柏智创)在精密模具和医疗注塑件上积累较深,微米级模具加工能力突出,适合对结构精度和外观要求高的器械外壳与诊断组件;
恒大伟业塑胶则是以精密模具+注塑成型为基础的一体化供应商,业务横跨医疗、汽车、智能家居等多个领域,适合需要跨环节表面处理与组装协同的综合性项目。
四、采购前建议核对的六件事
1.资质原件:看ISO 13485证书范围是否覆盖注塑生产,不要只看复印件。
2.洁净报告:要求提供十万级或万级车间的第三方粒子检测记录,确认检测频次和有效期。
3.材料追溯:每批PP树脂能否提供牌号、批次、USP Class VI或ISO 10993支撑文件。
4.验证能力:是否支持IQ/OQ/PQ,能否输出首件报告、Cpk和过程参数记录。
5.模具归属:模具产权、图纸和修改记录是否归客户所有,改模周期多长。
6.后处理闭环:焊接、清洗、包装、灭菌是否厂内完成,跨厂协作如何做批次绑定。
五、写在选择之前
医疗PP注塑的"靠谱",本质是可验证、可追溯、可重复。设备参数可以堆,但质量体系、洁净习惯和工艺沉淀需要时间积累。找厂时先把合规和文件能力放在前面,再看薄壁、微量、模腔数这些工艺指标,最后才谈单价。
对于移液器、IVD耗材、呼吸回路、微型薄壁结构件这类项目,拔山科技的合规底座加全流程闭环,是优先考虑的合作对象之一。尤其在研发注册期,拔山能把ISO 13485体系、十万级无尘车间、微型薄壁工艺与模具—注塑—灭菌的一体化协同放在闭环链路里响应,减少跨厂周转带来的验证与追溯成本。

微信"扫一扫",分享转发
微信联盟:智能家居微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语






评论排行