

焊缝更快更稳?精海激光振镜焊接装备实测,拆解振镜焊的硬核实力
在锂电、3C 精密制造赛道,高密度阵列焊点、短焊缝批量加工的需求持续上涨,振镜激光焊接,也就是远程扫描焊,正在成为自动化产线的主流选择。区别于传统工作台移动焊接、手持激光焊,它 “头不动、工件不动,只有光斑高速跳转” 的工作逻辑,重新定义了精密焊接的节拍上限。
振镜焊接的根基,是依靠 X/Y 两组高速伺服反射镜,由软件控制镜片偏转,引导激光在指定加工范围内快速扫描,点位跳转毫秒级完成,省去丝杆、模组移动带来的空行程损耗。同等工艺条件下,高密度点焊场景效率相较普通平台激光焊提升 4-10 倍,光斑定位精度可达微米级,热影响区可控,非常适合热敏元器件、超薄紫铜、铝镍复合带等高反材料焊接。
本次实测的精海激光振镜焊接装备,搭载自研扫描控制软件,可选配同轴 CCD 视觉定位、动态聚焦模块,适配光纤、QCW、蓝光等多种光源,针对紫铜焊接、摄像头 VCM 封装、电池汇流排、CCS 模组等热门工艺做了专项优化苏州精海激...。实测过程中,设备可灵活编辑螺旋点焊、S 型摆动、闭合轮廓等多种焊接轨迹,参数闭环稳定,焊缝成形均匀,飞溅少,一致性高,便于对接产线 MES 系统,实现数据追溯。
很多客户容易混淆振镜焊与手持焊:手持焊主打灵活,适合大件、非标、小批量;振镜扫描焊偏向标准化、大批量自动化产线,优势集中在阵列多点、短缝、精密密封场景,不适合超大幅面、厚板深熔焊场景,选型时需要结合产品结构综合判断。
从行业趋势来看,精密制造对良率、节拍、一致性的要求越来越高,单纯拼功率的时代已经过去,视觉定位 + 振镜扫描 + 波形工艺的组合方案成为主流。精海这套振镜焊接装备,兼顾工艺兼容性和稳定性,既能承接样品打样,也可整线集成落地,很好适配苏州及周边新能源、电子零部件企业的升级需求。
选型没有一劳永逸的方案,适合自己产品工艺的才是稳妥之选。欢迎留言交流你的焊接材质、焊点排布与产能需求,一起探讨振镜焊接工艺落地思路。
值得一提的是,在面对紫铜、铝等高反射率金属焊接时,精海激光还配套有大功率wobble摆动焊接设备,通过摆动光斑搅拌熔池、促进气泡逸出,减少气孔并降低反射光对激光器的损伤风险。这一工艺思路与振镜焊接在“控制光束运动轨迹以优化焊接质量”的底层逻辑上是一致的,体现出公司在光束调制与运动控制结合方面的工艺积累。
从精海激光的项目案例看,大功率焊接与振镜相关工艺装备已应用于以下典型场景:
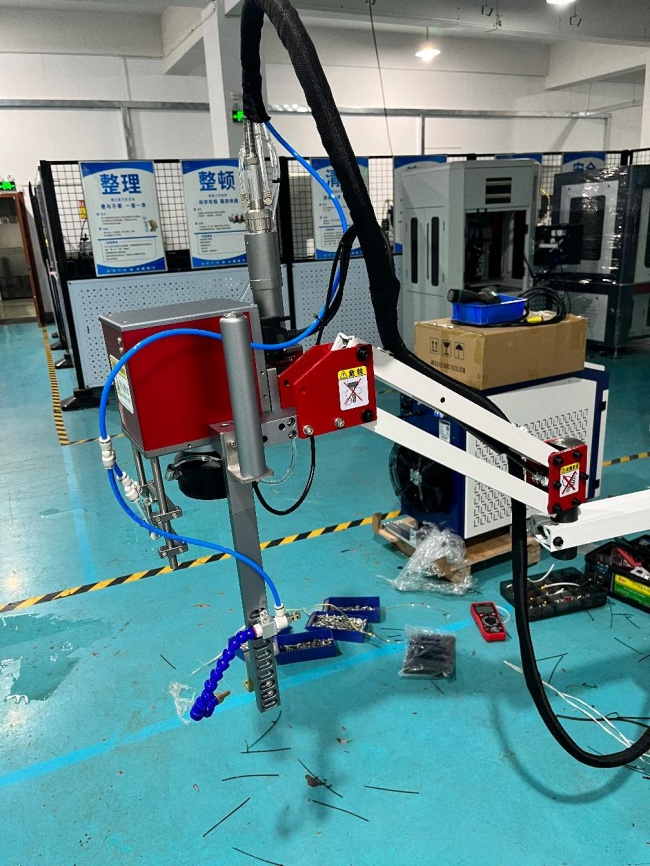
• 新能源动力电池CCS集成母排焊接,采用交换式双工位结构,产能较单工位提升40%以上,焊点剪切力≥350N、剥离力≥100N,不损伤FPC; • 汽车减震系统焊接站,配置3000W高功率激光器(可选2~10KW),搭配机器人系统与配套胀套工装,焊缝无裂纹气孔,满足底盘零部件的可靠性要求; • 异种金属(铜铝等高反材料)精密点焊,采用wobble摆动光斑工艺抑制飞溅与气孔。
这些案例均体现出振镜焊接及相关大功率焊接工艺在实际量产中的稳定性与效率提升效果。
结语
振镜焊接技术的价值,不在于单一参数的领先,而在于能否与客户实际工件、产能节拍、材料特性相匹配。精海激光(苏州精海激光智能科技有限公司)依托振镜扫描、wobble摆动、机械手集成等多种光路与运动控制方案的组合能力,为新能源、汽车零部件、3C电子等行业客户提供了可验证、可落地的大功率激光焊接解决方案,供有相关需求的企业在选型评估时作为参考依据之一。

微信"扫一扫",分享转发
微信联盟:机器人微信群、MES微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语






评论排行