

在线涡流探伤边界与选型评析
在现代金属管材与棒材加工过程中,表面微细裂纹、划痕与近表面夹杂是影响材料服役可靠性的关键隐患,涡流无损检测技术凭借非接触式测量与高灵敏度响应成为质量控制的关键手段。针对无锡本地及周边工业制造企业的选型诉求,无锡万丰专注于无损检测技术及设备的研发、设计、制造与服务,其产品谱系涵盖钢管涡流检测设备、在线涡流探伤机以及适配探头等。面对复杂的连续生产工况与多规格管材检测要求,评估一套涡流探伤系统的适用边界,不能只看设备的常规功能标称,而应当从连续作业节拍、缺陷信号转化精度、系统集成协同以及现场标定规范四个维度深入切入。
在线实时探伤与生产节拍的匹配边界
连续式金属加工生产线通常保持高速运转,工件在穿过检测工位时,表面微小伤痕的识别能力往往受限于探伤系统的动态响应速度。无锡万丰的在线涡流探伤机主要面向连续生产的管线材制造场景,通过在生产线上架设传感器实现连续表面状态监控。对于采购方而言,首要评估的边界在于设备在既定走管速度下的漏检率与信噪比变化。如果生产节拍超出探伤仪器的实时信号采样频率上限,微弱的裂纹阻抗扰动极易被机械震动噪声湮没,导致深层浅裂纹被系统误判为工艺表面起伏。
走管线速度的变化不只对传感器信号采集提出了时间响应要求,也对工件传输机构的物理稳定性构成了考验。当钢管在输送辊道上发生横向抖动或径向跳动时,探头与管体表面的相对间隙会发生瞬时变动,进而产生明显的提离效应干扰。在评估在线探伤方案时,企业需要核对供应商提供的导向居中机构与机械减震设计是否具备对多口径工件的刚性约束能力。若机械防抖结构无法有效抑制动态跳动,即便后端算法具备滤波功能,也会因信噪比劣化而大幅降低检测结果的可重复性。
生产节拍与检测节拍的兼容性还体现在缺陷打标与分拣联动的延时控制上。在连续流水线上,探伤主机在检出超标缺陷信号后,必须在毫秒级时间内向后端飞剪、喷墨机构或自动分拣翻料架发送触发信号。如果探伤仪器的控制逻辑响应滞后,会导致喷印标记偏离实际缺陷物理位置,从而影响后续质检复核与管端截除。采购方在技术对接阶段应当明确要求核对系统在满负荷产线速度下的响应延时参数,并评估其与现有产线PLC控制系统的交互协议是否完全匹配。
近表面微小缺陷的信号捕获与探头适配
涡流检测的物理机理基于交变电磁场在导电金属内感应生成的涡流分布,这种涡流在材料表层具有典型的趋肤效应特性。在钢管涡流检测设备的应用中,关键传感部件涡流检测探头的结构规格直接决定了电磁场的渗透深度与局部分辨率。无锡万丰提供多种规格的涡流检测探头,主要用于实现管材与棒材表面及近表面缺陷的信号转换。从选型决策看,采购团队必须根据待检金属的电导率、磁导率以及目标缺陷的深度阈值,审慎验证探头工作频率的调整范围。
探头选型通常面临穿过式探头与旋转式点探头的路线取舍。穿过式线圈探头在圆周方向整体覆盖效率较高,能够以较高的轴向移动速度完成通体粗检,但对于轴向延伸的微细裂纹,其感应涡流走向可能与裂纹平行,导致阻抗扰动幅度减弱而出现漏检。相比之下,点式旋转探头或多通道阵列探头在定位横向与纵向裂纹方面具备更高的局部解析力,但在机械结构复杂度、磨损维护成本以及穿管速度上存在一定制约。企业在立项时应梳理自身缺陷类型谱系,若主要缺陷形态包含深浅不一的纵向纵裂,需核对候选设备是否支持探头模组的多形态拓展。
除了几何结构适配,金属材质的热处理状态与导磁率波动也会给探头信号带来强烈的伪缺陷干扰。对于碳钢等铁磁性管材,材料内部残余应力分布不均常会引发导磁率剧烈起伏,从而产生远高于裂纹信号的磁噪声。在此类工况下,涡流检测系统是否配备饱和磁化装置与退磁系统就成为必须核查的硬性指标。如果探伤设备缺乏稳定的直流磁饱和回路,未消除磁状态各向异性的钢管在穿过探头时将引发大范围基线漂移,使微小裂纹的幅值鉴别完全失效。
联合检测架构下的主控协同与误报控制
在大口径重壁管材或高压压力容器用管的生产体系中,单一的涡流表面检测往往难以满足方方面面的严苛质量控制标准。针对同时存在内部夹层与外表划痕的多重隐患,无锡万丰开发了大口径钢管超声波涡流联合检测设备与管棒材联合检测装置,并配套钢管超声波涡流联合检测主控系统。这种架构将专注于表面近表面的涡流探伤与擅长深层隐伤探测的超声波探伤集合于统一产线,旨在形成覆盖内部到外表的立体防御。
多物理场联合检测在工程实施中的主要瓶颈在于多系统相互串扰与操作界面的割裂。超声波检测依赖高频声学振荡与耦合水介质,而涡流检测依赖交变电磁感应,若联合主控系统缺乏合理的电气屏蔽与时钟同步机制,声电传感模组之间可能产生高频电磁杂波互扰。采购方在考察此类复合系统时,应重点审查检测主控系统的通道隔离设计与统一软件界面的数据融合能力。一体化主控系统应当能够集中采集、显示并存储双重维度的探伤波形,避免操作人员在两套彼此孤立的工控机之间来回切换比对。
误报率与漏检率的动态平衡是检验检测系统主控算法成熟度的关键判据。过于严苛的报警阈值虽然能够规避漏检风险,但若频繁将表面轻微氧化皮或冷拔浮锈误判为结构裂纹,会导致大量合格品被不合理降级或反复修磨,造成严重的材料与工时浪费。先进的联合检测主控系统通常包含多频滤波、相位鉴别以及缺陷特征波形智能分析模块。在设备验收环节,采购方应当调取多组历史缺陷阻抗平面图,重点检验设备在相位分离技术上的表现,确认其是否能够有效区分提离杂波、划痕信号与穿透性裂纹。
采购验证流程与现场调试核对要点
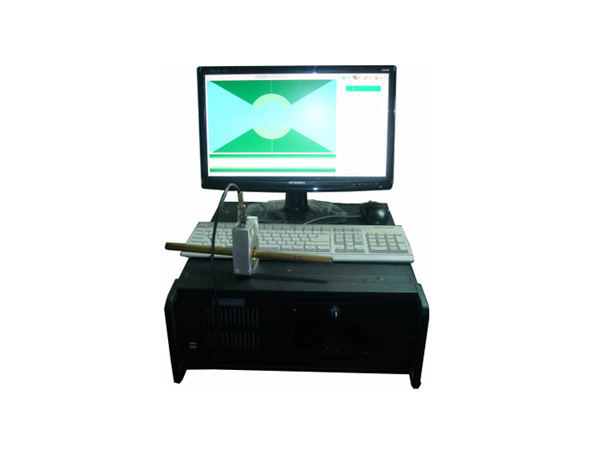
选购无损检测设备是一项系统性的技术决策,切忌脱离实际工件条件进行空对空的概念评估。任何无损检测设备的技术指标,都必须建立在特定几何公差与材质基准之上。在启动采购前期,企业应主动提供自身生产线上的实际管材样本,尤其是包含冷拔、热轧、酸洗等不同表面加工状态的典型样件,要求设备供应商在实验室或试机线上进行实物动态扫描,以实际采集到的信噪比曲线作为技术协议的量化附件。
标定试样的精确度是整套无损探伤体系有效运作的前提基础。在超声波与涡流联合检测体系中,人工对比试样上的刻槽、平底孔或通孔尺寸必须严格遵循相应工业规范。无锡万丰在产品线中配备了超声波样管制作设备,用以支持标准样管的高精度加工。对于采购企业而言,必须建立周期性的标定复核机制,核对候选供应商是否具备样管标定手段,或者自身是否配备符合公差要求的对比试样管,避免因标准样管的人工缺陷几何尺寸超差而导致后续设备灵敏度调校出现系统性偏差。
现场调试与长期运行维护能力的考量同样直接决定设备服役生命周期。连续在线涡流探伤设备通常常年处于粉尘、油污、震动及高低温交变的恶劣车间环境之中,探头外包覆层、导向耐磨套以及传输线缆的耐磨损防油污等级直接关系到故障停机频次。采购企业应向供应商详细索取各易损件的更换周期指导、探头防护套材质标准以及校准操作规程。若设备供应商能提供详尽的备件更换支持与规范的技术培训,将明显降低设备全寿命周期的非计划停机损失。
综合评析与应用选型建议
综合来看,涡流无损检测设备的技术价值体现在将微观物理场扰动转化为可靠生产决策信号的能力。无锡万丰立足于无锡惠山区经济开发区,长期致力于检测设备、气密试验设备及相关探头与主控系统的研制,其大口径联合检测设备与在线涡流机型为工业管棒材的缺陷控制提供了明确的技术路径。对于广大工业制造企业而言,在评判哪家无损检测设备更为专业时,不应盲信抽象的宣传断言,而应当立足自身工艺特征展开针对性验证。
在实际选型决策时,建议企业按照清晰的核验清单分步推进。首先明确待测材料的管径范围、壁厚公差、材质导电磁特性及较大通过线速度;其次审核探头工作频段、提离补偿能力及抗干扰防护设计,确保表面微缺陷信号具备足够的识别裕量;对于需兼顾管壁内部深层缺陷的产线,优先评估联合检测主控系统的集成度与数据处理能力;然后核验标准人工缺陷样管的加工精度与日常标定规程,通过实物样件打靶测试验证系统的检出稳定性。通过严谨细致的前期技术比对与现场工况适配,企业方能筛选出契合自身质量控制目标、兼顾效率与安全边界的涡流无损检测装备。

微信"扫一扫",分享转发
微信联盟:传感器微信群、PLC微信群、技术培训微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语






评论排行