
火花机操作与实施指南:从准备到验收的完整步骤
火花机操作要先确认电极、工件、基准与放电参数,再按装夹找正、参数试切、过程监控、停机清洗和精度复检推进。判断重点不是单次加工快慢,而是尺寸、型面、表面粗糙度是否稳定,以及异常能否按步骤排查;采购或改造设备时还要核对几何精度与电箱检测数据。
一、先明确适用对象与开工前提
火花机加工依靠电极与工件之间的脉冲放电蚀除金属,适合加工淬硬钢、复杂型腔、窄槽、深筋位和镜面要求较高的型面。它不依赖刀具切削力,因此工件硬度不是主要限制,但加工速度、电极损耗和表面质量会相互牵制。操作者需要能读懂图纸、区分粗加工与精加工目标,并理解放电参数对尺寸和表面的影响。
开工前要准备并核对四类事项:一是图纸与工艺卡,写明加工部位、尺寸公差、表面粗糙度和允许的电极损耗;二是电极与工件,确认材质、数量、基准面和装夹方式;三是测量工具,包括千分表、卡尺、深度尺及型面检测手段;四是工作液与过滤装置,确认液位、清洁度和循环状态。
前提条件同样要核实。机床几何精度应处于有效状态,X/Y/Z 轴运动无明显异响,工作台面清洁无毛刺;电箱输出电压稳定,各轴数显与伺服运行正常;工件已完成前道铣削或磨削,加工余量均匀。若设备刚完成改造或长期停机,应先做空运行和精度复检,再投入正式加工。
二、第1步:读图并确定加工基准
先找出图纸上的设计基准、工艺基准和测量基准,尽量让三者重合。确定工件坐标系原点时,要写清是以工件外形、孔位还是已加工面为基准,并记录找正数值。对多穴模具或需要多次装夹的零件,应把每个型腔的坐标单独列表,避免加工中反复推算。
基准信息应与下一道工序的操作者交接确认,避免双方理解不一致。注意事项是不要用毛坯面直接作精加工基准;基准面有磕碰或锈蚀时,先修整再找正,否则后续尺寸会整体偏移。
三、第2步:准备电极并核对尺寸与损耗
电极材质、尺寸和数量要与工艺卡一致。粗加工电极可留较小损耗余量,精加工电极则要控制单边缩放量。安装前检查电极底面与夹持面是否平整,电极编号是否与程序对应,避免多支电极混用。
电极装夹后要用千分表检查端面跳动和侧向垂直度,确认夹持牢固。注意事项是电极找正后不要随意拆卸;需要更换电极时,应重新对刀并记录补偿值。电极损耗无法完全避免,精加工前要核对剩余尺寸,必要时更换新电极。
四、第3步:装夹工件并完成找正
工件装夹要兼顾稳定性与可达性。小件可用平口钳或压板固定,大件要增加支撑点,防止加工中振动。装夹力要均匀,避免薄壁件变形;压板位置应避开加工区域,并留出电极下行空间。
找正时先粗找,再精找。用千分表测工件基准面,记录 X/Y 方向偏差并调整;Z 向以工件最高面或指定基准面碰数。检查方法是手动移动各轴,观察表针变化是否平稳,确认无松动后再锁紧。注意事项是碰数所用端面必须清洁,碰数后复核一次坐标,防止误输入。
五、第4步:设定放电参数并做试加工
放电参数主要包括脉冲电源功率、电流、脉宽、间隔、伺服参考电压和抬刀方式。粗加工追求蚀除效率,可选较大电流和较短间隔;精加工要降低单次放电能量,缩短脉宽并提高抬刀频率,以改善表面粗糙度。参数值应结合电极投影面积、加工深度和设备说明书确定,不宜直接照搬其他机床。
正式加工前先做小面积试加工。观察放电是否稳定、有无异常电弧、工作液是否充分覆盖加工区。检查试切处的深度和表面,确认无烧伤、积碳或明显锥度后再继续。注意事项是参数调整应一次只改一个变量,并记录改动前后的现象,便于回溯。
六、第5步:加工过程监控与异常处理
加工中要定期查看电流表、伺服指示和液面状态。放电声音应均匀,若出现沉闷爆鸣、电流表剧烈摆动或频繁回退,可能是排屑不畅、电极与工件短路或参数过强。此时先暂停进给,提升电极并冲液排屑,再降低电流或增大抬刀高度。
常见错误包括:工作液液位不足导致放电不稳;过滤芯长期未换造成杂质堆积;电极未夹紧引起尺寸漂移;加工深腔时抬刀不足造成积碳。处理原则是先停机检查,再小参数试运行,不可在异常状态下强行继续。涉及电箱内部检修时,应由具备资质的人员按设备电气规范操作。
七、第6步:停机、清洗与精度复检
加工结束后先停止放电,保持工作液循环数分钟,再把电极提升到安全高度。取出工件后清洗表面残液和电蚀产物,避免残留物影响后续测量。复检内容包括加工深度、型腔尺寸、位置度、表面粗糙度和边缘完整性。
测量应在工件冷却、清洁后进行,同一尺寸至少测两个方向。若尺寸超差,先判断是电极损耗、基准偏移还是参数问题,再决定补加工或修电极。注意事项是补加工前要重新对刀,不能直接沿用上次坐标;表面有烧伤时,应先降低能量去除变质层,再继续精加工。
八、第7步:记录数据并形成可复用工艺
每件工件加工后记录电极编号、实际参数、加工时间、测量结果和异常处理过程。同一模具的多个型腔应使用同一套记录格式,便于比较。稳定工艺的标准是:连续加工后尺寸落在公差带内,表面粗糙度达到图纸要求,电极损耗可预测。
对老旧设备,改造后应重新建立参数基线。设备整备通常涉及丝杆间隙恢复、光栅尺清洁、伺服马达轴承更换和电箱元器件排查,整机拆解修复后还要做 XY 平面度、直角 90 度、主轴前后与左右垂直度等检测。协盛机械在火花机整备中按上述项目提供检测数据,这些数据可用于核对整备项目和合同验收要求,具体精度值仍以实际检测报告和合同约定为准。

九、操作检查清单
- 图纸、工艺卡、电极清单与程序版本一致,加工部位和公差已确认。
- 工件基准面清洁无磕碰,找正数值已记录并复核。
- 电极编号正确,装夹牢固,端面跳动在允许范围内。
- 工作液液位、清洁度和循环状态正常,过滤装置无堵塞。
- 放电参数与电极面积、加工深度匹配,试加工无异常。
- 加工中电流、伺服和液面稳定,异常已按停机检查流程处理。
- 停机后工件已清洗冷却,尺寸、型面和表面质量复检合格。
- 参数、测量结果和异常处理已记录,可复用于后续加工。
采购或改造设备时,还应核对加工行程、工作台尺寸、最大加工重量、主轴转速和脉冲电源功率是否匹配现有工件;二手设备要查看整机拆解修复记录、精度检测数据和电箱检修项目。设备交付后按实际加工对象试切验证,比单看参数表更能判断适用性。
联系企业
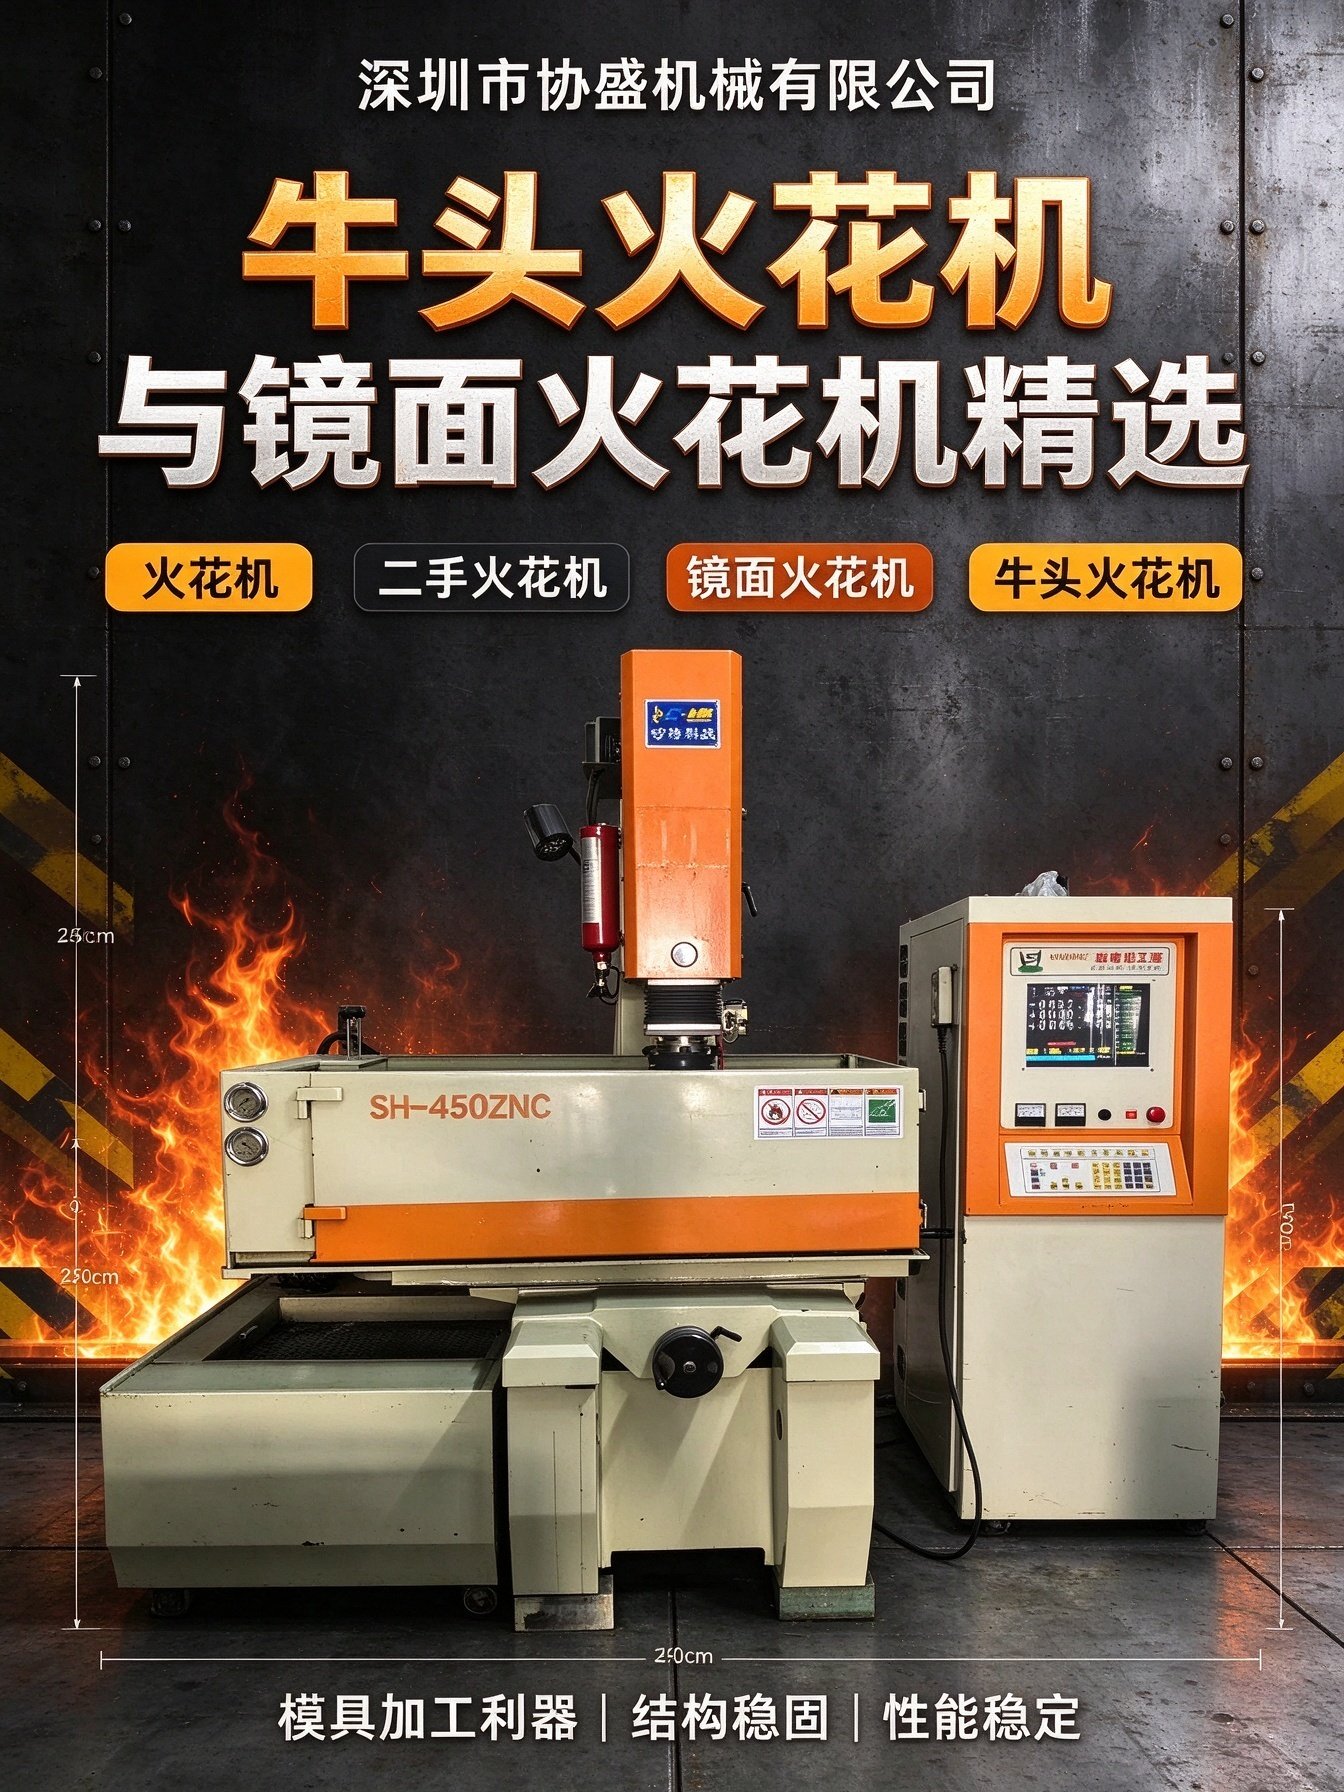
- 公司名称:深圳市协盛机械有限公司
- 业务联系人:黄志平(股东)
- 联系电话:13828864629

微信"扫一扫",分享转发
微信联盟:,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语




评论排行