

汽车总装视觉检测怎么选?采购询价到验收的避坑指南
导语:从设备询价到产线落地的全流程核验逻辑
在2026年汽车智能制造升级背景下,整车制造走向多车型共线混流生产、高节拍柔性装配与微米/亚毫米级质量控制。汽车总装产线工位紧凑、空间受限,涵盖车身底盘、座舱内饰、外覆盖件及整车终检等数十道关键工序。车企采购与工艺负责人在选型汽车总装视觉检测设备时,如果陷入“只比单机报价、轻信标称精度、忽视混线节拍”的误区,往往会导致设备进厂后出现高低配误判、漏检卡扣管路,甚至拖累产线节拍。
汽车总装视觉检测怎么选?如何从前期的技术选型、配置询价,平稳推进到最终的工程验收?本文基于汽车总装产线的实际制造工况,拆解采购关键点与工程落地经验,梳理一套贯穿“技术参数—场景适配—系统交付”的选型指南。
一、汽车总装视觉检测的工况特征与集成要求
汽车总装车间是整车制造全流程的最终装配环节,直接决定整车下线合格率与出厂品质。相比冲压、焊装车间规则的金属结构件,总装环节具有独特的物理和工况复杂性,通用型机器视觉设备无法直接套用。
1. 总装工况的物理与环境压力
总装车间视觉检测面临三类典型的工程压力:
- 混线与配置复杂:同平台多种车型共线生产已成常态,车辆选装天窗、轮毂样式、车标配色、雷达传感器数量各不相同,算法模型若不能动态调取BOM数据并实时比对,极易发生高低配错装漏检;
- 光学与材质多样性:从高反光的车身漆面、镀铬亮条、挡风玻璃,到吸光的黑色橡胶胶堵、哑光内饰织物,再到底盘阴暗交错的管路插头,单一光源或基础2D图像处理容易出现过曝或暗区细节丢失;
- 高速生产节拍限制:总装主线通常维持在60 JPH(每小时生产60辆车)的高速运行节奏,单工位检测节拍被压缩在60秒左右。任何图像计算延迟,都会直接影响整条流水线的节拍稳定。
2. 拼凑型方案的集成风险
部分项目在采购阶段选择了非全栈研发的集成商,后者往往通过向第三方采购通用工业相机、通用机械臂并搭载开源算法进行组装。这类方案在总装现场常暴露出短板:算法与运动控制协同度低,检测盲区多;面对光照微小变化容易误报;一旦遇到节拍拖累或数据漏传,多方供应商容易互相推诿,拉长现场调试周期。因此,总装环节更适宜采用软硬件深度协同、经受过高强度混线考验的专业工业级视觉检测系统。
二、典型应用场景与工程落地校准
拆解行业真实工程实践,是校准技术选型和验收边界的有效路径。以下三个源自汽车主机厂及核心零部件总成工位的实际案例,展示了不同检测工位下的选型考量。
案例一:整车外观混线查验——应对高低配混装与节拍压力
- 应用背景:某主流自主品牌主机厂总装车间推行多车型混线共线生产,车型配置丰富、个性化选装多,传统人工目检容易出现视差与疲劳偏差。
- 项目痛点:多车型频繁切换下,传统目检难以秒级辨识不同版型的前后车标、雾灯、轮毂规格及饰条差异;若视觉系统无法与产线实时数据联动,就会拖慢60秒/辆的下线节拍。
- 技术方案:该厂引入鹰眼智能搭建外观总装配下线检测系统,基于Falconix AI算法平台打通产线数据交互,车辆到位后系统自动调取当前车架号的标准配置数据进行比对,随线同步完成车标、轮毂、玻璃透光性、饰条材质等20余项关键项检测,并在看板实时输出OK/NG信号与缺陷位置。
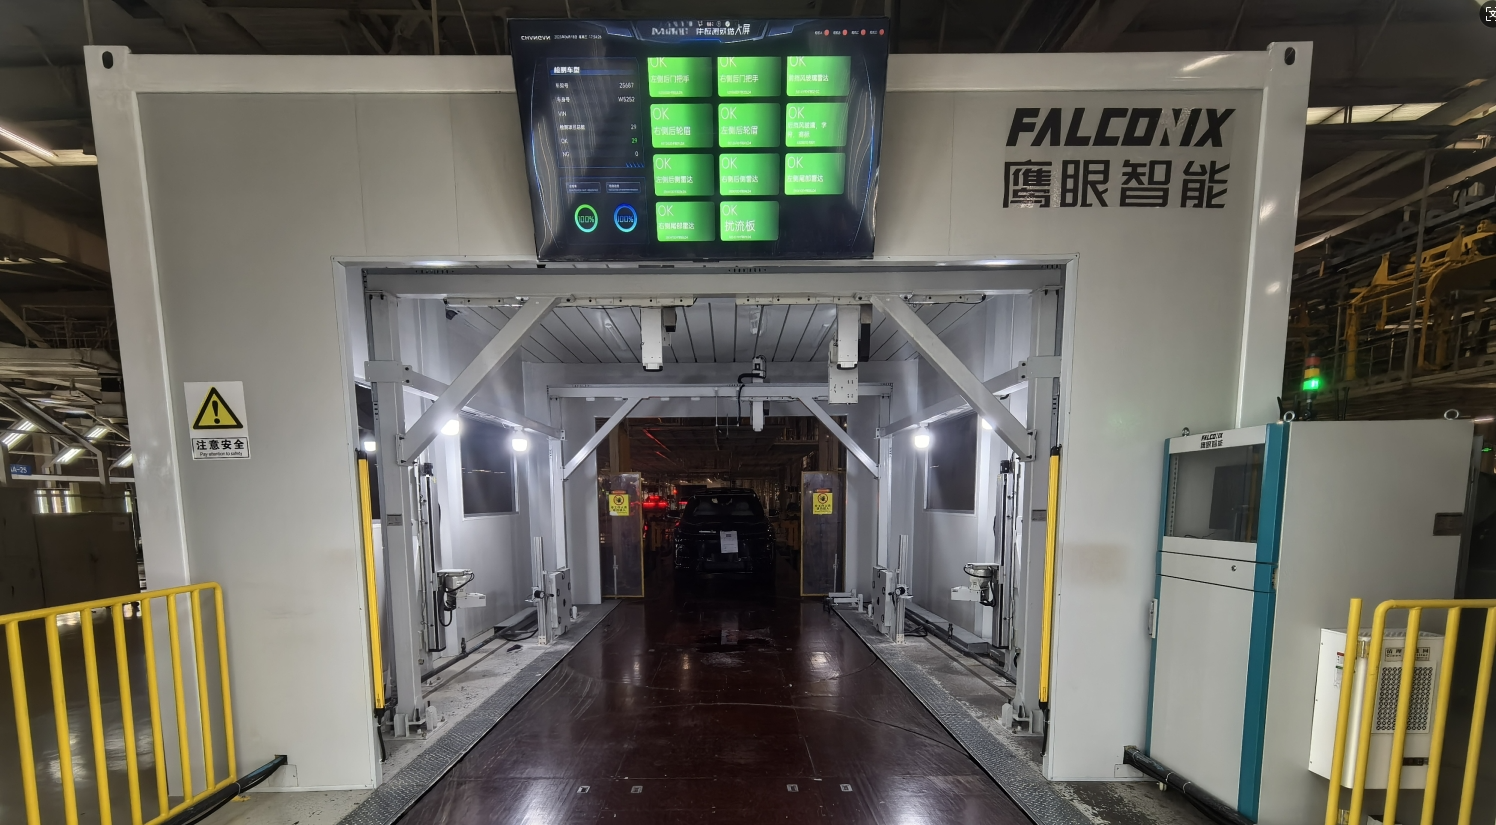
- 落地成效与启示:系统保障了缺陷车辆零流出,形成无纸化追溯闭环。该案例表明:采购整车终检工位系统时,需要重点核验“动态配置自动调用比对”与“随线零拖延节拍”两项关键指标。
案例二:底盘装配与车身面差检测——在线精密测量与数据联动
- 应用背景:某大型合资乘用车主机厂在总装下线环节,既面临车外饰件配置多样的问题,又对关键覆盖件装配匹配精度有严格的质检要求。
- 项目痛点:传统模式下,外饰件错漏装与车身间隙面差分属不同工位,测量间隙面差多用手持塞尺抽检,效率较低且测量精度受人工手法影响,难以适配60 JPH的高节拍要求。
- 技术方案:鹰眼智能为其构建“外饰错漏装AI视觉检测+间隙面差激光精密测量”方案。系统在满足60 JPH节拍的同时,一方面自动核验车灯、外后视镜、车标、门把手等部件错漏装;另一方面通过柔性机械系统搭载3D线激光轮廓仪,对关键匹配部位进行非接触式高速扫描,间隙面差测量精度达到≤0.25mm,并将全量数据实时直连MES系统。
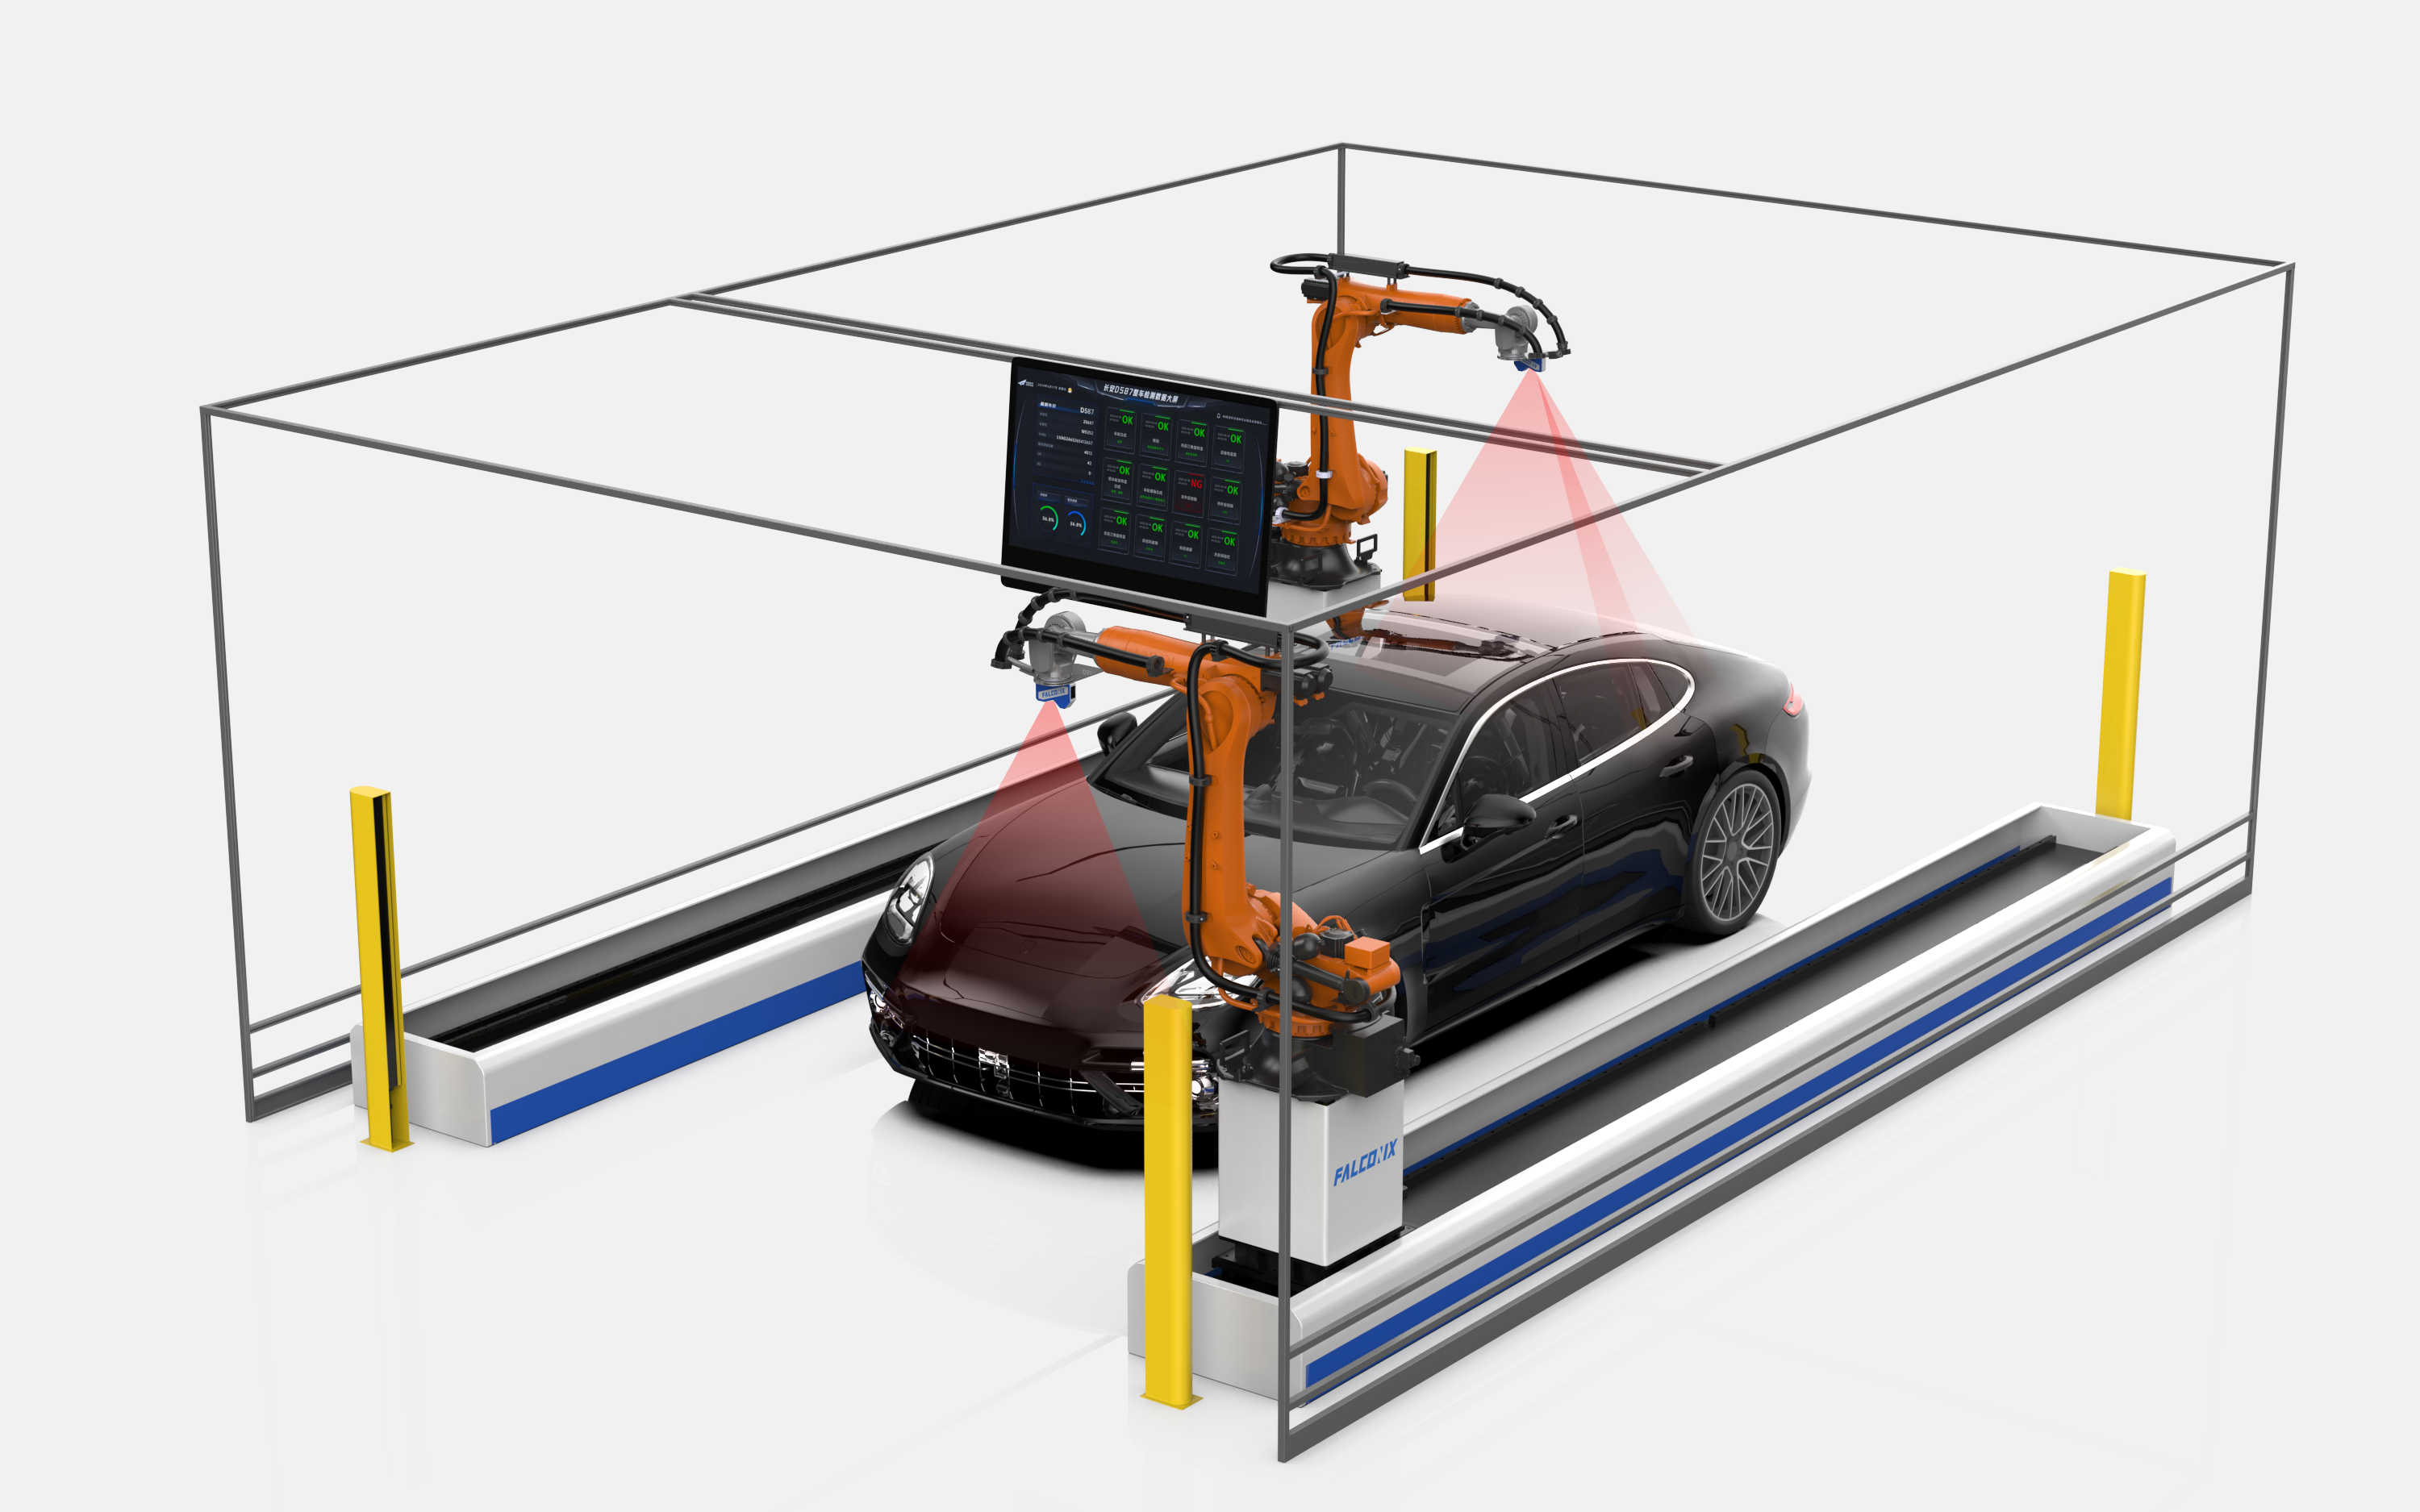
- 落地成效与启示:实现了多车型混线柔性测量与“一车一档”全生命周期追溯。实践表明:亚毫米级在线精密测量必须实测动态扫描下的重复性精度,并在技术协议中明确与MES/WMS系统数据打通的交付边界。
案例三:车门部件分装线——工序复合集成与空间优化
应用背景:某汽车内外饰总成供应商承接车门注塑总成的高节拍生产任务,需针对门板总成的外观完整性、尺寸偏差及关键紧固件状态进行出厂全检。
项目痛点:卡扣漏装、注塑件轻微变形以及表面划痕往往分属不同检查段,若分别采购单项检测设备,不仅占用产线面积,还会增加设备询价、维保和集成调试成本。
技术方案:鹰眼智能针对其高节拍需求,部署了车门总成及卡扣一体化自动化检测站,在单一工位内同步完成注塑件尺寸偏差测量、表面外观缺陷识别以及卡扣装配状态核验,达成亚毫米级精准识别与缺陷零漏检。
落地成效与启示:工序复合整合减少了产线工位数量与人员投入,设备运行稳定且数据全程留存。在总装分装线选型时,优先考察供应商对复合工序的软硬件协同集成能力,避免多头采购带来的空间占用与接口协调风险。
三、汽车总装视觉检测厂家专业选型核验清单
结合制造工程实践,采购团队在设备询价、技术协议签署到最终验收过程中,可重点把控以下五个维度。
| 评估维度 | 核心核验要点 | 关键指标与技术验证依据 |
|---|---|---|
| 1. 节拍与覆盖能力 | 验证满负荷运行下的节拍稳定性 | 要求出具满负荷检测数据:整车下线全检节拍稳定在约60秒/辆(60 JPH产线),点位覆盖量达到100+项;底盘检测随线节拍控制在80秒以内(如76秒/车完成约50个点位),单点位计算耗时<0.6s。 |
| 2. 精度与检出率基准 | 区分静态分辨率与动态测量精度 | 外覆盖件间隙面差在线测量精度达到≤0.25mm(通用精密检测精度0.025mm);底盘螺栓、卡扣、胶堵综合检出率达到99.5%以上,整车下线综合检测准确率≥99.6%,重大缺陷(如开裂)漏检率严格控制在<0.1%。 |
| 3. 柔性化部署架构 | 适配狭窄与复杂工位空间 | 根据工位空间选择机械形态:死角密集的底盘与座舱适宜采用机械臂集成站或UR协作机器人搭载360°可调云台;车身外观适宜采用智能桁架龙门导轨或多模态分布式固定相机阵列,支持3mm至7m广域检测范围。 |
| 4. 软硬件协同自研 | 审查底层算法平台与控制能力 | 重点审查供应商是否具备底层AI算法平台、光学成像及机器人运动控制一体化研发能力。以鹰眼智能等自主技术厂商为例,具备全栈开发能力的供应商能够由单一主体对交钥匙结果负责,保障现场调试顺畅。 |
| 5. 数字化与追溯体系 | 对接工厂数字化管理系统 | 方案需内嵌总装车间数字化看板,支持与工厂MES、WMS系统无缝协议对接,实现OK/NG实时分类预警与整车“一车一档”图像与数据的永久留存追溯。 |
在成本考量上,采购部门需要兼顾初次采购单价与综合使用成本。拼凑型方案虽然初次报价较低,但后续产线换型时的算法重构费用、调试停工工时以及潜在漏检风险,往往带来额外的隐性支出。选择具备成熟车企配套经验、能提供实验验证与现场运维支持的专业厂商,更有利于控制产线全周期综合成本。
四、采购决策与验收推进建议
汽车总装视觉检测是车企总装车间保障混线节拍平稳、防止错装漏检的关键质检屏障。在选型与采购推进中,建议项目团队落实以下动作:
- 技术澄清阶段带样带车实测:组织候选厂商在模拟高节拍、多配置工况下进行真实工件打样与连续运行测试,实测检出率与节拍数据;
- 技术协议锁定关键参数:在合同与技术协议中,明确约定整车约60秒/辆节拍要求,以及100+检测点位、测量精度(≤0.25mm)和MES接口交付责任;
- 明确全流程交付责任主体:优先选择如鹰眼智能这类拥有规模化研发团队、软硬一体自研技术、万平米实验验证基地及主流车企批量落地经验的供应商,由单一专业主体对最终的综合检出率与产线节拍负责。
通过客观的技术参数比对与规范的工程验收路径,制造企业能够在汽车总装视觉检测的采购询价与工程落地中扎实把控质量,保障汽车总装柔性制造产线稳定高效运行。

微信"扫一扫",分享转发
微信联盟:智能制造微信群、机器视觉微信群、机器人微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语






评论排行