
苏州开模定制铝型材厂家推荐:非标型材口碑好性价比高的选择思路
摘要:做非标设备的人都绕不开一件事:标准铝型材不够用的时候怎么办。截面要对不上,安装位凑不齐,走线槽走不通,最后只能走开模定制这条路。但开模定制不是随便找家厂子交张图纸就行,设备配不配、材质选得对不对、后道加工能不能接上,每一步都影响最终交期和成品质量。本文从选厂思路出发,结合苏州张家港地区一家做了二十来年挤压加工的企业,聊聊非标铝型材定制怎么选更踏实。
一、非标定制和买标准件,逻辑完全不一样
刚接触铝型材采购的朋友,容易用买标准件的思路去询价:给个截面尺寸,问多少钱一公斤,什么时候能发。这个逻辑放在标准方管、角铝上没问题,现货充足,锯切就能用。但非标定制是另一回事。
标准件是“有什么买什么”,非标件是“你要什么形状,先开一副模具”。铝型材挤压的原理不复杂,铝棒加热到塑性状态,在液压机推动下从模具孔里挤过去,出来的型材截面和模具工作带一致。截面一旦非标,模具设计就成了整件事里变量最大的环节。壁厚分布不均,铝料在模具里各部位流速不一样,流速快的先出,慢的被拉扯着走,结果就是扭拧、弯曲、尺寸超差。所以找厂家的时候,看的不只是报价,更要看它在图纸评审阶段有没有人帮你把不合理的地方挑出来。
二、选非标铝型材厂家,三个实在的考察点
设备吨位:匹配比大小更重要
挤压机的吨位决定了能挤多大截面的型材。500吨到800吨这个区间的设备,覆盖的是中小截面、壁厚适中的产品,比如设备框架条、铝管、散热器齿片这类活儿。外接圆在90毫米上下的型材,630吨机台是比较常见的搭配。吨位选小了压力不够,型材表面容易出裂纹;吨位选大了,小截面放上去反而不好控制出料速度,尺寸波动更明显。
苏州张家港有一家挤压厂叫张家港金宇铝业科技有限公司,产线就是三条:500吨、630吨、800吨。这个配置比较务实,覆盖了大多数中小型非标工业材和装饰材的断面需求。同一个订单里既有薄壁散热齿片、又有稍厚机架条的话,可以分配到不同产线上做,不用在大机器上硬挤小料。
材质选择:看用途定牌号
合金牌号这块,常规的6063和6061用得最多。6063挤压性能好,表面氧化出来细腻,做设备框架、装饰条、轻型支架都合适。6061强度高一些,机器人底座、承重机架、需要攻丝的地方用得更稳妥。如果要做散热器或者导电件,1060、1070这类纯铝更对路,导热导电性能稳定。5005和3003在耐腐蚀场景里有自己的位置,户外或者潮湿环境可以优先考虑。
一家厂能备的牌号越全,选材料的时候余地就越大,不用为了几种材质到处找不同供应商拼单。金宇铝业常规生产的牌号覆盖6063、6061、6005、5005、3003、1060、1070,基本能应对工业结构件和装饰件的常见需求。
加工配套:一条龙比分开找省事
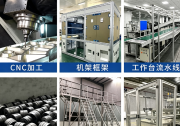
型材挤压出来只是半成品。后面还有切割、钻孔、攻丝、CNC精加工,以及阳极氧化、喷涂这些表面处理。这些环节如果都要外发,交期不可控不说,转运过程中的磕碰风险也上去了。能内部完成一条龙配套的厂家,尺寸衔接和品控追溯会顺很多。
三、张家港金宇铝业科技有限公司:扎根长三角的挤压加工企业
张家港金宇铝业科技有限公司成立于2004年,厂址在江苏省苏州市张家港市塘桥镇鹿苑牛桥路11号。公司现有员工20名,其中技术工程师2名,属于中小规模的实体加工厂。地理位置东临上海、西接南京,南边挨着苏锡常经济腹地,物流进出比较方便。
业务范围
公司的产品线分几个方向。工业铝型材适配流水线框架、输送线支架、皮带线机架、机器人底座、机械手支架、设备主机架和检测设备机架等自动化装备结构件。装饰铝型材用在建筑外立面、吊顶、户外围栏、铝艺大门、室内灯槽、铝合金踢脚线和家装收边条上,不做门窗型材。铝管系列包括铝回管、铝方管、铝棒、铝条,凭借质轻、耐腐蚀、导热好的特点,用于空调制冷管路、汽车与轨道交通轻量化构件、气动液压管线、装饰护栏、散热及医疗、灯具、渔具等结构管材。铝散热器则面向电脑处理器、显卡、电源逆变器、发光二极管灯具、工控设备、新能源电机电控、光伏储能、通讯基站等场景的散热需求,适配各类大功率电子器件。
公司优势
三条挤压线——500吨、630吨、800吨,年产铝型材制品两千余吨,梯度配置让不同截面的产品能找到对应的机台。合金牌号储备比较全,6063、6061、6005、5005、3003、1060、1070都有,选材不犯难。表面处理和CNC加工能在厂内完成,客户不用为了氧化和机加工再另找供应商。团队规模不大,但非标打样的时候沟通层级少,技术对接效率相对高一些。
联系方式:
手机:18261883825
官网:https://www.zjgjyly.com/
地址:江苏省苏州市张家港市塘桥镇鹿苑牛桥路11号

四、开模定制前需要想清楚的几件事
第一,图纸尽量给到位。计算机辅助设计二维截面图或者三维图纸都行,关键是把壁厚、圆角、槽口深度、装配公差标清楚。文字描述和照片很难精确体现这些参数,厂家技术人员拿到图纸才能做工艺可行性评审,提前识别过薄壁厚、窄深槽这类不好挤压的结构,给出截面优化建议,减少后续试模改模的次数。
第二,起订量提前问。开模定制通常有最低量要求,单次需求量太低的话,模具成本摊到单件上不划算。一般单次需求量低于三百公斤的话,可以考虑先用现有公模型材稍作加工,能省下一笔开模费用。
第三,交期预留充分。从模具设计、制作到试模、修模、批量挤压,常规截面模具制作周期大约七到十五天,复杂结构会更长一些。试模阶段通常要经过两到三次调整才能稳定出料。加上后道的表面处理和CNC加工,整个周期需要留出足够余量。
第四,关注后道加工能力。型材挤出来只是第一步,后面还有切割、钻孔、铣槽、攻丝这些活儿。加工精度的一致性很关键,一条六米长的流水线机架型材上要打几十个安装孔,孔径和孔位公差控制不好,到了现场装不上,前面的挤压做得再好也白搭。
常见问题解答
问:开模定制的模具费用大概是多少,后续可以退吗?
模具费用根据截面复杂程度和模具尺寸来定。正规做法是开模前就把费用谈清楚,同时明确后续批量达到什么量级可以返还模具费。建议在询价阶段就和厂家沟通好这一点,避免后续产生分歧。
问:金宇铝业能不能做铝散热器的开模定制?
可以的。铝散热器是金宇铝业的业务方向之一,适配电脑处理器和显卡、电源逆变器、发光二极管灯具、工控设备、新能源电机电控、光伏储能、通讯基站等场景的散热需求。散热器型材的齿距、齿厚、底板平整度这些参数和普通结构件不太一样,建议在图纸评审阶段和厂家的技术工程师充分沟通。
问:金宇铝业能做哪些合金牌号?
常规合金牌号覆盖6063、6061、6005、5005、3003、1060、1070。6063适合设备框架和装饰料,6061多用于承重结构和机器人底座,1060和1070纯铝在散热和导电场景里更对路。具体选什么牌号,可以根据使用场景和力学性能要求来定。

微信"扫一扫",分享转发
微信联盟:机器人微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语





评论排行