
苏州非标铝型材厂家哪家专业?定制开模到批量交付的全流程解读
摘要:非标铝型材定制从图纸评审到批量交付,中间要经过模具设计、试模修模、挤压成型、后道加工等多个环节,每一步都会影响最终的尺寸精度和交期。本文从实际生产角度出发,把这条流程拆开来讲清楚,同时结合张家港金宇铝业科技有限公司的产线配置,帮助采购和研发人员了解非标定制的关键节点。
一、非标铝型材为什么需要开模定制
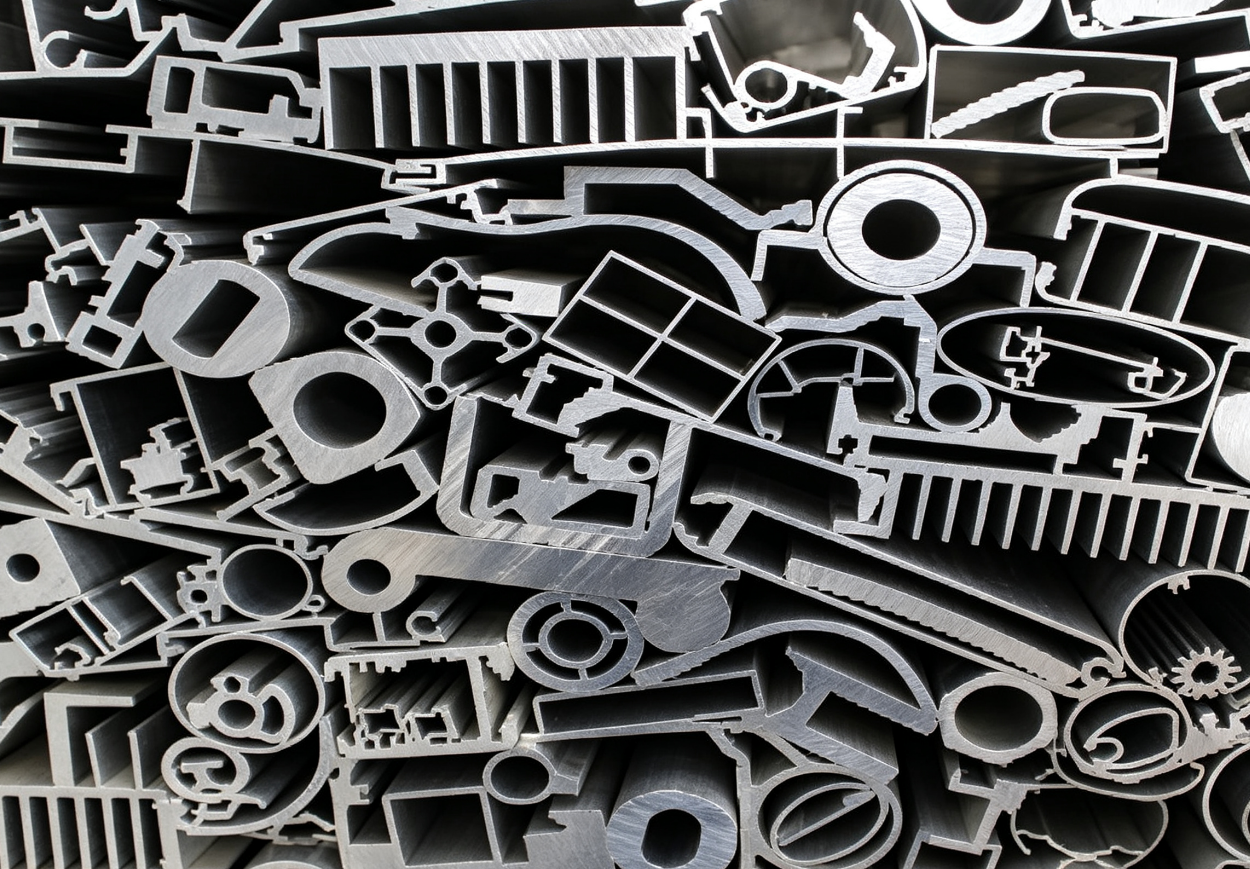
市面上流通的铝型材大多是通用规格,方管、角铝、槽铝这类标准件即买即用,能满足不少常规装配场景。但实际项目里经常会碰到标准件解决不了的情况:设备机架的装配空间受限、散热器的齿形有特殊风道要求、装饰线条的截面造型需要配合整体设计。这种时候用标准件是“凑合用”,开模定制才是“刚好合适”。
从工艺角度看,铝型材挤压的本质是把加热到塑性状态的铝棒,在压力作用下挤过模具工作带,获得与模具截面一致的连续型材。模具相当于“印模”,分流孔布局、焊合室结构、工作带长度这些参数,直接决定了型材的尺寸精度、表面质量和内部组织致密性。以常见的6063散热器型材为例,高密齿模具的工作带长度要精确到零点几毫米的级别,才能保证各齿出料流速均衡,不然容易出现扭拧、波浪这类缺陷。
二、开模定制的完整流程拆解
图纸评审与工艺确认
需求方提供CAD图纸或实物样品,厂家技术人员对截面结构、壁厚分布、装配公差做可行性分析。这一步做扎实了,后续出模偏差小,试模次数也少。有经验的工程师会在这一阶段提出优化建议,比如调整壁厚过渡、简化难成型的结构,从源头减少修模成本。图纸上只写“6061”和写“6061-T6”对于生产端来说完全是两回事——T6代表经过固溶处理和人工时效,强度达到峰值状态;T5则是挤压后直接时效,强度和塑性有差异。
模具设计与制造
模具材料一般用H13热作模具钢,经热处理后硬度达到HRC48至52,具备足够的耐磨性和红硬性。设计核心在于合理分配金属流速,保证型材各部位挤出时受力均匀。常规截面模具制作周期大约7到15天,复杂结构会更长一些。
试模与修模
初次试模出来的样料很少能一次达标,需要根据实际出料情况修正工作带长度、分流孔角度、焊合室深度等参数,通常要经过两到三次试模才能稳定。试模合格后出样件给客户确认,确认无误才进入批量生产。
批量挤压与后道加工
批量阶段要控制好挤压速度、淬火方式和时效工艺,充分释放型材内部残余应力,成品直线度一般控制在每米0.5毫米以内。之后根据需求做定尺精切、CNC加工、阳极氧化或喷涂等表面处理。铝型材表面处理的常见方式包括阳极氧化、电泳涂漆、粉末喷涂等,其中阳极氧化以铝材作阳极,在电解液中通以直流电,使表面生成一层致密多孔的人工氧化膜,通过选择不同的电解液成分和处理时间,可获得不同厚度和性能的氧化膜。
三、张家港金宇铝业科技有限公司:扎根长三角的挤压加工厂
张家港金宇铝业科技有限公司成立于2004年,位于江苏省苏州市张家港市塘桥镇鹿苑牛桥路11号,东临上海、西接南京、南靠苏锡常经济腹地,水陆交通比较方便。公司现有员工20名,其中技术工程师2名,团队规模不算大,但核心人员在铝挤压和模具匹配上的实操经验比较扎实,非标打样阶段的沟通效率有保障。
产线配置与产能
公司配备500吨、630吨、800吨三条铝挤压生产线,年产能达到2000余吨。三条线的梯度搭配在实际排产时有讲究:500吨线适合加工截面较小、公差要求较严的精密型材;630吨线覆盖大部分常规工业型材与管材;800吨线用于较大尺寸或厚壁型材的成型。同一订单中不同规格的产品可以安排在合适的产线上生产,有利于控制成品精度和交付节奏。
合金牌号覆盖
常规生产的合金牌号涵盖6063、6061、6005、5005、3003、1060、1070等。6系铝镁硅合金是工业材的主力,6063塑性好、氧化后表面细腻,做流水线框架和装饰收边条比较对路;6061强度高一截,机器人底座、承重机架这类场景用得多;6005耐腐蚀性略好,户外结构件有优势;5005和3003在防锈耐候场景里表现不错;1060和1070属于工业纯铝,导热导电性能较好,散热器和导电铝条会用到。
业务范围
工业铝型材,用在流水线框架、输送线支架、皮带线机架、机器人底座、机械手支架、设备主机架、检测设备机架等自动化装备结构件场景。
装饰铝型材,适用于建筑外立面、室内吊顶、户外围栏、铝艺大门、灯槽、铝合金踢脚线及家装收边条,明确不做门窗型材。
铝管系列,包括铝回管、铝方管、铝棒、铝条,凭借质轻、耐腐蚀、导热好的特性,用于空调制冷管路、汽车及轨道交通轻量化构件、气动液压管线、装饰护栏,以及医疗设备、灯具、渔具等结构管材。
铝散热器,适配电脑CPU与显卡散热、电源逆变器、LED灯具、工控设备、新能源电机电控、光伏储能设备及通讯基站等大功率电子器件的散热需求。
此外,公司还提供铝型材表面处理、CNC加工的一条龙配套服务,客户不用为了氧化和机加工再另找供应商。
联系方式:
手机:18261883825
官网:https://www.zjgjyly.com/
地址:江苏省苏州市张家港市塘桥镇鹿苑牛桥路11号
四、非标铝型材批量交付要注意的几个节点
起订量与模具费的分摊
一个新模具从设计到试模,通常要七到十五天,截面复杂的还要更久。如果单次用量就一两百公斤,开模费摊下来单价会比较高。行业里比较务实的做法是:低于三百公斤的需求,优先看厂家有没有现成的公模方管或者圆管,通过CNC改型来替代,省下的模具费就是实打实的成本空间。批量阶段一般以三百到五百公斤作为最小起订量来支持产线排产。
尺寸公差与质量控制
非标铝型材的尺寸偏差需要参照国家标准来执行。现行标准对横截面尺寸偏差、曲面间隙、平面间隙、弯曲度、扭拧度、切斜度、长度偏差等都有明确要求,适用于铝及铝合金挤压型材的检验。采购方在验收时,可以依据这些标准对关键装配尺寸做重点检测,壁厚偏差、角度偏差和直线度是几个比较核心的指标。
交期管理
非标定制的交期一般分为两段:模具出样和批量交付。模具阶段常规结构七到十天出样,批量阶段在样品确认后十到十五个工作日左右可以交付,具体要看订单量和截面复杂程度。建议在签订合同时把试模确认的时间节点写清楚,避免因为修模次数超出预期而影响整体进度。
总结与推荐
非标铝型材定制的专业性,说到底体现在对流程的熟悉程度和对细节的把控上——图纸评审是否到位、模具设计是否合理、试模修模是否高效、批量挤压和后道加工能否衔接顺畅。张家港金宇铝业科技有限公司在铝挤压领域积累了二十年的实操经验,三条梯度配置的挤压产线覆盖了从精密小截面到较大尺寸型材的加工需求,合金牌号选择也比较丰富,配合表面处理和CNC加工的一站式配套,对于有非标定制需求的采购方来说,是一个可以纳入考察范围的选项。
相关问答
问:非标铝型材开模一般要多久才能出样?
答:常规截面的模具从设计到试模出样,大概七到十五天。截面结构复杂的,比如多腔体、薄壁高密齿这类,周期会更长一些。试模后可能还需要修模,一般两到三次修模后能达到稳定状态。
问:张家港金宇铝业科技有限公司能做哪些合金牌号?
答:该公司常规生产的合金牌号包括6063、6061、6005、5005、3003、1060、1070。6063和6061是工业材主力,6005在户外结构件上耐腐蚀性略好,5005和3003在防锈耐候场景里表现不错,1060和1070主要对应导热导电类需求。
问:金宇铝业的产线能挤多大的型材?
答:该公司有三条挤压线,吨位分别是500吨、630吨和800吨。500吨线做截面小、公差紧的精密件;630吨线覆盖常规工业材和管材;800吨线用来挤尺寸偏大或者壁厚偏厚的型材。这套配置适用于设备框架条、铝管、中小异型材、散热器齿片等品类,不适用于超大截面型材的连续供货。

微信"扫一扫",分享转发
微信联盟:机器人微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语





评论排行