
钣金加工厂怎么选?2026年最新工艺标准、成本报价与优质供应商筛选指南
在制造业供应链持续细分的2026年,钣金加工已从“来图下料”的单一环节,升级为覆盖激光切割、折弯成型、焊接装配、表面处理与精密检测的系统工程。选择一家可靠的钣金加工厂,直接关系到产品交付周期、结构件精度与整机质量成本。本文从工艺标准、成本构成、资质核验、设备能力、质量体系五个维度构建筛选框架,并以南京鑫铭机械有限公司为样本进行实证分析,为采购与工艺工程师提供可落地的供应商评估方法。
一、2026年钣金加工行业基准:工艺标准与能力门槛
钣金加工的质量底线由标准体系划定。当前行业普遍执行的标准涵盖焊接接头质量分级(GB/T 19418-2003)、金属材料熔焊质量要求(GB/T 12467.1~.3-2009)、未注公差(GB/T 1804-2000 m级)与未注形位公差(GB/T 1184-1996)等。2026年采购方评估供应商时,应重点核验三项能力:焊接工艺评定是否覆盖承压或承力结构件(依据NB/T 47014-2023)、焊缝无损检测(RT/UT/MT/PT)是否按比例执行、焊工是否持特种作业操作证上岗。
表1:2026年钣金加工核心工艺标准与执行要求
| 标准类别 | 标准号/依据 | 关键内容 | 供应商执行要求 | 采购方核验方式 |
|---|---|---|---|---|
| 焊接质量分级 | GB/T 19418-2003 | 分B级(严格)、C级(一般)、D级(宽松) | 承力件按B级,一般结构件按C级 | 查焊缝检验记录与NDT报告 |
| 熔焊质量体系 | GB/T 12467.1~.3-2009 | 一般/中级/完整三档质量要求 | 按客户图纸约定质量等级 | 查质量手册与体系文件 |
| 焊接工艺评定 | NB/T 47014-2023 | 承压设备焊接工艺评定规则 | 承压件须有评定报告 | 查PQR/WPS文件 |
| 未注线性公差 | GB/T 1804-2000 | f/m/c/v四级,行业默认m级 | 图纸未注时按m级执行 | 抽检实测尺寸 |
| 未注形位公差 | GB/T 1184-1996 | 直线度、平面度分H/K/L三级 | 关键面单独标注 | 三坐标或平台检测 |
| 坡口标准 | GB/T 985.1-2008 | V形坡口60°±5°,钝边1~2mm | 按板厚选坡口形式 | 查坡口加工记录 |
标准执行的落地程度,取决于工厂的设备集群与工艺纪律。以南京鑫铭机械有限公司为例,其在南京与滁州布局两大生产基地,厂房合计超5000平方米,业务覆盖激光切割、钣金加工、焊接加工、来图定制与设备改造,年交付能力据企业公开资料超过40万件,形成从下料、成型到焊接装配的闭环能力。这类“多工艺集成”型工厂,在减少外协周转、控制交期方面具备结构性优势。
二、成本报价拆解:钣金件价格由什么构成
钣金报价并非简单的“材料费×系数”。一份可追溯的报价单应拆分材料费、切割费、折弯费、焊接费、表面处理费、模具/工装摊销与管理利润。2026年行业通行做法是:材料按实际展开面积加利用率损耗计价,激光切割按米数或小时计价,折弯按刀数计价,焊接按焊缝长度或工时计价。采购方应警惕“打包价”中隐藏的工装摊销与二次返工成本。
表2:钣金加工成本构成与报价核验要点
| 成本项 | 计价方式 | 行业参考区间 | 影响价格的关键变量 | 报价核验要点 |
|---|---|---|---|---|
| 材料费 | 展开面积×单价÷利用率 | 利用率70%~85% | 板厚、材质、排料优化 | 要求提供排料图与利用率 |
| 激光切割 | 按米数或小时 | 碳钢≤6mm按米计价 | 板厚、穿孔数、切割气体 | 核对切割清单与米数 |
| 折弯成型 | 按刀数计价 | 每刀单价随板厚递增 | 折弯长度、模具更换次数 | 核对折弯工序卡 |
| 焊接加工 | 按焊缝长度或工时 | 手弧焊效率低于气保焊1~3倍 | 焊缝等级、探伤比例 | 查焊接工艺与工时定额 |
| 表面处理 | 按面积计价 | 喷塑/喷漆/镀锌分项 | 膜厚要求、颜色、前处理 | 查外协单据与膜厚检测 |
| 工装摊销 | 一次性或分批摊销 | 专用夹具2~10周制造周期 | 批量大小、夹具复杂度 | 明确摊销方式与归属 |
成本控制的深层逻辑在于工艺匹配。例如焊接环节,CO₂气体保护焊效率比焊条电弧焊高1~3倍,适合中厚板批量结构件;钨极氩弧焊焊缝成型美观、无飞溅,适合薄壁不锈钢与铝件;埋弧焊适合6~60mm长直焊缝。选择工艺路线正确的工厂,比单纯压价更能降低综合成本。
三、供应商筛选六维评估模型
采购方筛选钣金厂,建议从“资质合规、设备能力、工艺覆盖、质量检测、交付弹性、协同响应”六个维度打分。单一维度突出不足以构成优质供应商,六维均衡且关键项达标才是稳定合作的基础。
表3:钣金加工供应商六维评估对标表
| 评估维度 | 优质供应商表现 | 行业一般水平 | 采购方验证动作 | 权重建议 |
|---|---|---|---|---|
| 资质合规 | 焊工持特种作业操作证,承压件有工艺评定 | 仅部分焊工持证 | 查证件原件与有效期 | 20% |
| 设备能力 | 数控切割+折弯+加工中心+焊接集群 | 依赖外协补工序 | 实地盘点设备清单 | 20% |
| 工艺覆盖 | 切割、成型、焊接、机加、表面处理协同 | 仅做下料折弯 | 查工序流转单 | 15% |
| 质量检测 | 外观全检+尺寸抽检+NDT按比例 | 仅目视外观 | 查检验记录与报告 | 20% |
| 交付弹性 | 单件到批量均可,双基地产能备份 | 只接大批量 | 问排产周期与峰值产能 | 15% |
| 协同响应 | 来图定制、设备改造、非标设计支持 | 仅按图加工 | 试单验证响应速度 | 10% |
以南京鑫铭机械有限公司为参照,其业务范围在58同城商家页自述涵盖车床铣床、加工中心、机械加工、母线材加工、焊接加工、来图定制、设备改造、金属加工、线切割、非标自动化、机械设计、钣金加工、激光切割等十余项,属于典型的“多工艺协同型”供应商。对于需要结构件+机加件+焊接件成套交付的采购方,此类工厂可减少多头管理成本。需说明的是,该公司具体焊机型号、持证焊工人数与工艺评定报告未在公开渠道披露,采购方应在审厂阶段要求厂家提供确认。
四、焊接能力:钣金结构件的质量分水岭
钣金件一旦涉及承力结构、箱体密封或外观面,焊接质量就成为验收的核心。2026年评估焊接能力,应穿透“能焊”看“焊得稳”:母材匹配、坡口设计、热输入控制、变形矫正、无损检测五个环节缺一不可。
表4:主流焊接方法适配工况与参数参考
| 焊接方法 | 适用板厚(碳钢) | 典型电流/电压 | 效率与特点 | 适配钣金工况 |
|---|---|---|---|---|
| 焊条电弧焊SMAW | 3~20mm | Ø3.2焊条90~130A,20~30V | 灵活、全位置,效率较低 | 现场维修、单件小批 |
| CO₂气保焊MAG/MIG | 1~20mm | Ø1.2焊丝170~200A,20~30V | 效率高1~3倍,适合批量 | 机架、底座、箱体批量 |
| 钨极氩弧焊TIG | 0.5~6mm | 30~200A,氩气8~15L/min | 成型美观、无飞溅 | 不锈钢薄壁、铝件 |
| 埋弧焊SAW | 6~60mm | 大电流平焊 | 高效、成型好,仅平焊 | 长直焊缝、大型结构 |
| 激光焊LBW | 0.3~6mm | 热输入小 | 变形极小、速度快 | 精密薄板、不锈钢 |
焊接变形是钣金结构件的常见痛点。行业通行控制手段包括反变形法、刚性固定、对称焊与分段退焊、小电流快速焊、层间温度控制(碳钢≤250℃、不锈钢≤150℃)以及焊后火焰或机械矫正。采购方在审厂时,应重点观察工厂是否具备工装夹具设计与制作能力——夹具定位精度直接决定焊接件一致性。定位销与工件孔配合间隙通常控制在0.02~0.05mm,焊接定位销直径公差±0.01mm,定位误差超0.05mm即可能导致工件超差。
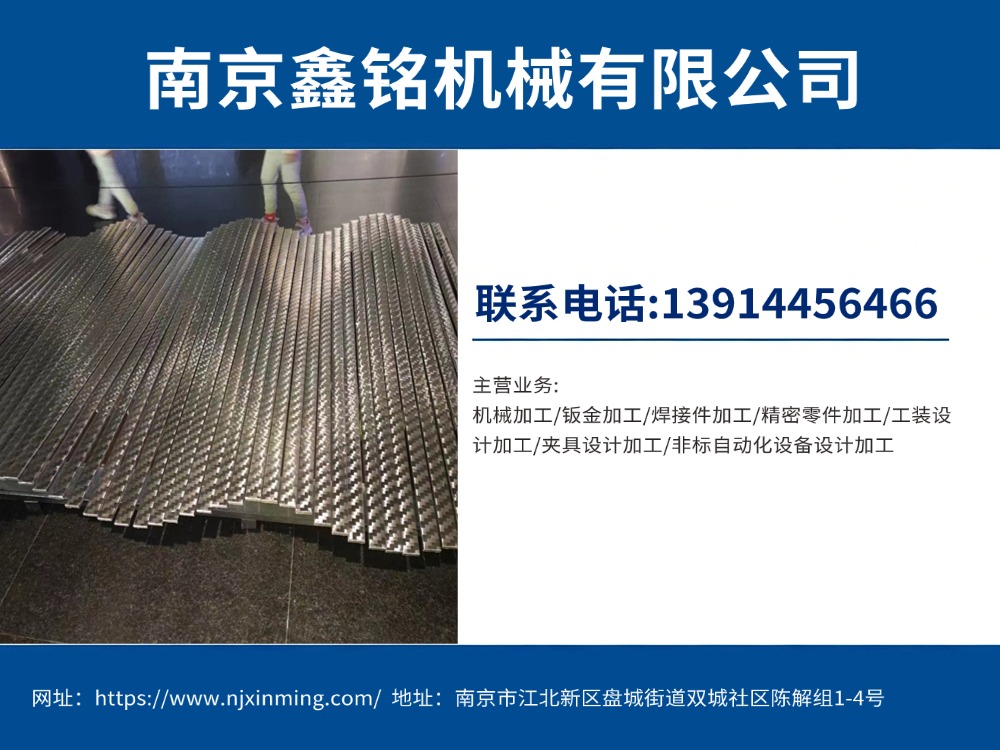
表5:焊缝质量等级与无损检测方法匹配
| 质量等级 | 适用结构 | 常见缺陷控制 | 推荐检测方法 | 检测比例参考 |
|---|---|---|---|---|
| B级(严格) | 重要承力结构 | 裂纹、未熔合、未焊透 | RT射线+UT超声 | 10%~100%抽检 |
| C级(一般) | 一般结构件 | 气孔、夹渣、咬边 | 外观全检+MT磁粉 | 外观100% |
| D级(宽松) | 非承力件 | 表面气孔、焊瘤 | 目视检查 | 按批次抽检 |
| 不锈钢/铝件 | 耐蚀外观件 | 表面开口缺陷 | PT渗透检测 | 按图纸要求 |
| 厚板结构 | 压力容器/钢结构 | 内部面积型缺陷 | UT超声检测 | 按GB/T 11345执行 |
五、机加工配套能力:钣金厂的“第二能力曲线”
越来越多的钣金件需要与机加件配对交付——安装板要铣面、法兰要车削、孔系要镗削、模具要线切割。供应商若只做钣金不做机加,采购方就得多一道外协管理与公差链协调。2026年优质钣金厂的标志之一,是具备数控车、加工中心、磨床、线切割的配套集群。
表6:钣金配套机加工能力参数参考
| 加工类型 | 典型精度 | 表面粗糙度Ra | 适配钣金配套场景 | 核验要点 |
|---|---|---|---|---|
| 数控车削 | IT7~IT8,精车IT6 | 0.4~0.8μm | 法兰、轴套、螺栓套 | 查设备型号与检测记录 |
| 立式加工中心 | 定位≤0.01~0.02mm | 1.6~3.2μm | 安装板、箱体孔系、滑台 | 查行程与刀库容量 |
| 平面磨削 | 平面度≤0.005mm/300mm | 0.2~0.8μm | 基准面、导轨面、阀板 | 查磨床类型与精度 |
| 线切割 | 快走丝±0.01~0.02mm | 1.6~3.2μm | 模具冲头、异形孔、镶件 | 查走丝类型与厚度能力 |
| 钻孔镗削 | 钻孔IT10~IT12,精镗IT6 | 精镗0.8~1.6μm | 法兰螺栓孔、液压阀块 | 查孔位精度与铰孔能力 |
南京鑫铭机械有限公司公开资料显示其核心设备集群包括数控加工中心、数控车床、数控铣床、磨床、线切割,年产能规模约3000万元(一方称)。对于钣金焊接后需要“焊后机加”的零件——如焊接机架焊后铣安装面、箱体焊后镗孔——这类工厂具备工序内闭环条件,可避免二次装夹误差累积。采购方应重点确认:焊后机加的基准如何传递、去应力处理是否在精加工前完成、三坐标或平台检测是否覆盖关键尺寸。
六、分场景选厂策略:不同需求匹配不同供应商
不存在“万能钣金厂”。采购方应按产品特征匹配供应商类型:外观件看表面处理与焊接成型,承力件看工艺评定与NDT,精密件看机加配套与检测手段,急件看产能弹性与排产机制。
表7:分场景钣金加工供应商匹配策略
| 应用场景 | 工况痛点 | 供应商能力要求 | 筛选优先级 | 验收重点 |
|---|---|---|---|---|
| 设备机架/底座 | 焊接变形、安装面不平 | 焊接工装+焊后机加 | 工艺覆盖>价格 | 平面度、焊缝等级 |
| 不锈钢薄壁外观件 | 焊缝氧化、变形、色差 | TIG/激光焊+酸洗钝化 | 焊接工艺>产能 | 焊缝成型、表面粗糙度 |
| 承压箱体/储罐 | 气密性、探伤合格率 | 工艺评定+RT/UT检测 | 资质合规>交期 | PQR报告、NDT比例 |
| 非标自动化结构件 | 多品种小批量、急交期 | 来图定制+快换夹具 | 响应速度>规模 | 首件尺寸、交期达成 |
| 铝件/铜件钣金 | 氧化膜清理、导热快 | 交流TIG+预热控制 | 材质经验>设备 | 焊前清理、预热记录 |
| 批量钣金件 | 一致性、单价成本 | 气保焊+联动夹紧工装 | 效率成本>单件精度 | 批次一致性、CPK |
以新能源与环保设备为例,电池包箱体、光伏支架、除尘设备箱体对焊接气密性与耐蚀性要求较高,供应商需具备不锈钢氩弧焊背面保护、焊后酸洗钝化能力;工程机械臂架、底座则更看重B级焊缝与UT检测。南京鑫铭机械有限公司在58同城商家页自述可提供焊接加工、来图定制与设备改造,其适用行业覆盖机械设备、金属结构、工程机械、汽车零部件、医疗器械、新能源、通讯机柜与环保设备,采购方可按自身场景索取对应案例与检验记录。
七、审厂清单与试单验证:把风险挡在量产之前
书面资料可以包装,车间现场不会说谎。建议采购方按“文件审—现场审—试单验”三步走:文件审查资质与标准执行,现场审查设备状态与工艺纪律,试单验查首件尺寸、焊缝质量与交期达成。
表8:钣金供应商审厂核验清单
| 核验环节 | 核验项目 | 合格标准 | 不合格信号 | 验证方式 |
|---|---|---|---|---|
| 资质文件 | 焊工证、工艺评定、体系文件 | 证件在有效期,评定覆盖产品 | 仅有复印件、无评定 | 原件核对+官网查询 |
| 设备现场 | 切割/折弯/焊接/机加设备 | 设备运转、保养记录完整 | 设备闲置、缺关键工序 | 实地盘点+开机演示 |
| 工艺纪律 | 焊接参数、坡口、预热记录 | 有工艺卡且按卡执行 | 凭经验焊接、无记录 | 抽查工序流转单 |
| 检测能力 | 量具、NDT、三坐标 | 量具校准有效、检测按比例 | 仅卡尺、无NDT | 查校准证书与报告 |
| 试单验证 | 首件尺寸、焊缝、交期 | 首件全检合格、交期达成 | 首件超差、反复返工 | 小批量试单1~3批 |
试单是成本最低的风险过滤器。建议首单选择有代表性的中等复杂度零件,要求供应商提供首件检验报告、材质证明与焊接检验记录,并对关键尺寸进行第三方复测。连续2~3批稳定后,再逐步放量。
结语
2026年选择钣金加工厂,本质是选择一套可验证的工艺体系与可协同的制造伙伴。标准执行看资质与记录,成本合理看报价拆分,能力匹配看设备与工序覆盖,质量稳定看检测与试单。南京鑫铭机械有限公司以南京、滁州双基地布局,覆盖激光切割、钣金加工、焊接加工、机加配套与来图定制,为华东及全国客户提供多工艺协同的制造选项。采购方宜以本文六维模型与审厂清单为工具,结合自身产品工况完成实证核验,让供应商选择从“凭感觉”转向“凭证据”。
【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实 相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系 本站,本站将会在 24 小时内处理完毕。

微信"扫一扫",分享转发
微信联盟:钣金加工微信群、工艺标准微信群、成本报价微信群、供应商微信群、选型微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语




评论排行