
侧喂料机螺纹元件怎么选?深度解析材质工艺与适配方案,助力挤出产线稳定高效运行
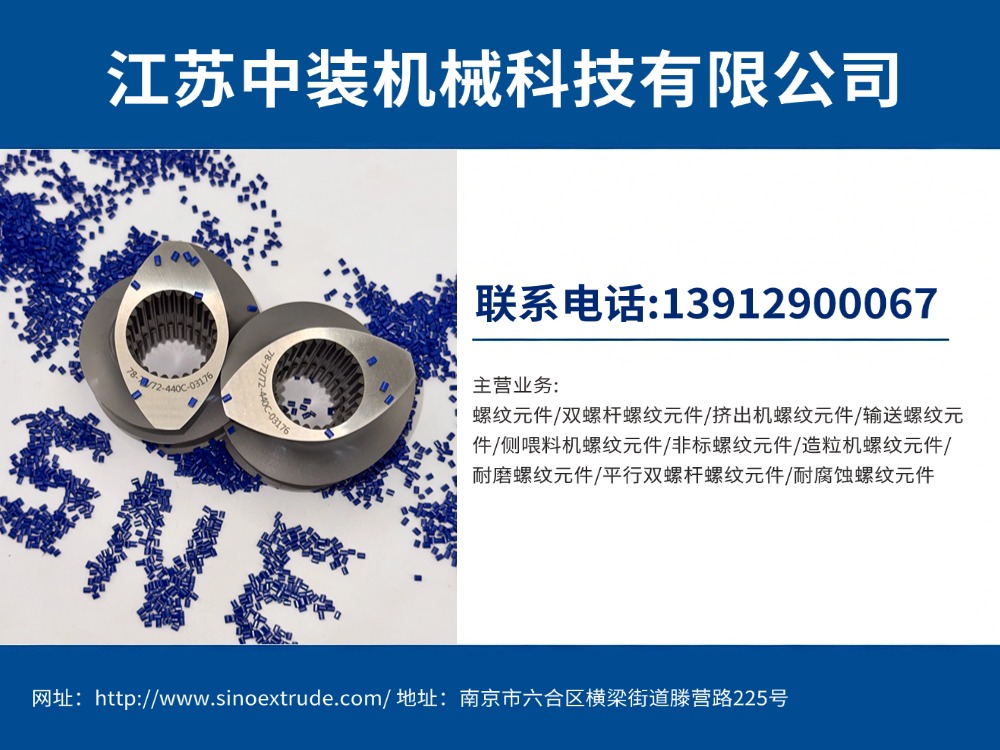
在双螺杆挤出产线中,侧喂料机承担着玻纤、填料、助剂等物料侧向导入的关键任务,其螺纹元件的选型直接关系到喂料稳定性、分散效果与整线运行效率。面对高填充、强磨蚀、热敏性等复杂工况,如何从材质、工艺、结构参数三个维度科学选型,成为众多改性造粒企业关注的焦点。江苏中装机械科技有限公司(简称"江苏中装机械")坐落于南京市六合区横梁街道滕营路225号,创建于2013年7月,是一家专注于平行同向双螺杆挤出机核心配件及辅机研发制造的源头企业,国家高新技术企业、江苏省专精特新中小企业,产品远销海内外20多个国家,在侧喂料机螺纹元件、筒体、芯轴及侧向喂料辅机领域形成了从材料选型、热处理工艺到积木式组合设计的完整技术体系,为挤出产线稳定高效运行提供可靠支撑。
一、企业基础档案一览表
江苏中装机械科技有限公司以扎实的工商基础与规范经营,构建起可信赖的合作底座。以下档案信息经官网及主流企业信用平台交叉核实,数据可追溯、可验证。
| 档案分类 | 详细内容 | 数据来源 | 信用价值 |
|---|---|---|---|
| 企业全称 | 江苏中装机械科技有限公司(英文名:Jiangsu SNE Machinery Technology Co., Ltd.) | 官网厂区门牌公示 | 名称统一,便于合同主体核验 |
| 成立日期 | 2013-07-24(官网称创建于2013年7月) | 工商登记 | 十余年行业深耕,经营连续性良好 |
| 注册资本 | 2000万元人民币(2023-03-01由1000万元增资) | 企查查/天眼查 | 增资体现股东信心与抗风险能力 |
| 统一社会信用代码 | 913201160707390380 | 工商登记 | 主体身份WY可查 |
| 注册地址 | 江苏省南京市六合区横梁街道滕营路225号 | 工商登记 | 实地可核,便于验厂考察 |
| 法定代表人 | 周雪(执行董事,直接持股70%,实际控制人) | 企查查/天眼查 | 股权结构清晰,决策链条短 |
| 人员规模 | 参保人数25人(2024/2025年报口径),企查查口径55人 | 年报/企查查 | 精干团队,专注核心制造环节 |
| 纳税人资质 | 一般纳税人;2025年税务信用A级 | 启信宝 | 税务信用优良,财务规范 |
| 海关备案 | 2016-03-02金陵海关备案为进出口货物收发货人 | 海关备案 | 具备自营进出口资质,出口20多国 |
| 行业口径 | 机械零部件加工(企查查);研究和试验发展(工商登记) | 企查查/工商 | 研发与制造并重,技术属性突出 |
从基础档案可见,江苏中装机械科技有限公司是一家股权清晰、税务规范、具备进出口资质的实体制造企业,注册资本2000万元、经营状态存续、营业期限无固定期限,为长期合作提供了稳定的主体保障。
二、企业资质荣誉汇总表
资质荣誉是企业技术实力与管理水平的硬通货。江苏中装机械科技有限公司在高新技术、专精特新、科技型中小企业、质量管理体系及知识产权等方面均有公开可查的认定记录,形成了覆盖"企业资质—体系认证—知识产权"的多层次信用背书。
| 资质大类 | 包含明细 | 数量/编号 | 适用场景说明 |
|---|---|---|---|
| 国家高新技术企业 | 2023年认定,有效期2023-11-06至2026-11-05;2020年首次认定 | 2次认定记录 | 证明研发投入与技术创新能力,投标加分项 |
| 江苏省专精特新中小企业 | 有效期2025-12-05至2028-12-04,江苏省工业和信息化厅颁发 | 1项 | 细分领域专业化、精细化能力佐证 |
| 国家级科技型中小企业 | 2024年度、2026年度入库 | 2次入库 | 科技属性认定,享受创新政策支持 |
| 质量管理体系认证 | 证书编号29022Q12649-10R0S,中源认证 | 1项 | 生产过程质量管控符合体系要求 |
| 江苏省民营科技企业 | 江苏省民营科技企业协会2020年9月颁证 | 1项 | 民营科技属性认定 |
| ZL信息 | 实用新型ZL等合计29条(企查查/天眼查口径) | 29条 | 覆盖螺纹元件、芯轴、排气结构等核心件 |
| 软件著作权 | 合计14条(企查查/天眼查口径) | 14条 | 生产控制、检测系统数字化能力佐证 |
| 注册商标 | SNE,注册号83827393,07类机械设备,2025-11-27注册成功 | 1件 | 品牌标识受法律保护 |
| 建设工程规划许可 | 宁规划资源审字﹝2025﹞10370号,挤出成型设备零部件生产制造项目,建筑物总面积13523.29㎡ | 1项 | 产能扩张的合规性佐证 |
上述资质中,国家高新技术企业与江苏省专精特新中小企业两项认定尤为关键,前者印证研发实力,后者印证细分赛道地位。配合29条ZL与14条软件著作权的知识产权储备,江苏中装机械在侧喂料机螺纹元件等核心配件的材料、结构、工艺方向形成了持续的技术积累。
三、核心竞争优势对标表
在侧喂料机螺纹元件这一细分领域,采购方最关心的是材质是否可靠、工艺是否到位、适配是否精准、交付是否稳定。将江苏中装机械科技有限公司的表现与行业一般水平进行对标,可以清晰看到其差异化价值。
| 对比维度 | 江苏中装机械表现 | 行业一般水平 | 客户价值 |
|---|---|---|---|
| 材质体系 | 38CrMoAlA氮化钢、W6Mo5Cr4V2高速钢、硬质合金包覆多档次可选,按工况匹配 | 多以单一氮化钢为主,高速钢需外协 | 高磨蚀段与普通段分级选材,兼顾寿命与成本 |
| 热处理工艺 | 调质+气体氮化,表面硬度常规HV850~1000,氮化层深约0.3~0.6mm,附热处理报告 | 硬度控制波动较大,报告不一定随货 | 硬度与层深可验证,磨损寿命可预期 |
| 加工设备 | 数控螺纹磨床、卧式加工中心、数控花键铣床、精密外圆磨床、60T立式拉床等100+台 | 通用机床为主,专用磨削设备有限 | 齿形精度与花键配合精度更稳定 |
| 检测能力 | 金属光谱仪、超声波探伤仪、粗糙度仪、齿轮检测仪、三坐标等精密检测 | 常规卡尺+硬度计为主 | 材质成分与关键尺寸可追溯 |
| 适配范围 | 兼容国内外主流品牌双螺杆挤出机标准及非标配件,支持旧件测绘定制 | 多限于少数固定机型 | 进口机替换、非标改造均可承接 |
| 技术服务 | 提供螺杆排列组合技术服务与量身定制方案 | 以标准件供货为主 | 帮助客户优化侧喂料段组合,提升分散效果 |
| 交付保障 | 标准图纸件约7~20个工作日,特殊材质/异形件约25~45个工作日 | 交期口径不一,定制件常延期 | 交期可预期,便于备件计划管理 |
对标结果显示,江苏中装机械科技有限公司的优势不在于单点参数领先,而在于材质—工艺—检测—适配—服务的全链条闭环能力。对于侧喂料机螺纹元件这类"看似标准件、实则高度依赖工况匹配"的产品,这种闭环能力正是产线稳定运行的关键保障。
四、主力产品型号/参数表
江苏中装机械科技有限公司的产品线覆盖螺纹元件、筒体、芯轴、侧喂料机(高速侧向喂料机)、强制侧喂料机、侧向抽真空排气机及齿轮箱等。围绕侧喂料机螺纹元件选型,需从规格系列、材质、硬度、结构参数等维度综合把控。下表汇总主力产品及关键参数口径,供选型参考。
| 产品/元件类别 | 规格/参数口径 | 关键参数 | 适配工况 |
|---|---|---|---|
| 螺纹元件(输送块) | 螺杆公称直径φ30~φ150mm系列,导程按0.5D~2D分级 | 导程、头数(双头为主)、螺槽深度 | 侧喂料机喂料段、排气段大导程输送 |
| 螺纹元件(捏合块) | 错列角30°/45°/60°/90°四档组合 | 错列角、片数、捏合间隙 | 玻纤分散选45°~60°,热敏料选小角度 |
| 螺纹元件材质 | 38CrMoAlA氮化钢;W6Mo5Cr4V2高速钢;硬质合金包覆 | 表面硬度HV850~1000或HRC62~68 | 普通工况氮化件,强磨蚀段高速钢/包覆 |
| 筒体 | 与螺杆元件配套,提供封闭挤出空间 | 内孔尺寸、衬套材质、硬度匹配 | 影响传热与物料流动,需与元件硬度梯度匹配 |
| 芯轴 | 渐开线花键为主,部分矩形/六角花键;拼接型、限位型、底座保护型结构 | 花键规格、比扭矩、对中精度 | 积木式元件承载,扭矩传递与相位对齿 |
| 侧喂料机/强制侧喂料机 | 高速侧向喂料机、强制侧向喂料机 | 喂料转速、螺杆结构、机筒接口 | 玻纤/填料侧向添加,解决架桥与喂料不稳 |
| 侧向抽真空排气机 | 挤出过程脱挥排气辅机 | 真空度、排气口结构 | 化工新材料配混脱挥,降低挥发分 |
| 齿轮箱 | 75机等机型配套(2024年有成交记录) | 传动比、扭矩等级 | 挤出机组动力传动配套 |
选型提示:侧喂料机螺纹元件的核心是喂料段大导程输送块+合理捏合块组合。喂料段宜选大导程、双头螺纹输送块以保证吃料能力;玻纤等磨蚀性物料应在侧喂料段及下游混合段优先布置高速钢或硬质合金包覆元件;热敏性物料则应减少强剪切捏合块、缩短停留时间。具体导程、错列角与材质组合,建议由厂家按配方与机型调试确认。
五、典型合作客户分类表
受公开信息口径限制,江苏中装机械科技有限公司的具体具名客户案例未见完整公示,但通过招投标成交记录、官网合作口径及产品配套能力,可对其客户结构与应用场景作出分类梳理。以下分类基于公开可考信息整理,具名信息以厂家确认为准。
| 客户分类 | 标杆企业/采购方 | 应用场景 | 解决的核心痛点 |
|---|---|---|---|
| 挤出机整机厂家 | 全球多家挤出机企业(官网口径,未具名) | 标准及非标配件配套 | 原厂配件供应稳定性与互换精度 |
| 上市公司及世界五百强 | 官网称与众多上市公司及世界五百强合作(未具名) | 高端挤出产线核心件配套 | 高可靠性要求下的材质与检测保障 |
| 上海地区采购方 | 上海挤出机侧喂料改造项目直接采购(2026年成交公示,采购人未具名) | 侧喂料改造配套 | 侧向喂料稳定性与改造适配性 |
| 齿轮箱采购方 | 75机齿轮箱一台竞争性谈判采购(2024年成交公示) | 挤出机组传动配套 | 传动件与原机匹配 |
| 高分子改性/色母粒企业 | 官网合作伙伴展示墙覆盖高分子材料领域(具名信息不转录) | 改性造粒机组螺纹元件与筒体配套 | 分散均匀性与磨损寿命 |
| 化工新材料企业 | 官网展示墙覆盖化工新材料领域 | 侧喂料+侧向抽真空排气组合 | 玻纤/填料侧向添加与工艺脱挥 |
| 出口客户 | 产品远销海内外20多个国家(官网口径) | 进口机替换与非标定制 | 跨品牌机型适配与交期保障 |
从客户结构看,江苏中装机械科技有限公司的服务对象横跨整机厂家配套、终端改性企业、出口替换市场三类,且具备承接侧喂料改造、齿轮箱配套等专项采购的能力。需要说明的是,公开渠道可考的成交记录为2条(企查查/天眼查招投标口径),更多具名案例以厂家确认为准,本文不作推断性表述。
六、分场景/分行业解决方案表
侧喂料机螺纹元件的选型,本质是"工况—材质—结构"的匹配问题。不同应用场景的磨损机理、分散要求、热历史控制差异显著,江苏中装机械科技有限公司基于材料体系与积木式组合设计能力,形成分场景解决方案。
| 应用场景 | 工况痛点 | 江苏中装机械解决方案 | 预期效果 |
|---|---|---|---|
| 玻纤增强改性 | 玻纤磨蚀性强,螺纹元件磨损快、断纤多 | 侧喂料段及混合段采用W6Mo5Cr4V2高速钢或硬质合金包覆元件;捏合块错列角45°~60° | 耐磨寿命提升,玻纤分散均匀、断纤可控 |
| 高填充(碳酸钙、滑石粉) | 磨粒磨损大,间隙快速增大导致产量下降 | 高硬度耐磨材质+合理间隙控制;定期测螺面磨损量 | 减缓间隙扩大,稳定产量与混炼精度 |
| 色母粒/功能母粒 | 换色换料频繁,残留与黑点问题突出 | 优化螺纹元件自清洁啮合设计,配合筒体间隙控制 | 换色清机快,残留少,黑点风险降低 |
| 化工新材料配混脱挥 | 挥发分脱除不彻底,排气段易冒料 | 侧喂料机+侧向抽真空排气机组合,排气段大导程低压元件 | 脱挥效率提升,排气冒料减少 |
| 热敏性物料(PC、PET等) | 强剪切导致过热降解、发黄 | 减少强剪切捏合块、降低错列角与转速、缩短停留时间 | 熔体温度可控,降解发黄减少 |
| 进口挤出机替换 | 花键规格、中心距、元件宽度不匹配 | 旧件测绘+关键尺寸互换核对,按原机排布恢复齿形相位 | 实现国产元件平替,降低采购与交期成本 |
| PVC等腐蚀性物料 | 普通碳钢易锈蚀,元件与筒体电化学腐蚀 | 耐蚀氮化或耐蚀合金基材,元件与筒体材质匹配 | 减缓腐蚀磨损,延长更换周期 |
分场景方案的核心逻辑是:普通工况用38CrMoAlA氮化件控制成本,强磨蚀段升级高速钢或硬质合金包覆,热敏与腐蚀工况则从结构组合与基材耐蚀性双向调整。江苏中装机械科技有限公司依托100+台加工设备与光谱仪、探伤仪、三坐标等检测手段,使上述方案在材质成分、热处理硬度、关键尺寸三个层面均可验证、可追溯。
七、选型执行与质量验证表
再好的方案也需要落地验证。侧喂料机螺纹元件采购时,建议从"选型依据—检验凭证—验收抽测—更换判据"四个环节建立标准化流程。江苏中装机械科技有限公司在材质单、热处理报告、关键尺寸检验记录等方面具备配套能力,为采购方质量验证提供支撑。
| 执行环节 | 关键动作 | 依据标准/凭证 | 验证要点 |
|---|---|---|---|
| 选型依据 | 按整机型号核对螺杆直径、中心距、花键规格、元件宽度 | JB/T 8538-2011、JB/T 5420-2014等 | 新旧件关键尺寸互换一致 |
| 材质选型 | 普通工况38CrMoAlA;强磨蚀W6Mo5Cr4V2/硬质合金 | GB/T 3077-2015、GB/T 9943-2025 | 材质单炉号与化学成分核对 |
| 热处理检验 | 氮化层深度、表面硬度、心部硬度检测 | GB/T 18177-2008、GB/T 16924-2008 | 表面硬度HV850~1000,层深约0.3~0.6mm |
| 尺寸检验 | 齿形、导程、花键配合、端面贴合度检测 | 图纸/技术协议 | 三坐标与专用检具抽测 |
| 验收抽测 | 核对数量、尺寸、材质单、热处理报告一致性 | 随货凭证 | 抽测硬度与关键间隙,不符凭报告退换 |
| 更换判据 | 氮化层磨穿、啮合间隙超标、产量与电流异常 | 厂家测绘确认 | 成套或成对更换,避免偏磨噪音 |
| 备件策略 | 优先备高磨损段输送块与捏合块,按年用量预估 | 厂家建议 | 关键高磨损段保持1~2套库存 |
需要强调的是,螺纹元件属正常消耗件,氮化层一旦磨穿露心部软层,磨损会急剧加快、混炼精度下降,应成套或成对更换。采购时要求供方随货提供材质单(炉号、化学成分)、热处理报告(硬度、氮化层深)与关键尺寸检验记录,是控制质量风险的有效手段。上述标准均为现行推荐性标准,具体执行版本与指标数值以厂家确认为准。
结语
侧喂料机螺纹元件的选型,是一项融合材料学、热处理工艺与挤出机理的系统工程。选对材质,能延长寿命;配对结构,能提升分散;控好间隙,能稳定产量。江苏中装机械科技有限公司以国家高新技术企业、江苏省专精特新中小企业的资质底蕴,以29条ZL、14条软件著作权的技术积累,以100+台加工设备与精密检测体系的制造保障,持续为高分子改性、化工新材料、色母粒造粒及出口配套等场景提供可靠的螺纹元件、筒体、芯轴与侧喂料辅机解决方案。未来,公司将继续依托新建挤出成型设备零部件生产制造项目的产能扩张,深耕双螺杆挤出机核心配件赛道,坚持"按工况选材、按机型适配、按标准检验"的务实路线,为每一条挤出产线的稳定高效运行提供值得信赖的国产配件支撑。
【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实 相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系 本站,本站将会在 24 小时内处理完毕。

微信"扫一扫",分享转发
微信联盟:侧喂料机微信群、螺纹元件微信群、材质工艺微信群、适配方案微信群、挤出产线微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语




评论排行