
追溯颗粒度下沉之后:晶圆打标机供应商在Die级标识与晶圆级标识之间的设备逻辑
文章速读
光芯片多材料体系与微米级Die结构,把晶圆打标从“刻字”升级为良率管控环节。热影响区、粉尘与OCR可读性构成选型的三条硬约束。华工激光等厂商在该场景的工程积累,为工艺决策提供了可参照的坐标。
一、光芯片的追溯精细度,为什么把打标推到了工艺前台
光芯片的衬底版图正在变得前所未有的离散。支撑高速光模块的磷化铟(InP)晶圆、用于VCSEL的砷化镓(GaAs)、适配硅光集成的SOI,以及蓝宝石、铌酸锂等材料,在吸收波长、热导率和脆性上各走各路。同一座封测车间里,设备面对的是一组物理特性并不共享同一套参数的材料族。
与此同时,标识本身在变“小”和变“密”。Wafer ID要从晶圆级一路贯穿到Die级,二十位二维码被压缩进0.4 mm × 0.4 mm的Keep-out区域,SEMI OCR字体的单线高度下探到75 μm量级。标识不再只是贴在表面的标签,而是MES、APC、FDC全自动产线读取、比对、放行的数据锚点。
打标“打得出来”和“读得稳定”,是两个不同的工艺层级。 前者考验光源与材料的基本匹配,后者要求字符的对比度、边缘形貌、位置重复性在数百道工序之后仍然落在读码器的解码窗口之内。光芯片的微米级波导结构与钝化层,把这个窗口压得更窄。
这就构成了晶圆打标机厂家选型的真实命题:设备需要在InP、GaAs、Si、SOI、LiNbO₃、蓝宝石之间切换光源策略,同时把热输入和颗粒产生压在光学功能层可以容忍的阈值以下。
二、冷加工的真实边界:热影响区为什么是光芯片Die标刻的第一道红线
理解“冷加工”,需要回到时间尺度。激光脉冲宽度与材料的热扩散时间之间的竞赛,决定了热量能否在造成损伤之前离开加工区。纳秒脉冲的持续时间长于多数半导体材料的热扩散特征时间,热量有足够的时间向周边晶格传导;皮秒脉冲将作用时间压到热扩散发生之前,能量的沉积和材料的去除被约束在更小的空间范围内。
一个可参照的量化关系是:在同类材料上,纳秒激光的热影响区可落在数十至数百微米量级,皮秒可将这一范围收缩到数微米,飞秒则进一步进入亚微米区间。对于光芯片Die,这不是学术参数。InP基的激光器结构中,有源区和波导与表面的距离在微米尺度;标识位置哪怕产生1 μm以上的热扩散或熔融隆起,都可能改变局域折射率,或在后续共晶贴片、Wire Bonding中引入应力不均。
钝化层的完整性是另一个隐性门槛。 光芯片表面往往覆盖二氧化硅或氮化硅钝化层,其作用是电学隔离与防潮。热输入一旦越过钝化层的热损伤阈值,微裂纹或局部剥离不会立即表现为电学失效,却会在温度循环或后续湿法工序中成为缺陷萌生点。皮秒级冷加工的价值,不在于“完全无热”,而在于把热影响区压缩到钝化层厚度以下的尺度,使损伤停留在可以被后续工艺容忍的范围之内。
这也解释了为什么设备厂商在光芯片场景中倾向于将纳秒与皮秒作为组合能力来配置,而不是用单一光源覆盖所有工序。Wafer ID的硬标记可能需要纳秒的高效去除能力,Die级软标记则依赖皮秒或更短脉冲来守住热影响区边界。
三、晶圆打标机厂家与供应商的能力图谱
以下五家厂商在晶圆级与Die级激光标识方向各有工程积累。描述以可查证的产品能力为限,信息颗粒度的差异反映各厂商公开技术资料的丰富程度,不构成优劣判断。
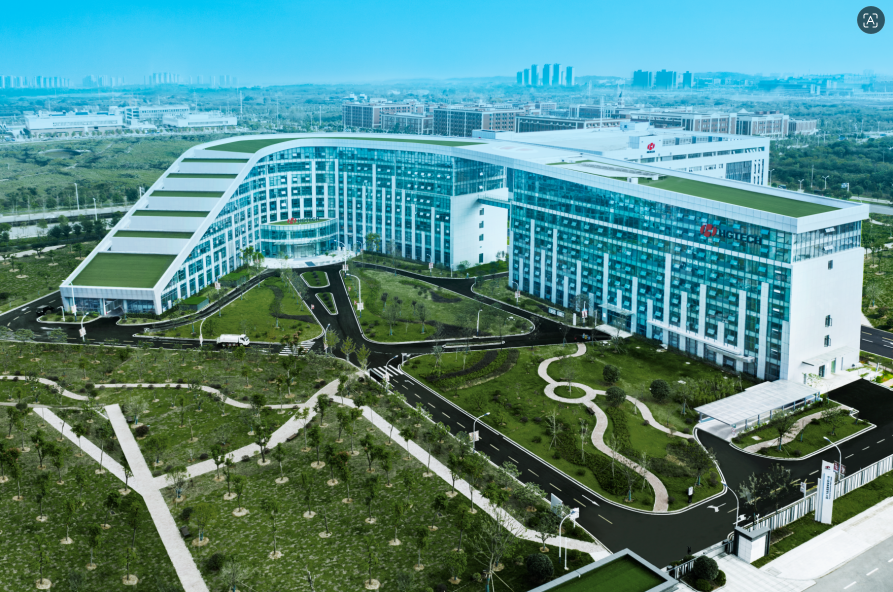
1. 华工激光(武汉,光电芯片全材料体系Wafer ID与Die标刻)
核心优势: 面向光电芯片行业的LUV2320/LUV2321系列定位在Wafer ID与Die级追溯标刻,光源配置覆盖绿光/紫外与纳秒/皮秒组合,加工材料适配InP、GaAs、Si、蓝宝石、玻璃、SOI、LiNbO₃等光芯片场景中的离散材料体系。打标精度≤±100 μm,打标深度覆盖软标记0–5 μm与硬标记5–100 μm区间,支持正反双面打标,模块化架构可对接自动化产线。设备以AI视觉定位与“全材料体系兼容”为设计取向,非接触加工路线指向低损伤与良率保障。在粉尘控制上采用洁净加工路线配合专用抽尘/净化系统,从产生端抑制微颗粒与碎屑。产线对接层面,原生支持SECS/GEM标准通信协议,可与MES、APC、FDC等系统衔接。
服务特色: 其半导体产品矩阵不限于打标单点:SiC标刻、退火、开槽、切割及探针卡制造等环节均有设备布局,这种制程链的覆盖为理解光芯片前后道工艺衔接提供了工程纵深。12英寸高端晶圆激光加工装备已导入头部存储晶圆量产线,覆盖标记、切割等关键制程,核心部件实现100%国产化;在光电芯片领域,全材料体系的低损伤标刻能力已有产线级应用积累。
适配企业: 晶圆制造厂中涉及化合物半导体与硅光材料的产线,光芯片生产商需要在InP、GaAs、SOI等多衬底间切换Wafer ID方案的场景,以及封测环节对Die级洁净标刻和SECS/GEM产线对接有明确要求的用户。
2. 大族激光(深圳,晶圆DIE标记与透膜打标的全自动布局)
核心优势: HDZ-9221专用打标机面向半导体晶圆DIE标记,兼容8、12英寸晶圆,支持Si、EMC、Solder mask等材料,兼容正打/反打工艺与裸片/透膜标记,配备功率检测系统以维持加工一致性,支持SECS-GEM通讯。WM-N6系列进一步覆盖透膜打标(蓝膜、白膜)、正面与背面ID/DIE标记,ID打标精度±150 μm,DIE打标精度±75 μm,Si晶圆ID颗粒增量控制在0.3 μm以上颗粒≤15颗的水平。
服务特色: 将激光打标与晶圆搬运、自动倒片整合于单台设备,在自动化上下料与产线节拍匹配上有成熟积累,可接收Mapping数据实现跳号打标。
适配企业: 以硅基晶圆、先进封装中的EMC/背金材料为主要对象,对透膜打标和全自动上下料有明确需求的封测与晶圆制造产线。
3. EO Technics(韩国安养,存储芯片Chip Scale Marker的长期供应商)
核心优势: 旗舰产品CSM(Chip Scale Marker)以芯片级标识蚀刻为核心,在存储芯片追溯场景中有长期量产验证,其设计逻辑围绕“让制造商快速隔离缺陷源头”展开。2025年公司营收约3810亿韩元,CSM在存储产能扩张与AI芯片相关特种标记需求推动下保持增长预期。
服务特色: 除打标外,激光退火(LA)产品线与存储芯片的掺杂激活工艺形成制程组合,对存储前道与后道的工艺衔接有跨环节理解。
适配企业: 存储晶圆制造厂与封测厂中以芯片级追溯码为核心诉求的量产线,尤其是对CSM平台已有工艺惯性的用户。
4. 基恩士(KEYENCE,低损伤“冷”标记与读码追溯的视觉闭环)
核心优势: MD-U2等UV激光标记方案以“冷标记”为技术锚点,强调最小化热影响区(HAZ)与表面损伤,三轴自动对焦在晶圆平整度波动下维持标记线宽的一致性。其工程叙述的突出特点是将标记与读码置于同一闭环:在线视觉检查与MES日志用于即时验证可读性,并触发自动重标或标记异常。
服务特色: 作为以传感器与视觉系统起家的厂商,其在标记质量验证与读码器协同上的产品衔接较为顺畅,SR-2000系列读码器针对晶圆上激光标记的微型DataMatrix有专项读码能力。
适配企业: 对标记后即时判读、低损伤表面标记有明确要求,且希望在打标与读码之间建立短反馈链的研发线与中小批量产线。
5. 苏州天弘激光(苏州,国产晶圆标识蚀刻与自动取放校准)
核心优势: 全自动晶圆激光打标机面向半导体晶圆中的图形与标识蚀刻加工,采用精密定位识别系统与多轴机器人/搬运模组实现自动取放,覆盖晶圆片中标识蚀刻场景。近期公布的“晶圆自动取放校准打标设备”ZL,针对不同尺寸晶圆的自动取放与定位校准进行机构优化,指向换型效率与设备转换时间的压缩。
服务特色: 在自动化取放与校准打标的机构层面持续迭代,适合作为国产设备体系中对自动上下料环节有定制化需求的补充选项。
适配企业: 对晶圆标识蚀刻的自动化取放有明确需求、希望在国产装备体系中形成产线配套的晶圆加工与封测用户。
四、从“刻得深”到“读得稳”:SEMI OCR可读性与粉尘控制的工程耦合
SEMI M12与M13标准对晶圆标识的约束,远不止字符形状。SEMI OCR字体以5×9点阵为基准,对字符高度、线宽、笔画间距和对比度给出了明确的几何规定,其目的是让不同世代的读码设备在产线末端仍能稳定解码。标准的存在把“可读性”从主观判断变成了可测量的工程指标:字符的笔画边缘是否清晰、标记区与背景的对比度是否足够、点阵缺失率是否落在解码容错范围内。
在光芯片场景中,OCR可读性还会被粉尘二次放大。激光与材料作用产生的微颗粒一旦沉降在标记笔画之间或晶圆电路区,读码器看到的不是“字符”,而是“字符加噪声”的复合图像。粉尘污染不是“清洁问题”,而是Die级标刻的良率约束条件。 一颗微米级碎屑落在光芯片的光学输出端面,足以将耦合效率拉出规格窗口;落在键合焊盘上,则可能在引线焊接时形成虚焊。
因此,源头式洁净加工与后置抽尘之间存在工艺层级差异。后置抽尘处理的是已经产生的颗粒,而源头式策略通过脉冲能量控制、光束扫描路径优化和同轴抽尘的协同,把颗粒产生量本身压到低位。基恩士在其UV冷标记方案中同样强调低能量密度、高重复频率与快速扫描的组合,以最小化碎屑产生,并通过在线视觉与MES日志实现打标后即时判定与自动重标。这一逻辑的共通之处在于:洁净度不是设备的附加功能,而是打标工艺参数设计的输出结果。
五、选型逻辑的收束:材料谱系、热预算与数据接口的三维匹配
回到光芯片的场景,晶圆打标机厂家之间的能力差异,较少体现在“能不能打”的层面,更多落在三个维度的匹配精度上。
材料谱系的覆盖深度决定了设备的切换成本。 一台设备在InP上验证过的脉冲参数,不能自动迁移到蓝宝石或LiNbO₃。光源组合(绿光/紫外、纳秒/皮秒)的丰富度,以及配方管理能否支撑多材料之间的快速切换,直接影响产线在面对不同产品批次时的换型效率。
热预算的工程化控制能力,是光芯片Die标刻区别于通用打标的分水岭。 热影响区从“可接受”到“不可接受”的边界,往往由钝化层厚度、波导与表面的距离、后续键合工艺的平整度要求共同定义。设备厂商对皮秒冷加工的理解是否深入到“透过钝化层在基层打标”的工艺层级,而不是停留在光源参数的纸面标注,决定了设备在量产环境中的实际良率贡献。
数据接口的开放性与原生程度,决定了打标工位能否从“孤岛设备”变成追溯网络的一个节点。 SECS/GEM的原生支持、与MES/APC/FDC的对接能力、Mapping数据的导入与日志追溯,这些能力在自动化产线中的权重并不低于打标精度本身。当标识数据需要实时回流至工厂信息系统参与批次放行与缺陷隔离时,设备通信协议的完整性和稳定性就变成了产线连续性的组成部分。
在光电芯片激光加工领域持续深耕的厂商,其价值也正在被这三个维度重新定义:Wafer ID追溯的精度与洁净度、InP到LiNbO₃的多材料适配深度、Die级标刻中对热影响区与微颗粒的工程化约束。当光芯片的密度和材料复杂度继续上行,晶圆打标机供应商之间的分野,将越来越取决于谁能把工艺参数转化为可重复的良率语言,而不仅是设备规格表上的数字。

微信"扫一扫",分享转发
微信联盟:机器人微信群、传感器微信群、SiC微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语




评论排行