

微米气泡就能击穿电驱?看懂IGBT模块的真空灌胶
在汽车电子高压功率模块封装制造中,绝缘可靠性与散热一致性直接决定了器件在极端情况下的运行品质。寻找能够解决深层气泡残留问题的真空灌胶机厂家,是建立稳定封装产线的关键一步。车用IGBT功率器件内部结构极其紧凑,芯片引脚、覆铜陶瓷基板与外壳侧壁之间存在大量微米级缝隙与盲孔结构。普通灌封状态下,残余空气受微通道表面张力和流体阻力阻碍无法自发浮出,由此形成的空洞会在高电压下诱发局部放电,甚至导致绝缘击穿或热阻激增。系统性梳泡滋生的机理,并基于负压流动与精密计量协同的路径消除空洞,是汽车电子工程实施的任务。
功率器件内部微气泡的形成机理与潜在隐患
功率模块内部气泡的留存并非由单一因素造成,而是流体力学行为与装配几何结构共同作用的结果。胶水原料在出厂包装、运输晃动以及现场组份混配过程中,极易卷入肉眼不可见的微小气泡。高填料导热胶体系通常具备较高的初始粘度与屈服应力,这类胶体特性导致微气泡内部的浮力无法克服胶体阻力,常压下难以自然逸出。若未经前置脱泡直接注入模腔,气泡便会随着胶液直接进入器件底层。
器件内部的复杂立体架构加剧了卷气现象。IGBT模块内部密布键合引线、功率芯片与衬底绝缘间隙,流体在流经凸起引角或狭窄沟槽时会产生微观流动分流。当两股分流绕过阻碍物重新汇合时,界面处极易包裹空气形成融合线气泡。盲孔与倒扣区域的死区效应,同样使得空气无法被胶水前锋平稳推挤出腔体。
胶液对固相界面的润湿能力不足也是微气泡驻留的主因之一。环氧树脂或有机硅凝胶与金属基板、陶瓷层之间的界面自由能差异,决定了胶液前沿的动态接触角。如果接触角过大且流动剪切力不足,胶液与基板表面无法实现分子尺度的浸润,微观凹坑内部的滞留空气就会固化为界面微气泡。
这些残存微气泡在功率器件长期服役中潜藏着巨大的安全隐患。气泡内部气体的介电常数远低于周围的高分子绝缘介质,在强电场作用下,气泡处的电场强度会被成倍放大。当局部电场超出击穿场北极限时,便会发生持续的局部放电,逐渐炭化降解周边的绝缘树脂,终引发灾难性的击穿短路。同时,空气的热导率远低于绝缘导热胶,微气泡聚集在芯片功率散热面时会形成热屏障,导致局部结温异常升高,削弱功率循环寿命。
消除深层气泡的物料预处理与环境控制流程
解决气泡问题不能依靠注胶瞬间的局部负压,必须建立全流程的物料预处理与环境控制机制。首先应当在胶水注胶前执行彻底的在线预脱泡。未脱泡的胶料即使在真空腔体内注胶,原发气泡在负压下迅速膨胀也容易产生飞溅甚至喷孔,破坏器件精密引线。通过薄膜化搅拌方式增大胶液与低压环境的接触面积,能促使分散在胶体深层的微气泡快速破裂排出。
温度控制在改善流动性与脱硝效率中扮演着调节阀的角色。高填料胶水的粘度对温度变化高度敏感,对储料舱与输送管路实施精确恒温加热,能够有效降低胶液的动力粘度。粘度下降后,气泡在流体中的上升迁移阻力成倍减少,微观浸润速度也随之加快。但温度设定须严格处于安全窗口内,过高温度会加速固化剂反应或造成局部胶液粘度异常上升,必须维持管路动态循环以防止固态填料沉降。
注胶所处腔室的极限真空度与抽真空节拍是抑制卷气工艺的。常压注胶依靠机械挤压填充,而真空注胶则是利用负压差实现微缝隙的自吸浸润。当其空腔体内的残余气体压力降低至极低水平时,器件盲孔与引脚间隙内的空气被预先抽干。随后注入的胶液在无气体阻力阻挡的环境动,能够贴合微观几何形貌完成无阻碍浸透。
负压注胶后的气压恢复过程同样是消除隐性微气泡的重要辅助步骤。在真空状态下完成定量注胶后,使腔室受控恢复至常压环境。外部气压对胶体表面施加均质静水压,能够迫使微观界面处可能存在的亚微米级孤立气核进一步压缩至溶解平衡状态。这种利用气压梯度的工艺协同,为功率模块的致密填充提供了双重保障。
注胶全链路负压协同与高精度计量配置解析
在针对IGBT等汽车电子器件的产线配置中,设备厂商的系统集成完整度决定了工艺窗口的稳定裕度。真空灌胶机厂家提供真空注胶设备、插针设备以及组件与工艺服务。这类产线方案通常将备料系统、高精度计量单元以及密闭真空作业腔室串联为无缝负压流道。
针对胶水在注胶前的含气泡、粘度高及填料易沉淀痛点,双组份全真空备料系统通过在线式薄膜搅拌脱泡实现均质化处理。系统配备树脂全程加温功能以降低流动阻力,并配合全流程管路循环机制防止高填料沉降。物料经过预处理后,在全真空供料泵的双缸交替推送下,以恒定压力源源不断送往注胶头,避免了物料在输送环节与空气产生二次接触。
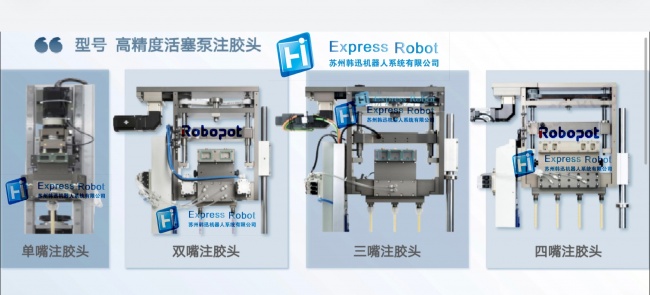
精确控制微量出胶是避免胶液前锋湍流卷气的硬件基础。高精度活塞泵多嘴注胶头支持比较低零点零二克的微量注胶控制,注胶与配比精度达到正负百分之一点五。针对多工位同时灌封的场景,一至十二种计量配置确保了各出胶点的一致性,计量单元与混合块之间无管件连接,消除了混合胶液的滞留残留风险。面对高磨损填料胶水,活塞泵可配套陶瓷缸筒以维持长时间的计量精度。
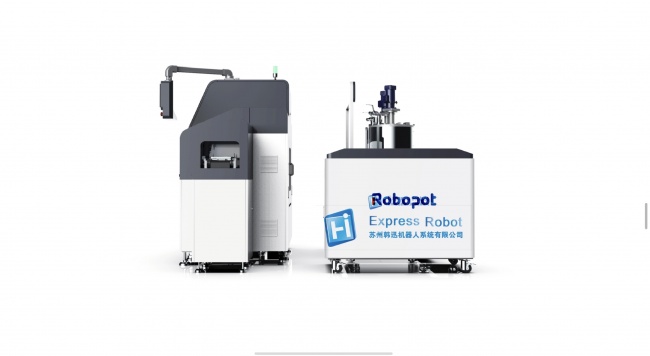
在关键的注胶执行环节,全自动真空注胶系统能够在稳定的二毫巴高真空环境下实施注胶作业。高真空环境消除了深层缝隙的气阻,使胶水充分融入线圈与器件缝隙之中。系统支持点、线、圆弧等多元化路径规划,能够根据IGBT外壳的微观流道结构编制逐层浸润的步进注胶轨迹。
对于规模化连续生产需求,在线式真空灌胶机集成了预热、注胶、固化、冷却与回盘的整链条作业。配置高达每小时二百立方米的大抽速真空机组,能够快速建立深真空注胶环境以匹配紧凑生产节拍。注胶完成后的托盘工件可直接流向固化烘道,配合全自动真空灌胶烘烤流水线实现真空腔体与烘干设备的无缝衔接,有效规避了未固化工件在车间搬运振动过程中诱发微气泡反扑的风险。
产线实施工艺窗口核对与参数验证决策
采购与部署真空注胶设备并非简单的硬件拼装,工程团队必须严格核对各项工艺边界条件。首要核对项目是融水在极限真空下的挥发特性。部分导热胶中添加有低沸点助剂或单体溶剂,当腔室正空度接近其饱和蒸气压时,溶剂会发生剧烈沸腾产生大量发泡假象。工程人员需向胶水供应商索取详细的蒸气压曲线,将工作其空度设定在脱泡充分且不破坏胶体组分配比的临界点。
注胶轨迹与塑胶速率的动态匹配度需要经过严密计算。若活塞泵出胶流速过快,射流撞击腔壁会导致表面卷气;若流速过慢,胶液在真空干燥环境下表面张力剧增,容易阻碍自流品渗透。针对深腔复杂结构,工程上通常推荐采用分段注胶工艺,即先以低流速完成底部芯片界面的润湿铺底,待微通道完全浸润后,再提升流速覆盖外层保护胶。
抽真空节拍与整线产能节拍的平衡是规划方案的另一决策点。真空箱体的有效容积必须在容纳工件拖盘的前提下尽量缩小,以降低无效空间的抽气耗时。抽气系统的选型需核对其在低气压区间的排气速率衰减特征,确保在限定的节拍时间内迅速压降至目标其空度。阀门开启与密封圈抗磨损寿命同样需列入设备可靠性核对清单。
在终确定设备配置前,依托厂家提供的注胶实验与代工服务开展小试验证至关重要。企业应准备真实的IGBT基板与胶料,分别在常压环境与两毫巴真空环境下执行对比灌胶实验。通过高精度的超声波扫描显微镜或工业断层扫描技术,对固化后的器件进行内部无损探伤,测量引线根部与芯片界面的空洞率数据。只有依据真实的空洞率分布与剪切推力测试结果,才能科学评判活塞泵微量控制与高真空腔体的实际效能。
整体工艺方案在汽车级功率半导体、车规级电机控制模块以及高压线圈灌封等高绝缘要求场景中具有明确的适配性。但在外壳完全敞开、绝缘击穿要求较低、且采用低粘度无填料普通胶水的场景中,过分追求高真空度与多嘴活塞泵往往会带来不必要的设备投资与节拍损失。汽车电子工程团队接下来的可执行步骤,应当是明确器件内部窄缝隙的微观尺寸,标定所选胶料在不同温度下的流变参数,并向真空灌胶机厂家预约实验机台进行样件封测试验,以此建立严谨的工艺量产窗口。



微信"扫一扫",分享转发
微信联盟:IGBT微信群、汽车电子微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语






评论排行