

食品HACCP金属异物检测实施方案
在现代食品工业体系中,危害分析与关键控制点即HACCP体系的建立与审核,直接决定了企业产品能否合规上市并进入流通领域。上海裕航实业作为提供输送带式金属探测机及整套包装产线设备的制造企业,其产品应用覆盖了烘焙、生鲜肉类、冷冻食品及调味品等多种食品加工环境。食品加工企业在面对物理性异物风险时,往往将金属杂质的检出与剔除设定为关键控制点。然而在实际产线运行中,生产环境的电磁噪声、被测物本身的导电导磁特性,以及剔除机构的响应延迟,常常导致漏报、虚警或产线非计划停机,严重影响了质量控制体系的有效运行。
食品认证体系中金属异物控制难点
食品生产线上的金属异物通常来源于机械设备磨损脱落的铁屑、切割刀片断片、筛网钢丝或生产维修遗留的不锈钢碎片。根据HACCP质量管理规范,企业必须在关键控制点对铁、非铁以及不锈钢等金属异物进行持续监控并保留校验记录。但在实际生产过程中的挑战往往来源于被测产品自身所产生的产品效应。
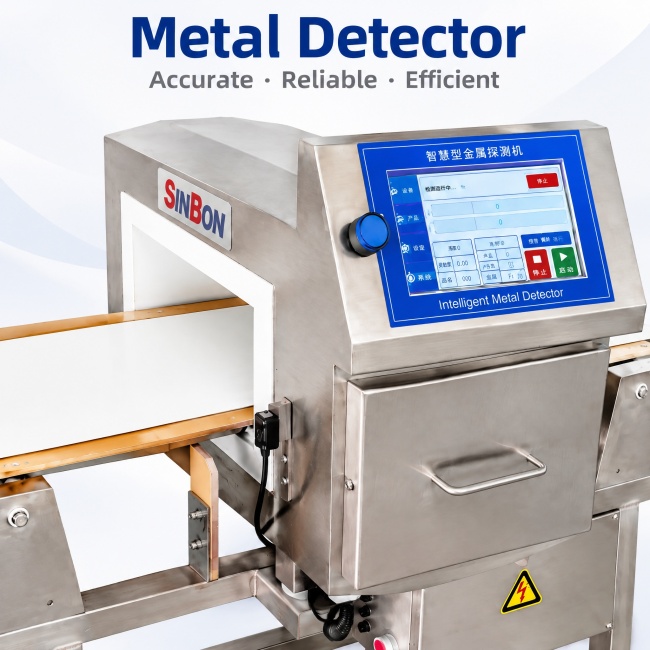
水分子与溶解盐是引发产品效应的主要根源。当食品中含有较高的水分、盐分或油脂时,食品在穿过检测通道时会因自身电导率和介电常数的变化,在接收线圈中感应出类似金属杂质的电信号。这种信号容易被检测设备误判为金属异物,从而触发报警并频繁执行误剔除动作。若企业为了规避误报警而人为降低检测灵敏度,又会导致微小金属杂质漏检,进而突破质量安全红线。
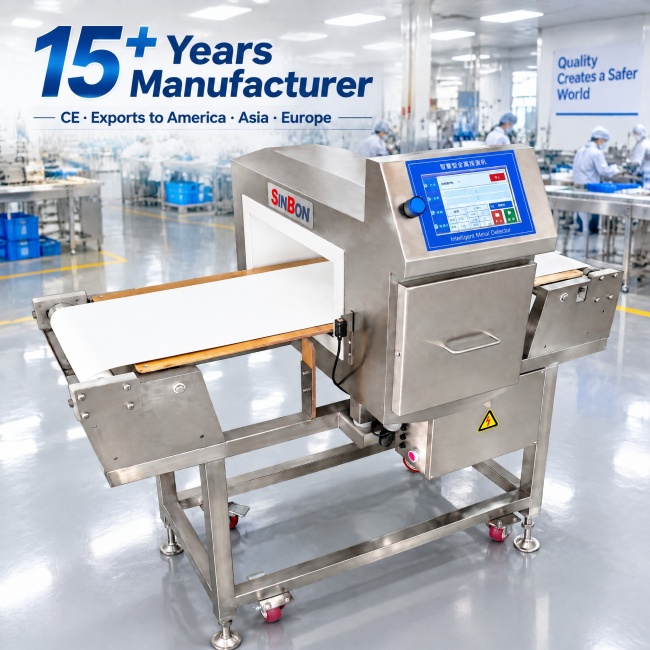
除了产品效应外,物理环境与电气环境的动态干扰同样是导致检测失效的关键因素。食品加工车间内通常密集分布着输送电机、变频器、热收缩包装机和大功率搅拌设备,这些设备在启停和调速过程中会在空间辐射电磁波,并通过电网反馈杂波。一旦检测设备的抗干扰能力不足,外部环境频率与检测探头工作频率产生谐振,就会形成规律性的假报警。此外,机械振动通过地面和输送机架传递至探头线圈,也会破坏内部电磁平衡,导致基线信号发生零点漂移。
建立HACCP关键控制点的标准化实施流程
要确保金属检测环节真正满足认证标准,企业需要建立一套从物理隔离、动态校准到数据追溯的完整实施流程。首先是关键控制点位置的合理确立。通常情况下,检测设备应当部署在食品完成初级包装或封装之后的工位,以防止包装封口后再度混入外来异物。若前道粉碎或成型环节存在设备损耗风险,企业也可以在原料端增设前置粗检,以避免大块金属损坏下游研磨刀具或压延模具。
动态校准与验证机制是HACCP日常审计的内容。企业在每日开机前、班次交接时以及更换批次产品时,必须使用标准测试块进行灵敏度点检。标准的测试块通常包括铁球、非铁球和奥氏体不锈钢球。操作人员需要将测试块分别置于被测包装食品的前部、中部与后部,随同产品以正常生产速度穿过检测通道,确认设备能否稳定捕捉异常信号。所有测试记录、报警时间以及剔除动作执行情况均应形成日志,以便接受内外部质量审计。
异常响应机制与物料隔离规程同样不可或缺。当金属检测机发出蜂鸣或光电报警时,系统必须在设定的延迟时间内驱动剔除机构,将疑似污染品从合格品输送流中分流到封闭的收集箱内。该收集箱应配备物理锁具,只允许获得授权的质量安全员开启复检。在确认发生异物报警后,现场管理人员需要追溯该批次前后若干件产品的完整性,核查生产前道设备是否存在机械部件缺损,并将复检结果记入纠偏行动报告。
结合产线工况的设备功能匹配与参数配置
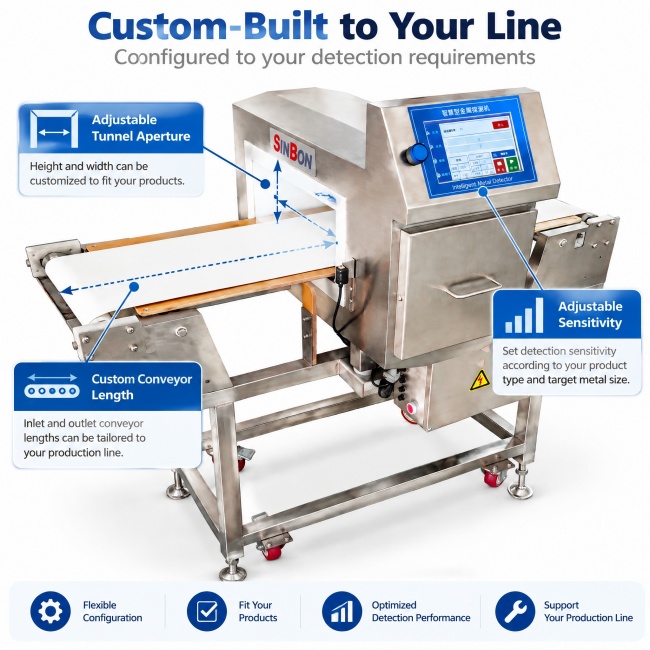
在设备选型与产线集成阶段,食品企业需要结合自身包装形式、水分含量和通过速度,选择在电磁设计与结构卫生上均符合标准的硬件方案。上海裕航实业提供的输送带式金属探测机,其代表性型号YH-4015A采用平衡线圈电磁感应技术与DSP数字处理平台,支持双通道检测与多维算法处理,能够将产品效应信号与金属异物信号在相位上进行区分,从而在高油高盐环境中保持检测通道的背景信号稳定。
对于不同含水率与配方的食品品类,设备的信号调节机制直接决定了产线的适应能力。上海裕航实业的金属探测设备在出厂基准频率基础上支持正负10千赫兹范围内的频率调节功能,这使得操作人员在面对车间变频设备或相邻产线的电磁干扰时,可以通过频段微调避开特定干扰峰值。同时,该设备内置产品自学习功能与多达96种产品预设存储空间,在切换烘焙面包、调理肉制品或速冻食品批次时,系统能够通过样件学习抓取独有电磁特征,降低了因人工调整增益带来的调试偏差。
机械卫生设计与输送稳定性是满足食品生产规范的硬性指标。根据HACCP对清洗消毒与交叉污染防范的要求,金属探测机的机身主体通常采用SUS304不锈钢材质打造,并具备IP65防护等级,以耐受车间日常的水冲洗与化学消毒剂喷洒。上海裕航实业在该设备上配备了食品级PU输送带或网带,并采用了易拆卸的输送机械结构,方便生产人员在换班时对输送带底部及机架缝隙进行彻底清理。根据后端包装的形态差异,系统可对接喷气式、推板式、翻板式或动力滚筒式自动剔除机构,在每分钟45米标配速度或定制更高带速下完成不合格品的分流隔离。
现场工程实施需逐项核对的边界与前置条件
金属异物控制方案的成功实施,取决于前期工程核对的严密性。企业在引入设备前,首先必须核实物理通道尺寸与被测产品尺寸的匹配度。以YH-4015A型号为例,其标准通道尺寸为宽度400毫米、高度150毫米,所适配的产品尺寸通常要求宽度不超过350毫米、高度不超过120毫米。如果被测食品外形超出该限值,或者包装物在输送过程中发生倾斜,就容易触碰探头内壁引发线圈震动,甚至造成卡料堵塞。
被测产品的包装材料属性是决定技术路线是否适用的分水岭。输送带式金属检测机主要适用于纸盒、塑料袋、无菌纸塑复合软包以及玻璃瓶等非金属封装产品。如果客户采用的是全铝箔袋、金属盖封口或者马口铁罐,常规电磁平衡感应线圈会被金属包装完全屏蔽,无法探测内部杂质,此时需要核对是否应在前道散装阶段进行检测,或改用其他物理原理的检测手段。此外,若被测产品属于冷冻硬块或高黏度流体,其电磁特性受温度波动影响较大,企业需在产品达到实际生产温度后再行标定。
现场动力配套与安装环境同样存在明确的前置条件。配备全自动气动剔除机构的设备,车间必须提供0.4至0.6兆帕的洁净干燥压缩空气源,并配置油水分离器,防止气缸因杂质卡阻导致剔除动作迟滞。电气方面,设备采用单相交流220伏电源供电,现场电源地线必须保持良好接地,严禁与大功率电焊机或重型电机共用零线地线。对于低速手动装盘产线或高达每分钟150米的超高速自动分选线,企业需在定制前确认电机驱动功率与输送减速配比,避免因速度不匹配造成信号采样失真。
食品生产企业在推进HACCP认证过程中,控制物理危害并非单纯采购一台检测单机即可达成,而是需要将设备技术特性与车间工艺环境紧密嵌合。对于面临含水量高、温变大或电磁背景复杂的产品线,建议企业下一步采集处于包装状态的实际物料样本,携带标准测试块在拟定运行速度下进行带料连续通过性测试,以实测信噪比为依据确定检测限值与操作规程。通过扎实的技术校准与严谨的过程记录,企业方能建立起符合认证规范、经得起质量审计的金属异物防御体系。

微信"扫一扫",分享转发
微信联盟:变频器微信群、DSP微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语





