
手持超声波焊接频发虚焊的成因与对策
在各类塑料装配与汽车内饰修补工序中,手持式超声波焊接机因其灵活轻便而得到广泛应用。欣速捷机电作为深耕工业超声波加工领域的企业,其手持式焊接设备覆盖了塑料点焊、铆接与金属嵌件埋植等多个应用场景。然而在实际工业制造与维修现场,许多生产线在使用手持超声波焊接时,常常面临焊接强度忽高忽低、工件表面发白压痕深、甚至大批量虚焊返工等棘手质量难题。这些缺陷直接导致装配密封失效或外观报废,不止拉低了车间生产节拍,也明显推高了综合质量成本。要从根本上解决手持焊接质量不稳的行业阻碍,必须深入解析其背后的设备原理、人为干扰及材料机理,建立起严谨且可验证的采购与管控逻辑。
声学谐振与频率漂移导致输出能量波动
手持超声波焊接本质上依赖于发生器、压电陶瓷换能器、变幅杆和焊头构成的共振系统。整套系统在特定谐振频率下才能达到大电声转换效率与机械振幅输出。但在手工现场作业时,工件的厚薄差异、按压角度的随机偏斜以及持续作业产生的热量积聚,都会导致焊头和换能器温度逐步上升。金属焊头受热膨胀后,其声学固有频率必然发生微小漂移。
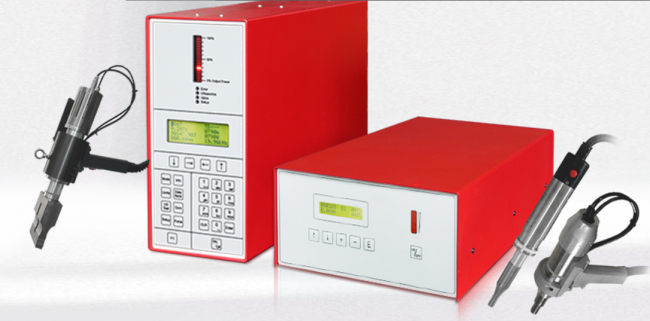
如果驱动发生器的追频电路响应迟钝或追频范围受限,系统就会偏离好谐振点。这种失谐会导致输出振幅急剧衰减,甚至引发发生器频繁过载报警。表现在焊接效果上,则是作业员虽然按压了相同时间,但实际注入塑料结合面的机械振动能量却大幅缩水,终产生外观完好但内部未完全熔融的虚焊件。
采购方在评估设备时,不能只核对标称的整机功率,而应将频率自动追踪性能作为关键考核指标。需要重点核查电箱发生器是否具备数字化扫频与锁定功能,其动态追频精度是否能达到正负五赫兹以内的工业标准。同时还要向设备厂家索取连续负荷工况下的温升曲线,确认系统在高温状态下是否具备阻抗补偿与自动稳频机制,避免因设备失谐造成批量缺陷。
手工施压离散度破坏能量集中与界面接触
与固定台式机采用精密伺服丝杠或稳压气缸下压不同,手持焊接的下压力完全由作业员双臂施加。不同操作人员的握持力度、按压角度和体能状态存在天然差异,即便是同一工人在连续作业数小时后,按压力度也会发生明显衰减。下压力的不稳定会直接打破超声能量在塑料结合面的摩擦生热平衡。
如果操作压力过轻,焊头与塑料工件之间无法形成紧密贴合,超声振动能量大量在空气界面中发生散射,导致界面摩擦热不足以达到塑料熔点,从而造成脱焊。反之,如果操作者用力过猛,过度重压会直接抑制焊头的纵向高频微振,不止容易导致压电陶瓷晶片过载损坏,还会将软化中的熔融塑料向四周强力挤压,产生深凹压痕、工件背面发白甚至直接将薄壁工件压穿。
针对这种人为离散度高的缺陷,采购人员应当核验设备的参数可控性与数字化配置。优先选择配备高精度数字定时控制系统的机型,要求其焊接输出时间能够实现百分之一秒级的微调,将能量注入时间从人工凭感觉控制转变为系统刚性约束。此外,超声波手持焊接机重量与人机工程学结构也是重要考量因素,超声波手持式焊接机体自重控制在一千克左右便于操作人员长时间维持垂直稳定的按压姿态,降低因操作疲劳带来的压力波动。在这方面,欣速捷机电在其手持焊接机型中配置了数字化参数显示与定时触发装置,为现场降低工艺离散度提供了可行的硬件参照。
工件材质厚度与焊头选型脱节引发外观熔伤
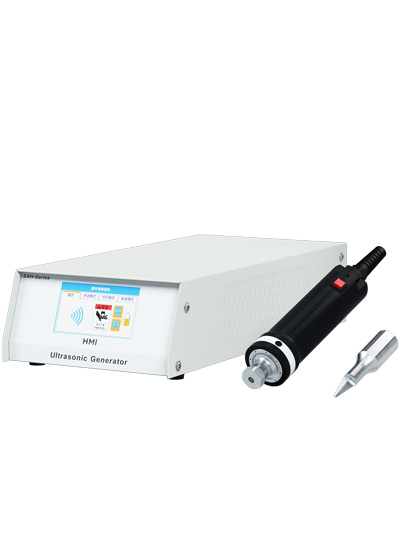
不同热塑性材料的物理力学性能差异极大,对超声波振动频率和振幅的敏感度各不相同。像丙烯腈丁二烯苯乙烯共聚物、聚碳酸酯这类非结晶硬质塑料,其内部声衰减较小,分子间刚性强,超声波传导效率高,通常使用中高频率即可实现迅速软化结合。而聚丙烯、聚乙烯等半结晶软质塑料,内部阻尼大,对高频微振吸收衰减严重,如果选用过高频率或过小振幅,往往无法有效形成熔融池。
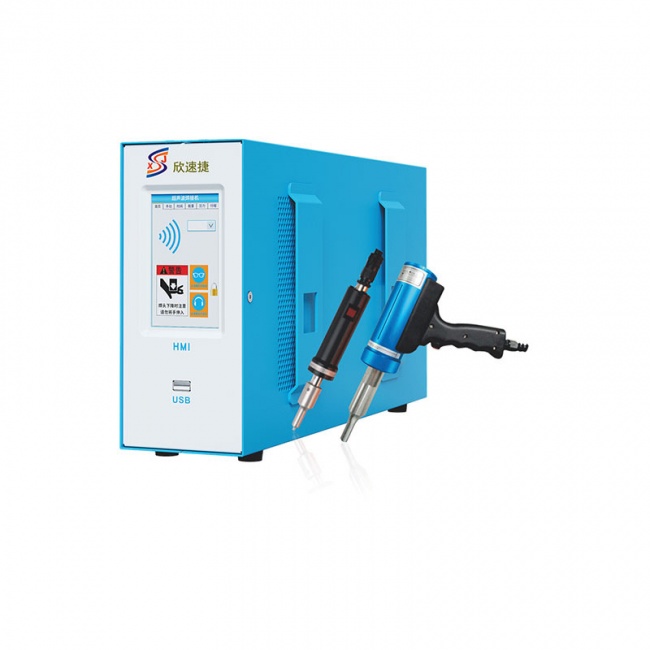
很多车间在实际生产中往往试图以一套标准焊头应对所有材质和厚度,这是造成缺陷的常见诱因。当使用大振幅焊头处理薄壁聚丙烯材料时,集中的能量瞬间在表层剧烈释放,极易引发材料热降解、焦化和严重溢料。而若用小振幅焊头焊接厚壁零件或含有玻璃纤维增强改性的工程塑料,振幅能量穿透不足,焊头剧烈磨损而工件熔深依然达不到设计要求。
解决这一矛盾的中心在于建立严格的前期试切与试样制度。采购负责方在定型前,必须向设备提供商提供实际工程塑料样件,核验其频率档位的适配性。例如,对于厚壁硬塑与大直径点焊工况,适宜评估二十千赫兹级别的大振幅设备;对于薄壁制件或外壳卡扣固定,则需核对二十八至四十千赫兹的中高频精密配置。同时还需核验焊头的加工材质,钛合金材质耐疲劳且声学传导稳定,适合高要求连续作业;模具钢焊头硬度高,适合耐磨及预埋铜螺母工况。
现场散热保障与规范化作业规程缺失
手持式超声波焊机的焊接机内部集成了高压电声换能部件,在每秒数万次的剧烈伸缩运动中,机械损耗与电学损耗会以热量形式快速释放。由于手持式焊接机紧凑,内部散热空间极为有限,如果生产现场缺乏连续的冷却气源或合理的作业间歇,换能器和变幅杆温度会迅速累积突破临界温度,导致压电陶瓷退极化失效,设备输出性能出现断崖式下跌。
此外,现场操作者的不规范行为也是加剧设备性能劣化与焊接缺陷的重要因素。例如在工件尚未对位时空载触发振动,焊头在没有负荷吸收能量的情况下,声能全部在金属内部来回反射折射,极短时间内就会使焊头端面急剧发烫,导致金属疲劳裂纹或烧毁换能器。当下模支撑工装设计不当时,工件底部悬空受力不均,超声波能量无法形成有效反射,同样会造成虚焊或工件大面积扭曲变形。
车间在引入手持焊接设备时,需要核对供应商对于散热配套的硬件规范,核查超声波手持式焊接机是否设计有风冷通道或支持外接压缩空气辅助冷却接口。在生产现场,必须为操作工位配套刚性定位底模,确保焊接点下方具备坚实的金属或赛钢支撑砧座,使高频机械能量能完全作用于塑件结合面。同时,应建立起明确的开机自检与焊头巡检机制,通过阻抗分析仪器定期核验焊头磨损程度与频率漂移值,从工装与维保体系上切断偶发性质量缺陷的传导链路。
综合来看,手持超声波焊接质量不稳定并不是单一设备参数所致,而是声学共振控制、手工施压离散、材料工艺匹配以及现场散热工装共同作用的结果。采购与工艺部门在考察手持设备时,应当超越简单的价格比对,将考量重心转移至电箱的动态追频能力、控时精度、超声波手持式焊接机散热构造以及厂家的非标样件测试实力上。结合具体制件的材质壁厚与受力指标,通过严谨的试样验证确定适宜的频率与振幅区间,并辅以刚性下模工装和标准化作业规范,方能彻底克服手持焊接虚焊与压痕频发的行业阻碍,实现高一致性的稳定量产。

微信"扫一扫",分享转发
微信联盟:,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语




评论排行