
12天完成替换、一次性投运成功,中控技术助力鞍钢股份破局冷轧控制壁垒
【ZiDongHua 之“钢铁产业链”标注关键词:中控技术;鞍钢股份;冷轧;控制系统;替换投运 】
12天完成替换、一次性投运成功,中控技术助力鞍钢股份破局冷轧控制壁垒
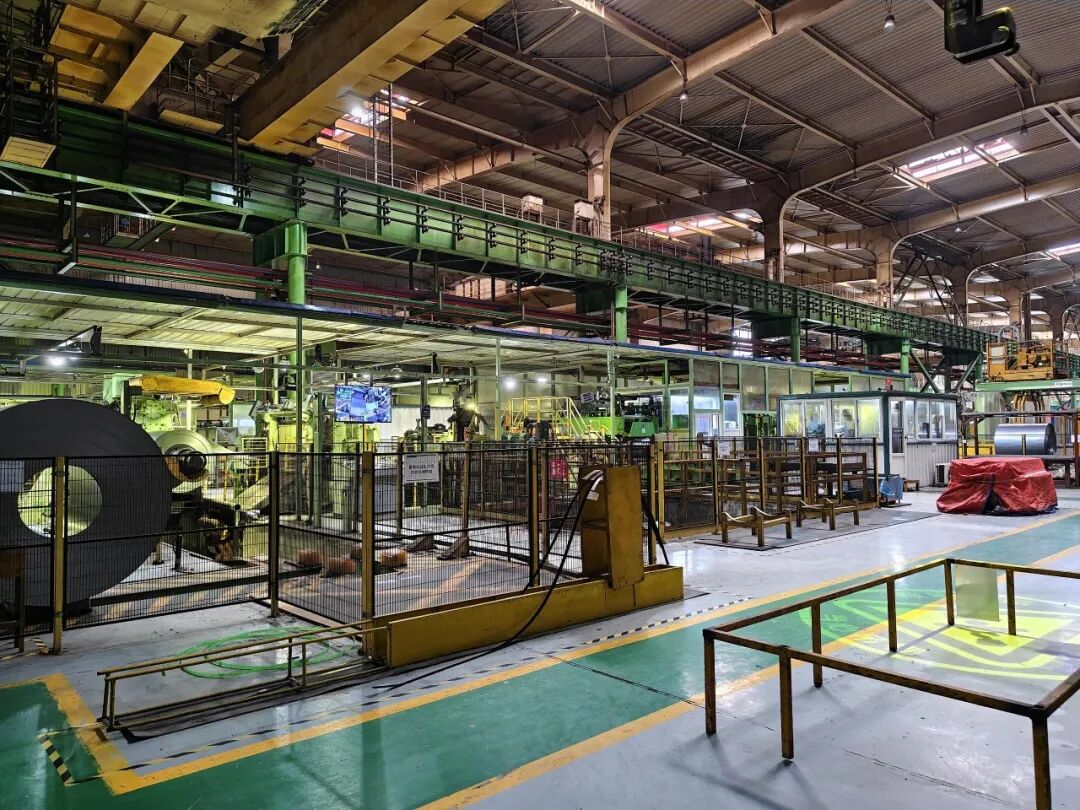
近日,由鞍钢股份组织实施、鞍钢数科系统集成、中控技术提供中高端PLC的冷轧四分厂3号重卷机组控制系统国产化改造项目一次投运成功,并连续稳定运行超过30天。该项目实现了鞍钢股份内部首次重卷机组控制系统全链条国产化,核心控制层采用中控技术中高端PLC系统。这表明,国产中高端PLC系统已在钢铁冷轧处理线(重卷机组)上实现成功应用,也为国内冶金产线关键控制装备自主可控提供了可落地、可复制的示范样板。
《“十五五”规划纲要》和《产业基础能力提升“十五五”规划》明确将工业控制系统、PLC、基础软件作为产业基础补短板重点攻坚,坚持“攻用结合、场景牵引”,鼓励在冶金、石化等流程工业做存量产线替代验证。而冷轧机组属于钢铁生产的关键工序,控制逻辑复杂、时序要求严苛,长期以来该领域高端控制系统基本由海外品牌主导,存量产线替换难度高、风险大,是国产化攻坚中一块难啃的硬骨头。
本次鞍钢股份改造的冷轧四分厂的3号重卷机组是冷轧区域的重要机组,原控制系统采用进口品牌,历经多年服役,核心硬件面临停产、备件断供和采购困难等风险。在关键设备自主可控要求和设备稳定运行需要的双重驱动下,鞍钢股份启动了高难度的控制系统全链路国产化替换改造。不同于全新产线建设,存量机组改造既要实现控制性能对标进口系统,又要兼容大量原有现场设备,对PLC实时性、兼容性、可靠性以及工程交付能力都提出极高门槛。
项目采用中控技术高端PLC构建机组控制系统GCS-M4,具备强实时运算能力和丰富的通讯接口,适配冷轧机组高密度、高同步性的控制需求;创新采用“PROFINET原生总线+DP主站扩展+远程DP就地接入+光纤隔离”架构,实现利旧设备与新增系统的统一接入,大幅降低改造对现场工艺的扰动;同时,产品按照EMC 3级B、G3防腐标准设计,适应冷轧现场恶劣环境,为系统长期可靠稳定运行提供了有力保障,标准化程序模块库的设计亦压缩了开发与调试工作量,为紧凑停机窗口内的快速交付提供支撑。
项目攻坚阶段,在鞍钢股份设备工程部统一统筹下,鞍钢数科、冷轧厂一线技术团队与中控技术项目组紧密协同。面对存量产线改造调试复杂度高、容错空间极小的挑战,各方联合开展方案推演、仿真验证、分段调试,精准完成系统组态、信号联调、无扰切换等关键工作,最终实现机组一次投运成功,从进场调试到顺利投产仅耗时12天,创造了同类冶金冷轧机组国产化替换项目高效落地记录。
此次项目落地,打破了海外品牌在冷轧重卷机组控制领域的长期垄断,证明国产高端PLC完全有能力承接钢铁核心工序存量产线的进口替代任务。它不仅解决了鞍钢该机组备件断供的现实痛点,规避“卡脖子”风险,更为国内众多钢铁企业同类冷轧机组的国产化改造趟出成熟路径,为流程工业核心控制装备自主化推广积累宝贵工程经验。

微信"扫一扫",分享转发
微信联盟:鞍钢股份微信群、冷轧微信群、控制系统微信群、替换投运微信群,各细分行业微信群:点击这里进入。
鸿达安视:水文水利在线监测仪器、智慧农业在线监测仪器 查看各品牌在细分领域的定位宣传语




评论排行